


Reinigung von Rohglycerin: Wichtige Verunreinigungen und ihre Entfernungsmethoden
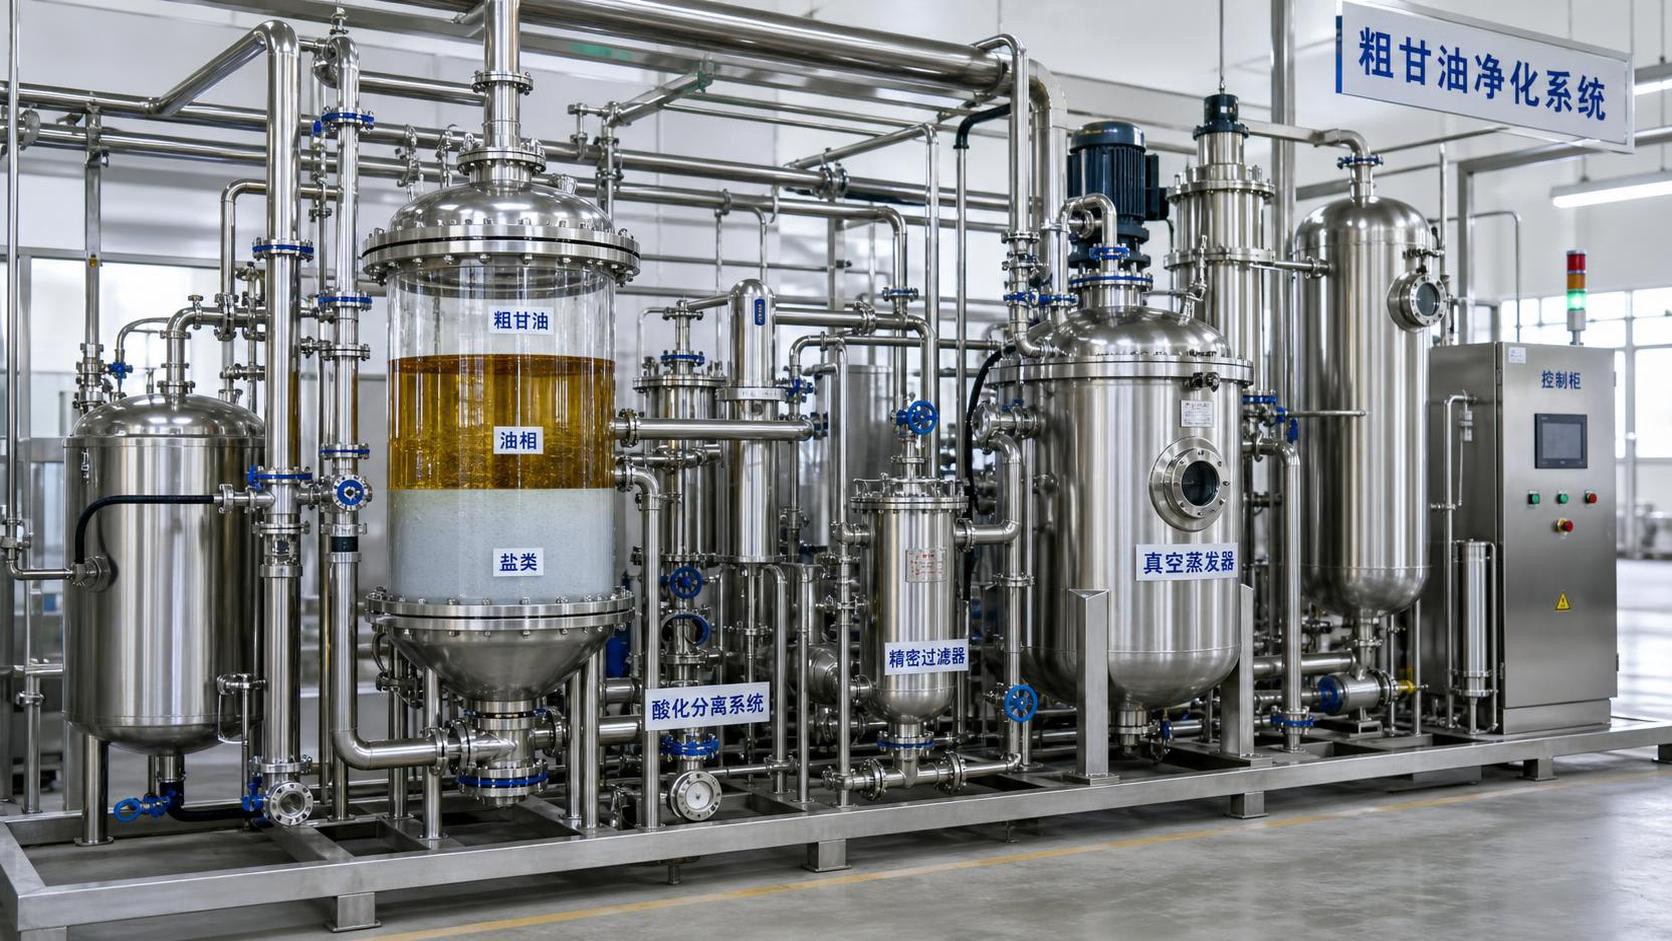
Rohglycerin ist kein einheitliches Material. Seine Zusammensetzung hängt davon ab, ob es aus der Umesterung von Biodiesel, der Verseifung von Fettsäuren, der oleochemischen Verarbeitung oder einem anderen glycerinhaltigen Stoffstrom stammt. Zwei Chargen mit ähnlichem „Glyceringehalt“ können sich bei Lagerung, Verdampfung, Destillation oder nachgelagerter Formulierung sehr unterschiedlich verhalten, da das Verunreinigungspaket – nicht allein das Glycerin – die Verarbeitbarkeit bestimmt.
Das praktische Ziel besteht daher nicht immer darin, Glycerin in pharmazeutischer Qualität herzustellen. Es geht darum, die Verunreinigungen zu entfernen, die die beabsichtigte Verwendung beeinträchtigen, und zwar mit dem geringstmöglichen technisch vertretbaren Behandlungsaufwand. Eine Kesselbrennstoffmischung, ein Einsatzstoff für die anaerobe Vergärung, ein Rohstoff für technische Feuchthaltemittel und ein Einsatzstoff für destillationsfähiges Glycerin erfordern sehr unterschiedliche Strategien zur Verunreinigungskontrolle. Der kostspieligste Fehler besteht darin, eine Reinigungsstrecke auszuwählen, bevor festgestellt wurde, welche Verunreinigungen vorhanden sind, in welcher Form sie vorliegen und weshalb sie relevant sind.
Was Rohglycerin typischerweise enthält
Rohglycerin aus der Biodieselproduktion enthält üblicherweise Glycerin, Wasser, Restmethanol, Seifen, anorganische Salze, Katalysatorrückstände, nicht umgesetzte Öle, Fettsäuremethylester, freie Fettsäuren und gefärbte organische Verbindungen. Das genaue Verhältnis verändert sich mit der Qualität des Ausgangsmaterials, dem Katalysatorsystem, der Effizienz der Alkoholrückgewinnung, der Waschpraxis und der Leistung der Phasentrennung.
Ein Rohglycerinstrom sollte als variabler Prozessliquor und nicht als standardisierte Handelsware behandelt werden, bis er beprobt und charakterisiert wurde. Dichte, pH-Wert, Asche, Wassergehalt, Methanolgehalt, Gesamtglycerin, organische Nichtglycerinbestandteile (MONG), Chlorid, Natrium oder Kalium sowie Farbe liefern ein nützliches Ausgangsprofil. Bei empfindlichen nachgelagerten Anwendungen können auch Spurenelemente und spezifische organische Kontaminanten berücksichtigt werden müssen.
Methanol: die erste zu kontrollierende Verunreinigung
Restmethanol ist häufig das dringendste Problem, da es sowohl Sicherheits- als auch Qualitätsbedenken verursacht. Es kann nach der Biodieselabscheidung in der glycerinreichen Phase gelöst bleiben, insbesondere bei unvollständiger Phasentrennung oder wenn der Prozess mit Alkoholüberschuss betrieben wird. Seine Konzentration lässt sich nicht allein anhand des Geruchs zuverlässig beurteilen.
Die Entfernung beruht normalerweise auf Unterschieden in der Flüchtigkeit. Flashverdampfung oder Vakuumstrippen werden üblicherweise vor einer intensiveren Reinigung eingesetzt, da sich Methanol unter kontrollierten Bedingungen leichter entfernen lässt als Wasser und Glycerin. Der Vakuumbetrieb senkt die erforderliche Temperatur und hilft, die thermische Nachdunklung glycerinhaltigen Materials zu begrenzen. Zurückgewonnenes Methanol kann nur dann zur Wiederverwendung geeignet sein, wenn Wasser- und Kontaminantengehalte anhand der Anforderungen des Reaktionssystems bestätigt wurden.
Sicherheitsmaßnahmen sind ein wesentlicher Bestandteil der Methanolentfernung. Die Ausrüstung muss den Umgang mit entzündlichen Dämpfen, Druckentlastung, Dampfkondensation, Kontrolle statischer Aufladung, Belüftung und die Möglichkeit des Sauerstoffeintritts berücksichtigen. Bediener sollten außerdem erkennen, dass eine Verringerung des Methanolgehalts in der Flüssigkeit die Dampfgefahren in Vorlagebehältern, Kondensatoren, Entlüftungen oder Wartungsabsperrpunkten nicht automatisch beseitigt.
Wenn ein quantifiziertes Methanolergebnis benötigt wird, kommt häufig Gaschromatographie zum Einsatz. Die routinemäßige Prozesskontrolle kann auf einer validierten internen Methode beruhen, doch muss die Methode für eine Matrix mit Wasser, Salzen, Seifen und hochsiedendem Glycerin geeignet sein. Die Probenahme aus einem schlecht durchmischten Tank kann irreführende Ergebnisse liefern, da Methanol und organische Phasen möglicherweise nicht gleichmäßig verteilt sind.
Die Seifenentfernung beginnt mit dem Verständnis von pH-Wert und Ansäuerung
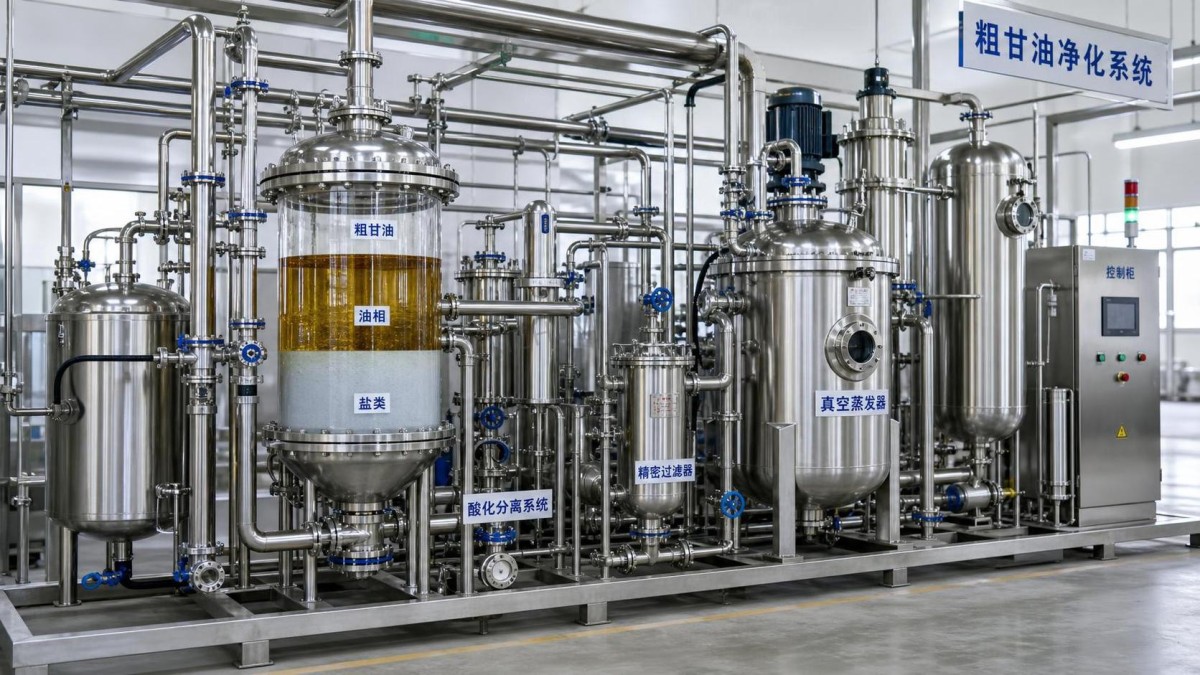
Seife entsteht üblicherweise, wenn alkalischer Katalysator mit freien Fettsäuren im Ausgangsmaterial in Kontakt kommt. In Rohglycerin tragen Seifen zu Viskosität, Emulsionsbildung, Schwebstoffen und einer schlechten Trennung zwischen wässrigen und organischen Phasen bei. Sie können auch dazu führen, dass die Filtration unwirksam erscheint, weil der Filter ein Problem der chemischen Stabilität statt ein Problem der Partikelentfernung lösen soll.
Die Ansäuerung wandelt Seifen in freie Fettsäuren und anorganische Salze um. Vereinfacht reagieren Natrium- oder Kaliumseifen mit einer Säure unter Bildung einer freien Fettsäurephase, die sich von der glycerinreichen wässrigen Phase trennen kann. Die Wahl der Säure muss unter Berücksichtigung der nachgelagerten Salzfracht erfolgen. Schwefelsäure, Salzsäure und Phosphorsäure erzeugen nicht dasselbe Salzprofil, dieselben Korrosionsauswirkungen oder Entsorgungsanforderungen.
Eine übermäßige Ansäuerung verursacht eigene Probleme. Ein stark saurer Glycerinstrom kann das Korrosionsrisiko erhöhen, eine spätere Adsorptions- oder Ionenaustauschbehandlung erschweren und eine weitere Neutralisierung erfordern. Ziel ist eine kontrollierte Seifenspaltung und eine saubere Phasentrennung, nicht einfach der niedrigstmögliche pH-Wert. Temperatur, Verweilzeit, Rührintensität und Absetzzeit beeinflussen alle, ob die freigesetzten Fettsäuren zu einer abtrennbaren Schicht zusammenfließen oder als beständige Emulsion verbleiben.
Nach der Ansäuerung kann die Schwerkraftsedimentation für eine grobe Phasentrennung ausreichen, doch ist die Zentrifugation bei hohem Durchsatz oder geringen Dichteunterschieden häufig zuverlässiger. Eine warme Trennung kann die Viskosität senken und das Zusammenfließen verbessern, obwohl übermäßige Wärme die Farbentstehung und Geruchsentwicklung verstärken kann.
Salze, Asche und Katalysatorrückstände begrenzen die Rückgewinnung hochreinen Glycerins
Alkalische Katalysatoren und Neutralisationschemie hinterlassen Natrium, Kalium, Sulfate, Chloride, Phosphate, Carbonate oder verwandte anorganische Rückstände im Rohglycerin. Diese werden häufig nach dem Veraschen als Asche angegeben, doch Asche ist ein allgemeiner Indikator und keine vollständige Erklärung für die nachgelagerte Leistung. Ein niedriger Aschewert beweist nicht, dass das Material frei von ionischen Verunreinigungen ist, und ein hoher Aschewert zeigt nicht, welche Ionen vorhanden sind.
Für Anwendungen, die Glycerin in technischer Qualität tolerieren, können eine kontrollierte Neutralisierung mit anschließender Filtration ausreichen. Wenn geringe Leitfähigkeit, niedriger Aschegehalt oder niedrige Metallgehalte erforderlich sind, ist eine selektivere Behandlung notwendig. Der Ionenaustausch kann gelöste Ionen wirksam entfernen, jedoch erst, nachdem die Vorbehandlung Öle, Schwebstoffe und hohe organische Belastungen reduziert hat. Andernfalls verschmutzen die Harze schnell und die Regenerationshäufigkeit wird unwirtschaftlich.
Membransysteme können ebenfalls für bestimmte Stoffströme in Betracht gezogen werden, ihre Eignung hängt jedoch stark von der Vorbehandlung und der Schwankung des Einsatzmaterials ab. Seife, Öltröpfchen, Kolloide und hochviskose Glycerinlösungen können zu einem schnellen Flussrückgang führen. Die Membranauswahl sollte auf Kompatibilitätstests im Pilotmaßstab folgen und nicht auf Annahmen, die nur auf der nominellen Porengröße oder der Molekulargewichtsgrenze beruhen.
Die Leitfähigkeit ist ein nützlicher schneller Betriebsindikator, insbesondere nach der Demineralisierung, sollte jedoch nicht als einziges Freigabekriterium verwendet werden. Nichtionische organische Verunreinigungen, farbgebende Stoffe und Restwasser können auch bei niedriger Leitfähigkeit verbleiben.
Die Wasserentfernung ist prinzipiell einfach, im Betrieb jedoch anspruchsvoll
Wasser ist häufig der massenmäßig größte Nichtglycerinbestandteil. Seine Entfernung erhöht die Glycerinkonzentration, senkt Frachtkosten und kann vor der Destillation oder der Verwendung in feuchtigkeitsempfindlichen Formulierungen unerlässlich sein. Die Entwässerung ist jedoch nicht nur eine Energieberechnung. Mit sinkendem Wassergehalt steigt die Viskosität, die Wärmeübertragung verändert sich, Schaumbildung lässt sich möglicherweise schwieriger kontrollieren und der Mitriss kann zunehmen.
Die Vakuumverdampfung wird im Allgemeinen dem Sieden bei Atmosphärendruck vorgezogen, da sie die thermische Belastung verringert. Glycerin kann nachdunkeln oder sich zersetzen, wenn es übermäßigen Temperaturen, langen Verweilzeiten oder lokaler Überhitzung ausgesetzt wird. Das Risiko steigt bei vorhandenen Salzen und organischen Rückständen, da diese Verunreinigungen Ablagerungen auf Wärmeübertragungsflächen fördern und Hotspots erzeugen können.
Die Leistung des Verdampfers sollte anhand von mehr als nur dem Endwassergehalt überwacht werden. Vakuumstabilität, Kondensatqualität, Bedarf an Schaumkontrolle, Produktfarbe, Wärmeübergangskoeffizient und Reinigungshäufigkeit zeigen, ob das System innerhalb eines nachhaltigen Betriebsbereichs arbeitet. Auch die Auswahl des Entschäumers erfordert Vorsicht: Ein Entschäumer, der Verdampfungsprobleme löst, kann eine spätere Reinigung erschweren oder eine nachgelagerte Anwendung unzulässig machen.
Organische Rückstände sind der Grund für anhaltende Farbe und Geruch
Nicht umgesetzte Öle, Fettsäuremethylester, freie Fettsäuren, Sterole, Oxidationsprodukte und andere organische Nichtglycerinbestandteile werden häufig unter allgemeinen Kennzahlen wie MONG zusammengefasst. Dies ist für die Bewertung nützlich, identifiziert jedoch nicht das spezifische Material, das für Farbe, Geruch, Instabilität oder Verschmutzung bei der Destillation verantwortlich ist.
Absetzen, Dekantieren, Zentrifugieren und Feinfiltration entfernen freies Öl und Schwebstoffe, gelöste oder kolloidale organische Stoffe können jedoch verbleiben. Aktivkohle, Bleicherde oder andere Adsorbentien können Farbe und ausgewählte geruchsaktive Verbindungen reduzieren. Ihr Einsatz erfordert kontrollierte Versuche, da die Adsorption nicht nur für unerwünschte Verbindungen selektiv ist; Glycerinverluste, Filtrationsaufwand und die Handhabung verbrauchter Medien müssen berücksichtigt werden.
Die Vakuumdestillation ist der strengere Weg, wenn hochreines Glycerin erforderlich ist. Sie kann Glycerin von vielen schweren, nichtflüchtigen Verunreinigungen trennen, reagiert jedoch empfindlich auf die Vorbehandlung des Einsatzmaterials. Ein Einsatzmaterial mit übermäßigen Salzen, Seifen oder Schwebstoffen kann Siedekessel verschmutzen, die Rückstandsbildung erhöhen und die Produktfarbe beeinträchtigen. Die Destillation sollte daher als abschließende Veredelungsstufe einer Reinigungsstrecke und nicht als Ersatz für die vorgelagerte Trennung betrachtet werden.
Dasselbe Prinzip gilt, wenn Glycerinströme zusammen mit Feinchemikalien gehandhabt werden. Ein Produkt wieN,N-Diethylpropargylamine CAS#4079-68-9 hat eigene Anforderungen an Lagerung, Reinheit und Kompatibilität; es sollte nicht angenommen werden, dass Prozesskontrollen, die für einen rohen, salzhaltigen Glycerinstrom entwickelt wurden, auf ein feuchtigkeitsempfindliches oder spezialchemisches System übertragbar sind.
Die Behandlung entsprechend dem Bestimmungszweck des Glycerins auswählen
Reinigungsziele sollten anhand der nachgelagerten Spezifikation festgelegt werden, nicht aufgrund eines allgemeinen Wunsches nach maximaler Reinheit. Bei Energierückgewinnung oder bestimmten biologischen Anwendungen können die Methanolkontrolle, der Salzgehalt und die Kompatibilität mit dem aufnehmenden System wichtiger sein als die Farbe. Bei der technischen chemischen Nutzung können Wasser, Asche, pH-Wert und organische Rückstände die Eignung bestimmen. Für Anwendungen mit raffiniertem Glycerin ist die Spezifikation wesentlich strenger und erfordert üblicherweise eine Kombination aus Methanolrückgewinnung, Ansäuerung, Phasentrennung, Demineralisierung, Entfärbung, Verdampfung und Vakuumdestillation.
Bei Anwendungen in Lebensmitteln, Futtermitteln, Kosmetika, Pharmazeutika und anderen regulierten Bereichen ist besondere Vorsicht geboten. „Rohglycerin“ ist nicht gleichbedeutend mit Glycerin, das einer anerkannten Monographie oder einem anwendungsspezifischen Standard entspricht. Die relevanten Qualitätsanforderungen hängen vom Zielmarkt, der beabsichtigten Verwendung, den Erwartungen an die Rückverfolgbarkeit, den Kontaminantengrenzwerten und den Herstellungskontrollen ab. Prozessverantwortliche sollten einen hohen Glycerin-Assay nicht als Nachweis dafür betrachten, dass das Material für empfindliche Anwendungen geeignet ist.
Probenahme und Kontrollpunkte bestimmen die Wiederholbarkeit der Reinigung
Viele scheinbare Reinigungsfehler sind in Wirklichkeit Probenahmefehler. Ein Tank mit abgetrennten Fettsäuren, abgesetzten Salzen und einer glycerinreichen Phase kann je nach Probentiefe und Umwälzstatus sehr unterschiedliche Ergebnisse liefern. Die Proben sollten das zu übertragende oder zu verarbeitende Material repräsentieren und nicht nur den klarsten Bereich des Tanks.
Nützliche Kontrollpunkte umfassen normalerweise den Eingang des Rohmaterials, nach der Methanolentfernung, nach der Phasentrennung infolge der Ansäuerung, nach der Filtration oder Demineralisierung, den Verdampferaustrag und die Endlagerung. In jeder Stufe sollte die Prüfmethodik eine Prozessfrage beantworten: ob das Methanolstrippen abgeschlossen ist, ob die Seifenspaltung erfolgt ist, ob die Salzgehalte sinken, ob die Wasserentfernung stabil ist oder ob das Produkt innerhalb seiner Freigabespezifikation bleibt.
Die Reinigung von Rohglycerin funktioniert am besten, wenn jede Grundoperation eine definierte Verunreinigungsklasse entfernt. Die Ansäuerung dient der Entfernung von Seifen, nicht der Wasserreduzierung. Die Verdampfung dient der Entfernung von Wasser und flüchtigen Komponenten, nicht von gelösten Salzen. Die Filtration dient der Entfernung von Feststoffen, nicht von stabilen Emulsionen. Die Destillation kann hohe Reinheit liefern, jedoch nur, wenn die vorgelagerte Behandlung verhindert, dass Salze, Öle und abgebaute organische Stoffe die Destillationsanlage erreichen. Die Abstimmung der Trennmethode auf den Verunreinigungsmechanismus macht aus einem uneinheitlichen Nebenprodukt ein kontrollierbares Prozessmaterial.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

