


Homogene vs. heterogene chemische Katalysatoren für die Chargenproduktion
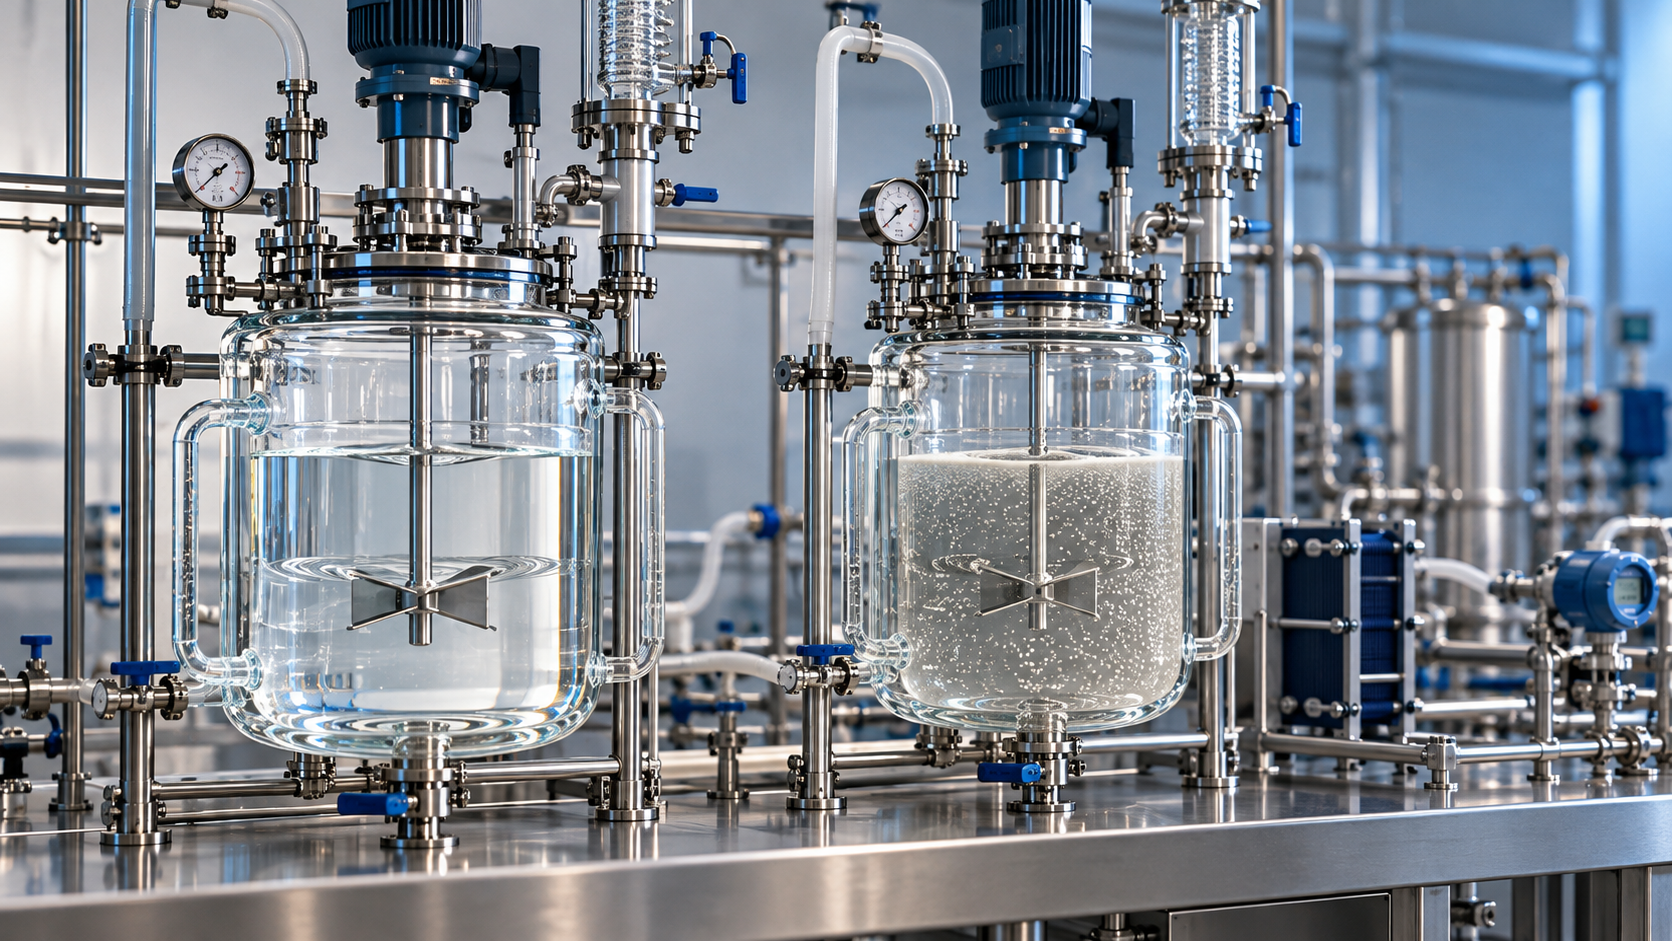
Wählen Sie homogene chemische Katalysatoren, wenn molekulare Selektivität oder Aktivität unter geeigneten Bedingungen einen klaren Vorteil bietet und sich gelöste Katalysatorrückstände zuverlässig entfernen lassen. Wählen Sie heterogene Katalysatoren, wenn eine feste Oberfläche die benötigte Chemie ermöglicht und praktische Vorteile bei Trennung, Wiederverwendung oder Produktreinheit unter Produktionsbedingungen bestehen bleiben. Bei der Batch-Produktion ist die entscheidende Kennzahl die Menge des spezifikationsgerechten Produkts, die pro vollständigem Batchzyklus freigegeben wird – einschließlich Beschickung, Reaktion, Trennung, Reinigung und gegebenenfalls Regeneration des Katalysators.
Eine schnelle Laborreaktion ist für keine der beiden Optionen ein ausreichender Nachweis. Homogene Systeme können aufwendige Extraktions- oder Reinigungsprozesse erfordern; heterogene Systeme können ihren scheinbaren Vorteil durch langsame Filtration, Porendiffusion oder sinkende Aktivität verlieren. Ein aussagekräftiger Vergleich hält daher die Produktspezifikationen konstant und verfolgt jeden Kandidaten von der Beschickungsvorbereitung bis zur abschließenden Produktisolierung.
Beginnen Sie mit den chemischen Anforderungen, bei denen keine Kompromisse möglich sind
Homogene Katalysatoren liegen in derselben Phase wie die reagierenden Spezies vor. Bei der Flüssigphasensynthese im Batch sind gelöste Metallkomplexe, Säuren und Basen bekannte Beispiele. Heterogene Katalysatoren liegen in einer separaten Phase vor, üblicherweise als Feststoff, der in einer flüssigen Reaktionsmischung suspendiert ist. Die Einordnung richtet sich nach dem aktiven System unter Reaktionsbedingungen: Ein als Feststoff zugegebenes Material kann sich während der Verarbeitung lösen oder aktive Spezies freisetzen.
Das erste Auswahlkriterium ist die erforderliche Produktverteilung. Erzeugt ein konkurrierender Reaktionsweg eine Verunreinigung, die sich durch Kristallisation oder Destillation nicht wirtschaftlich entfernen lässt, wird die Selektivität des Katalysators zu einer praktischen Einschränkung. Ligandendesign und Koordinationschemie ermöglichen bei vielen homogenen Systemen eine präzise Steuerung der Reaktionswege. Feststoffkatalysatoren bieten Steuerungsmöglichkeiten durch Oberflächenzusammensetzung, Säure- oder Basenstärke, Porenstruktur und Trägereigenschaften; der Zugang zu diesen aktiven Zentren bringt jedoch zusätzliche Variablen mit sich.
Vergleichen Sie die Selektivität bei dem vorgesehenen Umsatz und nicht zu einem beliebig gewählten frühen Probenahmezeitpunkt. Bei Folgereaktionen kann das gewünschte Produkt verbraucht werden, wenn sich der Batch dem Abschluss nähert. Ein Katalysator, der bei partiellem Umsatz selektiv erscheint, erfordert möglicherweise einen genau kontrollierten Endpunkt und eine sofortige Deaktivierung, um einen Anstieg der Verunreinigungen während der Entleerung zu verhindern.
Trennen Sie die katalytische Aktivität von Transporteffekten
Eine langsamere heterogene Reaktion weist nicht automatisch auf eine schlechtere Oberflächenchemie hin. Die Reaktanten müssen den Flüssigkeitsfilm um jedes Partikel durchqueren, durch zugängliche Poren diffundieren und die aktiven Zentren erreichen. Bei der Hydrierung muss außerdem Gas in die Flüssigkeit übertreten. Jeder dieser Schritte kann die beobachtete Geschwindigkeit begrenzen, bevor die eigentliche katalytische Reaktion geschwindigkeitsbestimmend wird.
Untersuchungen zur Durchmischung helfen, diese Effekte voneinander zu unterscheiden. Führen Sie ansonsten vergleichbare Versuche mit unterschiedlicher Mischintensität durch und halten Sie Temperatur und Probenahmebedingungen konstant. Steigt die Reaktionsgeschwindigkeit mit zunehmender Durchmischung, trägt der Stofftransport zur gemessenen Leistung bei. Ändert sich die Geschwindigkeit bei weiterer Erhöhung der Durchmischung nicht mehr, ist ein Einfluss des äußeren Stofftransports weniger wahrscheinlich; die Diffusion innerhalb der Poren kann jedoch weiterhin erheblich sein.
Untersuchungen zur Partikelgröße bieten eine weitere Diagnosemöglichkeit, allerdings mit einer Einschränkung: Kleinere Partikel vergrößern die äußere Oberfläche und verkürzen Diffusionswege, verändern aber auch das Suspensionsverhalten und den Filtrationswiderstand. Verbessert eine Verringerung der Partikelgröße die Reaktionsgeschwindigkeit, während sie zugleich eine praktikable Trennung erschwert, zeigt sich ein Prozesskonflikt und keine endgültige Katalysatorentscheidung. Verwenden Sie für Vergleiche nach Möglichkeit Materialien mit gleichwertiger Zusammensetzung und Herstellungsgeschichte.
Auch bei der homogenen Katalyse ist eine Analyse des Stofftransports erforderlich, wenn Gase, nicht mischbare Flüssigkeiten oder konzentrierte Beschickungszugaben beteiligt sind. Ein gelöster Katalysator beseitigt weder Einschränkungen beim Wasserstoffübergang noch lokale Konzentrationsgradienten. Bei der Maßstabsvergrößerung muss die für die Chemie erforderliche Misch- und Stofftransportleistung erhalten bleiben; die Übernahme der Labor-Drehzahl in U/min belegt keine Gleichwertigkeit.
Eine flüssige Lewis-Säure veranschaulicht den Zielkonflikt bei der Aufarbeitung
Bortrifluorid-Diethyletherat CAS#109-63-7 ist ein relevantes Beispiel für die Bewertung der Lewis-Säure-Chemie in der organischen Synthese, unter anderem bei ausgewählten Aldoladditionen, Alkylierungen und Polymerisationen. Bildet sich damit eine homogene Reaktionsmischung, ermöglicht die flüssige Zugabe eine kontrollierte Dosierung. Die aktiven Lewis-Säure-Spezies und die wirksame Acidität hängen jedoch vom Lösungsmittel, Substrat, Wassergehalt und weiteren koordinierenden Bestandteilen ab.
Bei einem solchen System muss ein gutes Reaktionsergebnis zusammen mit der Feuchtigkeitsempfindlichkeit und dem Verhalten bei der Aufarbeitung bewertet werden. Der Kontakt mit Wasser kann eine erhebliche exotherme Reaktion und ätzende Hydrolyseprodukte verursachen. Die Auslegung des Quenchs erfordert daher kalorimetrische Nachweise, kontrollierte Zugabe, geeignete Einschlussmaßnahmen und kompatible Anlagen. Bei der Produktisolierung muss außerdem festgestellt werden, ob bor- und fluoridhaltige Rückstände im Produkt verbleiben oder in die Abfallströme gelangen.
Eine feste Säure als Alternative muss in eigenen Reaktionsversuchen geprüft werden. Eine übereinstimmende nominelle Säurestärke belegt keine gleichwertige Leistung: Porenzugänglichkeit, Oberflächenhydratisierung und Substratadsorption können Umsatz und Selektivität verändern. Ein aussagekräftiger Vergleich umfasst die gewünschte Reaktion, die Endpunktkontrolle, das Quenchen oder die Deaktivierung sowie die Qualität des Endprodukts.
Prüfen Sie die Rückgewinnung anhand der tatsächlichen Produktspezifikation
Die Aussage „einfache Katalysatortrennung“ beschreibt oft nur die Entfernung sichtbarer Feststoffe. Ein heterogener Katalysator kann Feinpartikel abgeben oder lösliche Bestandteile freisetzen. Durch Filtration kann eine klare Lösung entstehen, während gelöste, vom Katalysator stammende Spezies zurückbleiben. Bei der Rückstandsprüfung sollte daher je nach Katalysator und Produktmatrix zwischen partikulärer Verschleppung und gelösten Verunreinigungen unterschieden werden.
Bewerten Sie bei homogenen Systemen die Rückgewinnung anhand repräsentativer Rohreaktionsmischungen. Das Extraktionsverhalten ändert sich je nach Lösungsmittelzusammensetzung, Salzen, pH-Wert und Produktkonzentration. Eine in einer sauberen Modelllösung nachgewiesene Trennung kann scheitern, wenn Nebenprodukte Emulsionen stabilisieren oder das Produkt an den Katalysator bindet. Scavenger stellen zusätzliche Anforderungen an Kontaktzeit, Filtration, Produktrückgewinnung und Abfallbehandlung.
Bei möglicher Auslaugung eines geträgerten Katalysators helfen Parallelversuche bei der Untersuchung der aktiven Phase. Die Abtrennung der Feststoffe bei Reaktionstemperatur und anschließende Überwachung des Filtrats kann fortgesetzte Aktivität erkennen lassen. Ein Reaktionsstopp nach der Filtration beweist jedoch nicht, dass die Katalyse ausschließlich an der Oberfläche stattgefunden hat: Gelöste Spezies können während der Trennung deaktiviert werden, sich erneut ablagern oder sich verändern. Kombinieren Sie Reaktionsbeobachtungen mit Analysen der Lösung und einer Charakterisierung des zurückgewonnenen Feststoffs.
Messen Sie die isolierte Ausbeute nach der Reinigung, die zur Erfüllung der Spezifikation erforderlich ist. Ein hoher Umsatz kann zusammen mit Adsorptionsverlusten, wiederholten Waschschritten oder einer schwierigen Entfernung von Rückständen weniger verkaufsfähiges Material ergeben als ein langsamerer, sauberer Prozess. Berücksichtigen Sie im Stoffhaushalt auch das im Filterkuchen und in den Waschflüssigkeiten zurückgehaltene Produkt.
Wiederholte Batches zeigen Schwächen, die bei Versuchen mit frischem Katalysator unentdeckt bleiben
Aus einer Rückgewinnung wird erst dann eine Wiederverwendung, wenn das zurückgewonnene Material in einem folgenden Batch eine ausreichende Leistung erbringt. Bei Feststoffkatalysatoren kann eine nachlassende Leistung durch Vergiftung, Fouling, Porenblockierung, Veränderungen der aktiven Phase oder Partikelschäden entstehen. Diese Mechanismen erfordern unterschiedliche Gegenmaßnahmen. Waschen entfernt manche Ablagerungen, macht aber eine chemische Vergiftung nicht unbedingt rückgängig und stellt eine veränderte Oberfläche nicht zwangsläufig wieder her.
Bei Wiederverwendungsversuchen müssen die vorgesehene Trennung, das Waschen, die Lagerung und die erneute Beschickung nachgebildet werden. Ein Katalysator, der unter kontrollierten Laborbedingungen sofort weiterverwendet wird, kann sich nach einer Produktionspause anders verhalten. Zurückgehaltenes Lösungsmittel und Feuchtigkeit verändern die Zusammensetzung des nächsten Batches, während Restprodukt oder Zwischenprodukte während der Lagerung weiterreagieren können.
Verfolgen Sie über mehrere Zyklen das vollständige Umsatzprofil, das Verunreinigungsmuster, die isolierte Ausbeute, das Filtrationsverhalten und den Katalysatorbestand. Eine längere Reaktionszeit allein kann Aktivitätsverluste verbergen, wenn der Endumsatz dadurch erhalten bleibt. Ebenso ist die Leistungsangabe pro Masse des zurückgewonnenen Katalysators irreführend, wenn das Material Ablagerungen oder zurückgehaltene Flüssigkeit enthält. Zugaben frischen Katalysators müssen ausdrücklich dokumentiert werden, damit ein Austausch eine Verschlechterung nicht verdeckt.
Sicherheits- und Anlagenanforderungen im Batch können die Entscheidung bestimmen
Vergleichen Sie bei einer exothermen Batchreaktion die Wärmeentwicklung mit der verfügbaren Wärmeabfuhr während der gesamten Zugabe, Reaktion und Endpunkthaltezeit. Ein hochaktiver Katalysator kann eine Anreicherung von Reaktanten mit anschließender schneller Wärmefreisetzung verursachen, wenn die Aktivierung verzögert wird. Umgekehrt kann sich eine Suspension, die sich während einer Unterbrechung der Durchmischung absetzt, beim erneuten Anlaufen anders verhalten. Reaktionskalorimetrie und realistische Szenarien für Unterbrechungen sind erforderlich, um zulässige Zugaberaten und Betriebsgrenzen festzulegen.
Für manche geträgerte Metallkatalysatoren sind Maßnahmen gegen eine Entzündung während der Filtration oder Trocknung erforderlich. Das Material feucht zu halten, kann Teil des Handhabungsverfahrens sein; das Feuchtmedium muss in der Prozessbilanz berücksichtigt werden. Bei feuchtigkeitsempfindlichen homogenen Säuren können Transferlösungen, Abluftbehandlung, Quenchkapazität und Korrosionsbeständigkeit darüber entscheiden, ob die vorhandene Anlage geeignet ist.
Auch die nachgeschaltete Ausrüstung muss ebenso gründlich geprüft werden wie der Reaktor. Filterfläche, Kompressibilität des Filterkuchens, Einschluss der Feststoffe und Reinigungszugang bestimmen, ob ein rückgewinnbarer Katalysator die Durchlaufzeit tatsächlich verkürzt. Selbst bei ausgezeichneter Reaktionskinetik kann der Prozess länger Anlagenkapazität beanspruchen, wenn Entleerung und Waschen zu den langsamsten Arbeitsschritten werden.
Richten Sie den Vergleich an repräsentativen Batches aus
Eine belastbare Bewertung beginnt mit einheitlichen Akzeptanzkriterien: Produktgehalt, Verunreinigungsgrenzwerte, vom Katalysator stammende Rückstände, isolierte Ausbeute, Batchdauer und zulässige Schwankungen. Die Katalysatorbeladung muss eindeutig definiert sein. Der Vergleich der Gesamtmasse eines Feststoffs mit der Menge eines gelösten Metallkomplexes verschleiert Unterschiede im Wirkstoffgehalt; auch die Berechnung der Umsatzfrequenz bleibt unsicher, wenn die Anzahl zugänglicher Oberflächenzentren unbekannt ist.
Drei Versuche beeinflussen die Auswahl häufig stärker als ein erweitertes Screening unter Idealbedingungen:
- Prüfung mit realistischem Einsatzmaterial. Verwenden Sie die zu erwartenden Schwankungen bei Wassergehalt, bekannten Verunreinigungen oder Einsatzmaterialzusammensetzung, um festzustellen, ab wann Aktivität oder Selektivität nachlassen. Vermeiden Sie willkürliche Verunreinigungen ohne Bezug zum Prozess.
- Eine Haltezeit am Endpunkt zeigt, ob sich die Produktqualität weiter verändert, während der Batch auf Entleerung, Filtration oder Quench wartet.
- Ein vollständiger Ablauf für Isolierung und Wiederverwendung. Berücksichtigen Sie übliche Waschschritte und Haltezeiten und prüfen Sie anschließend sowohl das freigegebene Produkt als auch die Folgereaktion. So werden Verluste und Verschleppungen erfasst, die bei getrennten Reaktions- und Rückgewinnungsversuchen unentdeckt bleiben.
Berechnen Sie die Betriebskosten pro freigegebenem Batch oder pro Einheit des akzeptablen isolierten Produkts. Berücksichtigen Sie Katalysatorverbrauch, Rückgewinnungsmaterialien, Lösungsmittelverbrauch, Abfallbehandlung, Analytik und Anlagenbelegung, sofern sie sich zwischen den Prozesswegen unterscheiden. Gutschriften für die Wiederverwendung sollten sich auf nachgewiesene Zyklen stützen; Ersatz und Regeneration müssen ausdrücklich berücksichtigt werden.
Wenn die Selektivität einen homogenen Katalysator erfordert und die Reinigung die Spezifikation zuverlässig erfüllt, kann sich der Aufwand für dessen Rückgewinnung rechtfertigen. Wenn ein Feststoffkatalysator die Produktqualität bei realistischen Einsatzmaterialien und wiederholten Zyklen aufrechterhält und zugleich die Isolierung vereinfacht, ist die heterogene Route besser begründet. Bleiben die Kandidaten gleichwertig, sollte ein repräsentativer Pilot-Batch die konkrete offene Frage klären – etwa Wärmeabfuhr, Suspension, Filtration oder Rückstandsbeseitigung –, die sich anhand der Laborergebnisse nicht entscheiden lässt.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

