


Wie sich die Qualität von Rohglycerin nach der Biodieselproduktion verändert
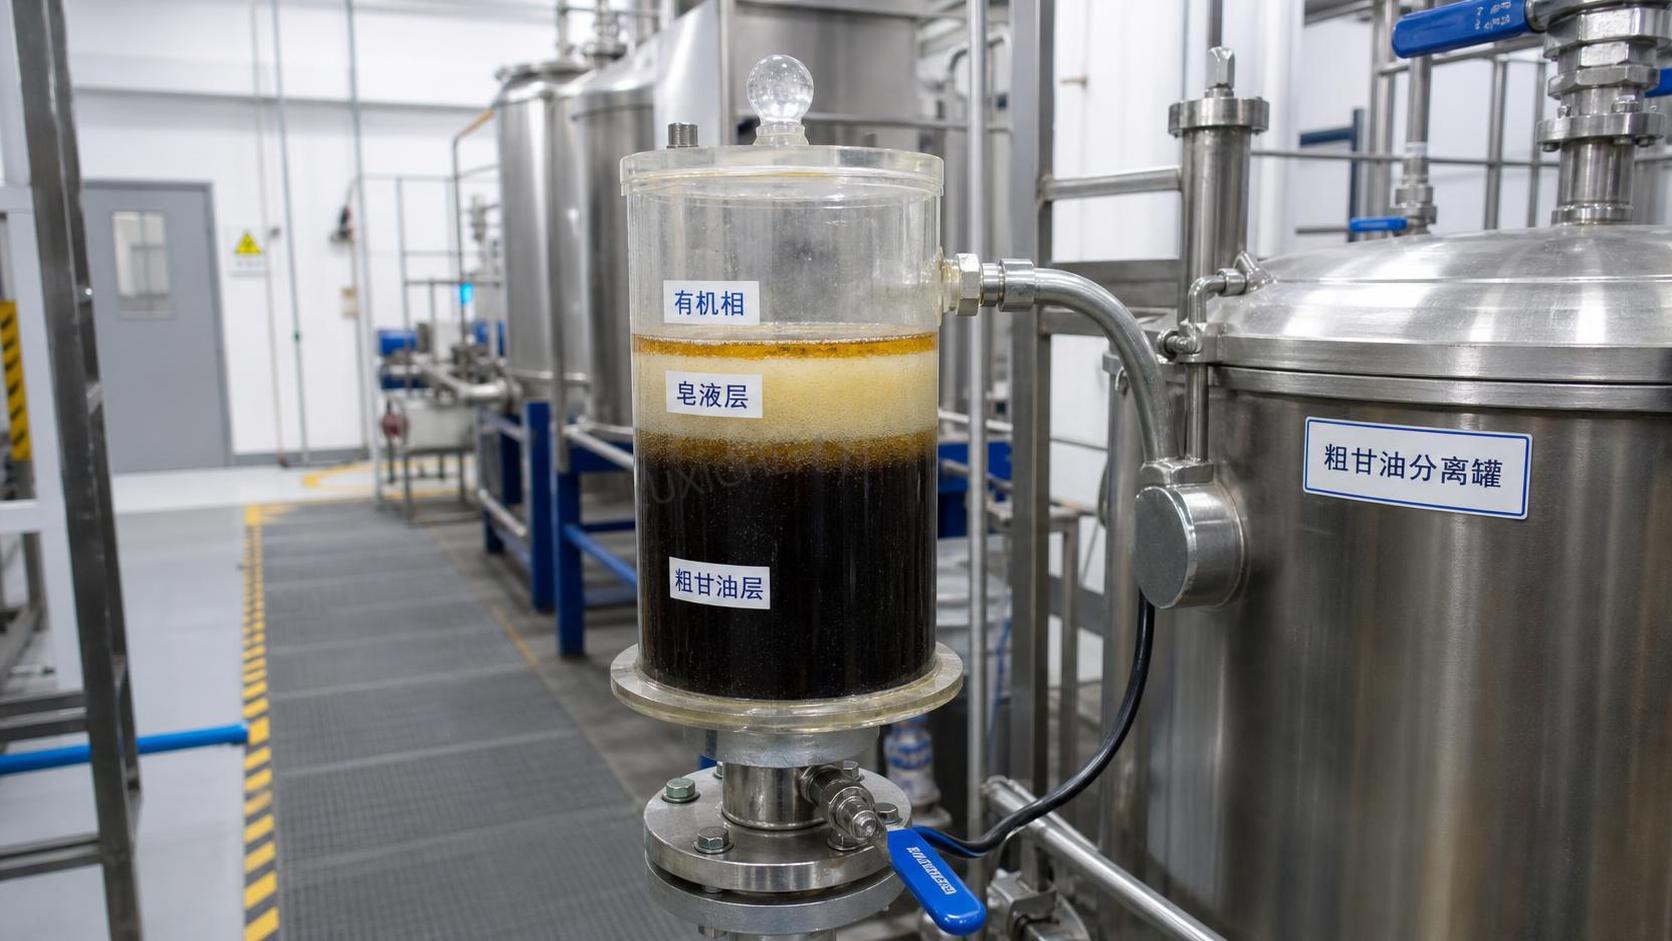
Nach der Abtrennung einer Biodieselcharge kann die untere Phase als Rohglycerin bezeichnet werden, doch diese Bezeichnung beschreibt kein einheitliches, vorhersehbares Material. Bei einem Produktionslauf kann eine dunkle, alkalische, seifenreiche Flüssigkeit mit erheblichen Restmethanolgehalten entstehen; bei einem anderen eine dichtere Glycerinphase mit weniger Seifen, aber mehr gelösten Salzen. Für die technische Bewertung ist nicht allein entscheidend, ob Rohglycerin gewonnen wurde. Entscheidend ist, ob seine Zusammensetzung für den vorgesehenen nachgelagerten Verfahrensweg ausreichend konsistent ist.
Die grundlegende Beurteilung ist einfach:Die Qualität von Rohglycerin verändert sich je nach Einsatzstoff, Katalysatorsystem, Reaktionsumsatz, Phasentrennung, Methanolrückgewinnung sowie den nach der Umesterung durchgeführten Wasch- oder Neutralisationsschritten. Ein hoher scheinbarer Glycerolgehalt allein ist nicht ausreichend. Methanol, Wasser, Asche, Seifen, freie Fettsubstanzen, Katalysatorrückstände und farbbildende organische Stoffe können darüber entscheiden, ob das Material für die direkte industrielle Verwendung geeignet ist, vorbehandelt werden muss oder nur einem toleranteren Rückgewinnungsprozess zugeführt werden sollte.
Warum sich die Glycerinphase von einem Biodieselprozess zum anderen verändert
Bei der Biodieselherstellung werden Triglyceride durch Umesterung in Fettsäuremethylester und Glycerol umgewandelt. Die Rohglycerinphase enthält nicht nur das gebildete Glycerol, sondern auch Stoffe, die sich bevorzugt in die polare untere Phase verteilen. Ihre Zusammensetzung spiegelt daher wider, was in den Prozess eingebracht wurde und wie vollständig Reaktion und Trennung kontrolliert wurden.
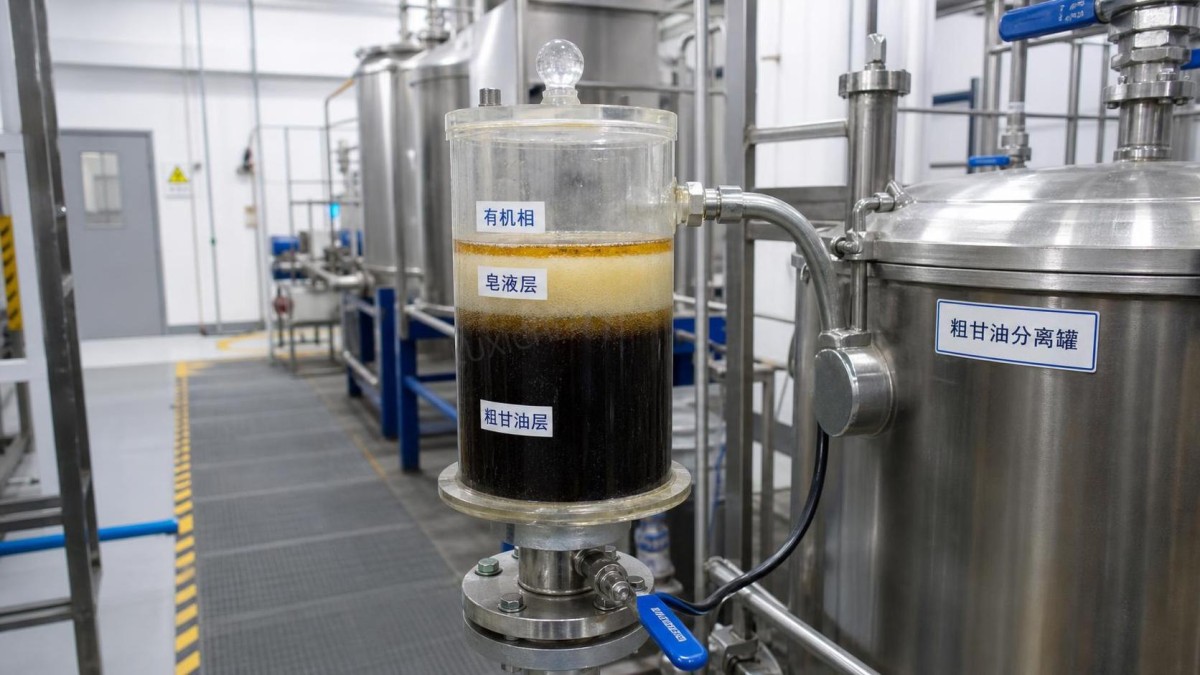
Bei einer routinemäßigen Anlagenbewertung kann sich eine Variation zunächst durch Veränderungen von Farbe, Viskosität, Geruch, Absetzverhalten oder pH-Wert zeigen. Diese Beobachtungen sind nützliche Warnhinweise, können jedoch keine Analyse ersetzen. Ein dunklerer Strom kann oxidiertes organisches Material, Restbestandteile des Einsatzstoffs oder thermische Abbauprodukte enthalten. Eine dünnflüssigere Flüssigkeit kann auf erhöhte Methanol- oder Wassergehalte hinweisen. Eine Probe, die sich nach dem Stehen in Schichten trennt, kann mitgerissenen Biodiesel, freie Fettsäuren oder Seifenphasen enthalten, die beim Dekantieren nicht vollständig getrennt wurden.
Der Einsatzstoff bestimmt die Ausgangsbasis der Verunreinigungen
Frische raffinierte Öle bringen im Allgemeinen weniger Nichtglycerid-Verunreinigungen ein als gebrauchtes Speiseöl, saure Öle, tierische Fette oder Einsatzstoffe mit hohem Gehalt an freien Fettsäuren. Wenn das Ausgangsöl mehr freie Fettsäuren, Feuchtigkeit, Phospholipide, Pigmente, Metalle oder abgebaute Frittierverbindungen enthält, wird die Glycerinphase in der Regel komplexer. Diese Verunreinigungen können Katalysator verbrauchen, die Seifenbildung fördern, die Emulsionsstabilität erhöhen und die nachgelagerte Reinigung weniger vorhersehbar machen.
Einsatzstoffe tierischen Ursprungs können zudem ein anderes Fettsäureprofil und ein schwierigeres Kaltfließverhalten bei der Handhabung aufweisen. Gebrauchte Öle enthalten häufig Speisereste, beim Frittieren gebildete Polymere und variable Feuchtigkeitsgehalte. Keiner dieser Faktoren macht das Glycerin automatisch unbrauchbar, sie verändern jedoch den Aufwand für die Vorbehandlung. Ein technischer Bewerter sollte die Historie des Einsatzstoffs als primäre Qualitätsvariable und nicht als Hintergrundinformation betrachten.
Die Wahl des Katalysators verändert das Salz- und Seifenprofil
Alkalikatalysierte Biodieselprozesse verwenden üblicherweise Katalysatoren auf Natrium- oder Kaliumbasis. Wenn Wasser oder freie Fettsäuren vorhanden sind, kann ein Teil des Katalysators an der Verseifung statt an der Esterumwandlung beteiligt sein. Die entstehenden Seifen können in der Rohglycerinphase verbleiben, Ester und Wasser in Emulsionen binden und die einfache Schwerkrafttrennung beeinträchtigen.
Natriumbasierte Systeme erzeugen tendenziell natriumhaltige Rückstände; kaliumbasierte Systeme erzeugen kaliumhaltige Rückstände. Dieser Unterschied ist relevant, wenn Aschegehalt, Salzrückgewinnung, Abwasserbehandlung, Verbrennungsverhalten oder biologische Verarbeitung von Bedeutung sind. Säurekatalysierte oder enzymatische Verfahren können eine andere Verunreinigungsbilanz erzeugen, häufig mit weniger Alkaliseife, jedoch potenziell mit anderen Restssäuren, Wassergehalten, Reaktionszwischenprodukten oder Verarbeitungskosten.
Auch die Katalysatorkonzentration ist wichtig. Ein Katalysatorüberschuss kann in manchen Fällen die scheinbare Reaktionsgeschwindigkeit verbessern, jedoch die anorganische Restbelastung erhöhen und die Neutralisation erschweren. Eine zu geringe Katalysatormenge kann nicht umgesetzte Glyceride und Teilglyceride zurücklassen, die sowohl Biodiesel- als auch Glycerinphasen verunreinigen. Die Qualitätsbewertung sollte daher das Analysenergebnis mit der tatsächlichen Katalysatorzugaberate und der Säurezahl des Einsatzstoffs verknüpfen, anstatt Asche- oder Seifenwerte isoliert zu interpretieren.
Die Komponenten, die den nachgelagerten Wert am häufigsten bestimmen
Rohglycerin wird üblicherweise als Zusammensetzungspaket und nicht anhand einer einzelnen Bestanden/Nichtbestanden-Zahl bewertet. Die folgenden Komponenten sollten gemeinsam betrachtet werden, da die Verbesserung eines Parameters einen anderen verändern kann. So erhöht beispielsweise die Methanolabtrennung die Sicherheit und kann die Glycerolkonzentration steigern, entfernt jedoch keine Salze oder Seifen. Eine Ansäuerung kann den Seifengehalt verringern, jedoch eine Schicht freier Fettsäuren erzeugen und den Bedarf an Phasenmanagement erhöhen.
Der Glycerolgehalt ist nützlich, kann aber irreführend sein
Eine konzentrierte Probe ist nicht zwangsläufig eine saubere Probe. Die Entfernung von Methanol und Wasser kann den gemessenen Glycerolanteil allein durch Verringerung der Verdünnung erhöhen, während Salze, Seifen und organische Nichtglycerol-Verunreinigungen verbleiben. Umgekehrt kann eine niedrigere Glycerolkonzentration für einen Prozess akzeptabel sein, der wässrige Ströme verarbeiten kann, sofern Methanol- und Salzgehalte kontrolliert werden.
Aus diesem Grund sollten Bewerter Rohglycerin nicht ausschließlich anhand des „Glycerolprozentsatzes“ vergleichen. Ein besserer Ansatz besteht darin, den Glycerolgehalt zusammen mit Feuchtigkeit, Methanol, Asche, Seife, pH-Wert und Säurezahl zu bewerten. Die vorgesehene Anwendung bestimmt, welche Verunreinigung zum begrenzenden Faktor wird. Material für einen Hochtemperatur-Energieweg kann ein anderes Profil tolerieren als Material, das für die chemische Rückgewinnung oder eine fermentationsbasierte Umwandlung vorgesehen ist.
Methanol ist häufig die erste prozess- und sicherheitsrelevante Einschränkung
Restmethanol bleibt in der Glycerinphase häufig erhöht, weil Methanol im Überschuss eingesetzt wird, um die Umesterung voranzutreiben. Seine Anwesenheit senkt den Flammpunkt, beeinflusst das Risiko einer Dampfexposition und kann bestimmte nachgelagerte biologische Prozesse hemmen. Außerdem verfälscht es Beobachtungen von Dichte und Viskosität, sodass eine frische Rohprobe weniger konzentriert erscheint, als sie nach der Alkoholrückgewinnung sein wird.
Die Bewertung von Methanol sollte nicht bei einem Laborergebnis enden. Der Bewerter sollte fragen, ob die Probe vor oder nach der Vakuumabtrennung genommen wurde, ob der Behälter dicht verschlossen war und ob die Probenahme an einem stabilen Prozesspunkt erfolgte. Methanol kann bei offener Handhabung verloren gehen, wodurch eine Probe sauberer erscheint, als das Schüttgut bei der Produktion tatsächlich war. Repräsentative Probenahme und eindeutige Zeitaufzeichnungen sind entscheidend.
Salze, Seifen und pH-Wert zeigen, wie die Trennung gesteuert wurde
Eine hohe Alkalität weist häufig auf Restkatalysator und Seife hin. Dies kann beherrschbar sein, wenn der nachgelagerte Betrieb eine kontrollierte Ansäuerung und Phasentrennung umfasst. Eine unkontrollierte Neutralisation kann jedoch lokale Übersäuerung, persistente Emulsionen oder variable Mitführung freier Fettsäuren verursachen. Das Ergebnis kann ein Rohglycerinstrom sein, der im warmen Zustand einheitlich aussieht, sich bei der Lagerung jedoch unvorhersehbar trennt.
Die Aschemessung liefert nach kontrollierter Veraschung einen praktischen Hinweis auf anorganische Rückstände. Sie identifiziert nicht jede Salzart, hilft jedoch dabei, einen relativ mineralarmen Strom von einem Strom zu unterscheiden, der voraussichtlich höhere Raffinations- oder Entsorgungskosten verursacht. Wenn die Salzidentität von Bedeutung ist, können zusätzliche Analysen erforderlich sein, um Natrium, Kalium, Chlorid, Sulfat, Phosphate oder Metalle zu bestimmen, die durch Einsatzstoff und Prozesschemikalien eingebracht wurden.
Ein praxisnaher Weg zur Untersuchung einer Qualitätsveränderung
Wenn sich das Erscheinungsbild oder die Laborergebnisse eines Rohglycerinstroms plötzlich verändern, sollte die Untersuchung mit der Produktionsabfolge beginnen, anstatt anzunehmen, dass das Glycerin selbst fehlerhaft geworden ist. Die aussagekräftigste Untersuchung vergleicht das veränderte Los mit einem kürzlich stabilen Los und verfolgt die Unterschiede rückwärts über Einsatzstoffvorbereitung, Reaktionsbedingungen, Trennung und Rückgewinnungsoperationen.
- Probenbasis bestätigen. Dokumentieren Sie, ob die Probe vor der Methanolrückgewinnung, nach dem Dekantieren, nach dem Waschen oder nach der Neutralisation genommen wurde. Proben aus verschiedenen Punkten können nicht direkt verglichen werden.
- Zustand des Einsatzstoffs prüfen. Überprüfen Sie Feuchtigkeit, freie Fettsäuren, sichtbare Feststoffe und ob sich die Quelle des eingehenden Öls verändert hat. Eine Veränderung der Rohstoffqualität kann mehrere nachgelagerte Veränderungen gleichzeitig erklären.
- Aufzeichnungen zur Katalysator- und Alkoholzugabe vergleichen. Unterschiede in Katalysatorkonzentration, Methanolverhältnis oder Mischintensität können Umwandlung und Seifenbildung verändern.
- Trennleistung untersuchen. Achten Sie auf verlängerte Absetzzeiten, Emulsionsschichten, ungewöhnliche Grenzflächendicke oder Esterübertrag. Eine schlechte Phasenauflösung verursacht häufig variable organische Verunreinigungen.
- Rückgewinnungsbedingungen prüfen. Temperatur der Methanolabtrennung, Vakuumstabilität, Verweilzeit und Kondensathandhabung beeinflussen sowohl den Restalkohol als auch das Risiko einer thermischen Nachdunkelung.
- Die relevante Gruppe von Verunreinigungen prüfen. Bewerten Sie mindestens Glycerol, Methanol, Wasser, Asche, pH-Wert oder Alkalität sowie den Gehalt an Seife oder freien Fettsäuren entsprechend dem vorgesehenen Verfahrensweg.
Nicht jede Abweichung erfordert dieselbe Korrektur. Hohe Methanolgehalte können eine verbesserte Steuerung der Rückgewinnung erfordern. Hohe Seifengehalte können auf Einsatzstoffsäure, Feuchtigkeitseintrag oder überschüssiges Alkali hindeuten. Ein hoher Wassergehalt kann aus dem Waschen oder feuchtem Einsatzstoff stammen und möglicherweise eine Trocknung oder eine angepasste Trennfolge erfordern. Erhöhte Asche erfordert eher eine Änderung des Katalysatormanagements, der Neutralisation oder der nachgelagerten Entmineralisierung.
Das Qualitätsprofil auf die vorgesehene Verwendung abstimmen
Das richtige Qualitätsziel hängt davon ab, was als Nächstes geschieht. Material, das als minderwertiger industrieller Einsatzstoff verwendet wird, benötigt möglicherweise eher eine stabile, dokumentierte Zusammensetzung als einen hochraffinierten Glycerolgehalt. Ein chemischer Umwandlungsweg kann besonders empfindlich auf Wasser, Salze, Katalysatorrückstände oder reaktive organische Verunreinigungen reagieren. Ein biologischer Weg kann durch Methanol, Salzgehalt und hemmende Verbindungen begrenzt sein. Thermische Rückgewinnungswege erfordern eine sorgfältige Bewertung von Asche, korrosiven Salzen und emissionsbezogener Handhabung.
Die getrennte Lagerung ist oft wertvoller als der Versuch, jede Charge in eine einzige Spezifikation zu zwingen. Die getrennte Führung von Strömen aus unterschiedlichen Einsatzstoffen oder Prozessbedingungen kann eine gleichmäßigere Fraktion für einen definierten Absatzweg erhalten. Sie verhindert zudem, dass ein Los mit hohem Salz- oder Seifengehalt den Wert saubereren Materials verringert. Lagertanks sollten hinsichtlich Absetzen, Phasentrennung, Temperatureinflüssen und Kompatibilität mit verbleibenden alkalischen oder sauren Komponenten bewertet werden.
Wenn ein Standort auch reaktive aromatische Zwischenprodukte handhabt, wird die Kontrolle von Kreuzkontaminationen besonders wichtig. Produkte wieAnilin CAS#62-53-3 sind chemische Synthesezwischenprodukte mit guter Löslichkeitskompatibilität in verschiedenen organischen Systemen, stehen jedoch nicht im Zusammenhang mit der Qualität von biodieselbasiertem Glycerin und sollten von Bereichen zur Handhabung von Rohglycerin getrennt werden. Separate Transferausrüstung, eindeutige Leitungskennzeichnung und eine geeignete Reinigungsprüfung helfen, eine unbeabsichtigte Kontamination beider Ströme zu verhindern.
Wann eine weitere Reinigung gerechtfertigt ist
Eine Vorbehandlung ist gerechtfertigt, wenn das Verunreinigungsprofil mit dem nächsten Prozessschritt nicht vereinbar ist, und nicht allein, weil das Rohmaterial dunkel aussieht oder einen niedrigeren Glycerolgehalt als eine andere Charge aufweist. Zu den üblichen Maßnahmen gehören Methanolrückgewinnung, Ansäuerung zur Aufspaltung von Seifen in freie Fettsäuren, Absetzen oder Zentrifugieren zur Verbesserung der Phasentrennung, Wasserentfernung, Filtration und Entmineralisierung. Jede Maßnahme sollte danach bewertet werden, was sie entfernt und welchen neuen Strom sie erzeugt.
Die Ansäuerung kann beispielsweise die durch Seifen verursachte Instabilität verringern, indem Seifen in freie Fettsäuren und anorganische Salze umgewandelt werden. Sie erfordert jedoch eine kontrollierte Säuredosierung, Temperatursteuerung und ausreichend Zeit für die Schichtentrennung. Die zurückgewonnene Fettphase kann in einigen Systemen einen Wert haben, während die salzhaltige wässrige Glycerinphase möglicherweise weiterhin behandelt werden muss. Eine Ansäuerung ohne klaren nachgelagerten Plan kann Verunreinigungen lediglich von einer Phase in eine andere verlagern.
Für die technische Bewertung besteht der zuverlässigste Ansatz darin, Annahmekriterien aus der tatsächlichen nachgelagerten Anforderung abzuleiten, an einem bekannten Prozesspunkt Proben zu nehmen und das vollständige Verunreinigungsprofil im Zeitverlauf zu verfolgen. Rohglycerin ist kein einheitliches Koppelprodukt. Seine Qualität ist ein direktes Abbild davon, wie der Biodieselprozess betrieben wurde, wie variabel der Einsatzstoff war und wie wirksam die Trenn- und Rückgewinnungsschritte kontrolliert wurden.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

