


Wie Polypropylen-Granulate die Formstabilität, die Schrumpfung und die Zykluszeit beeinflussen
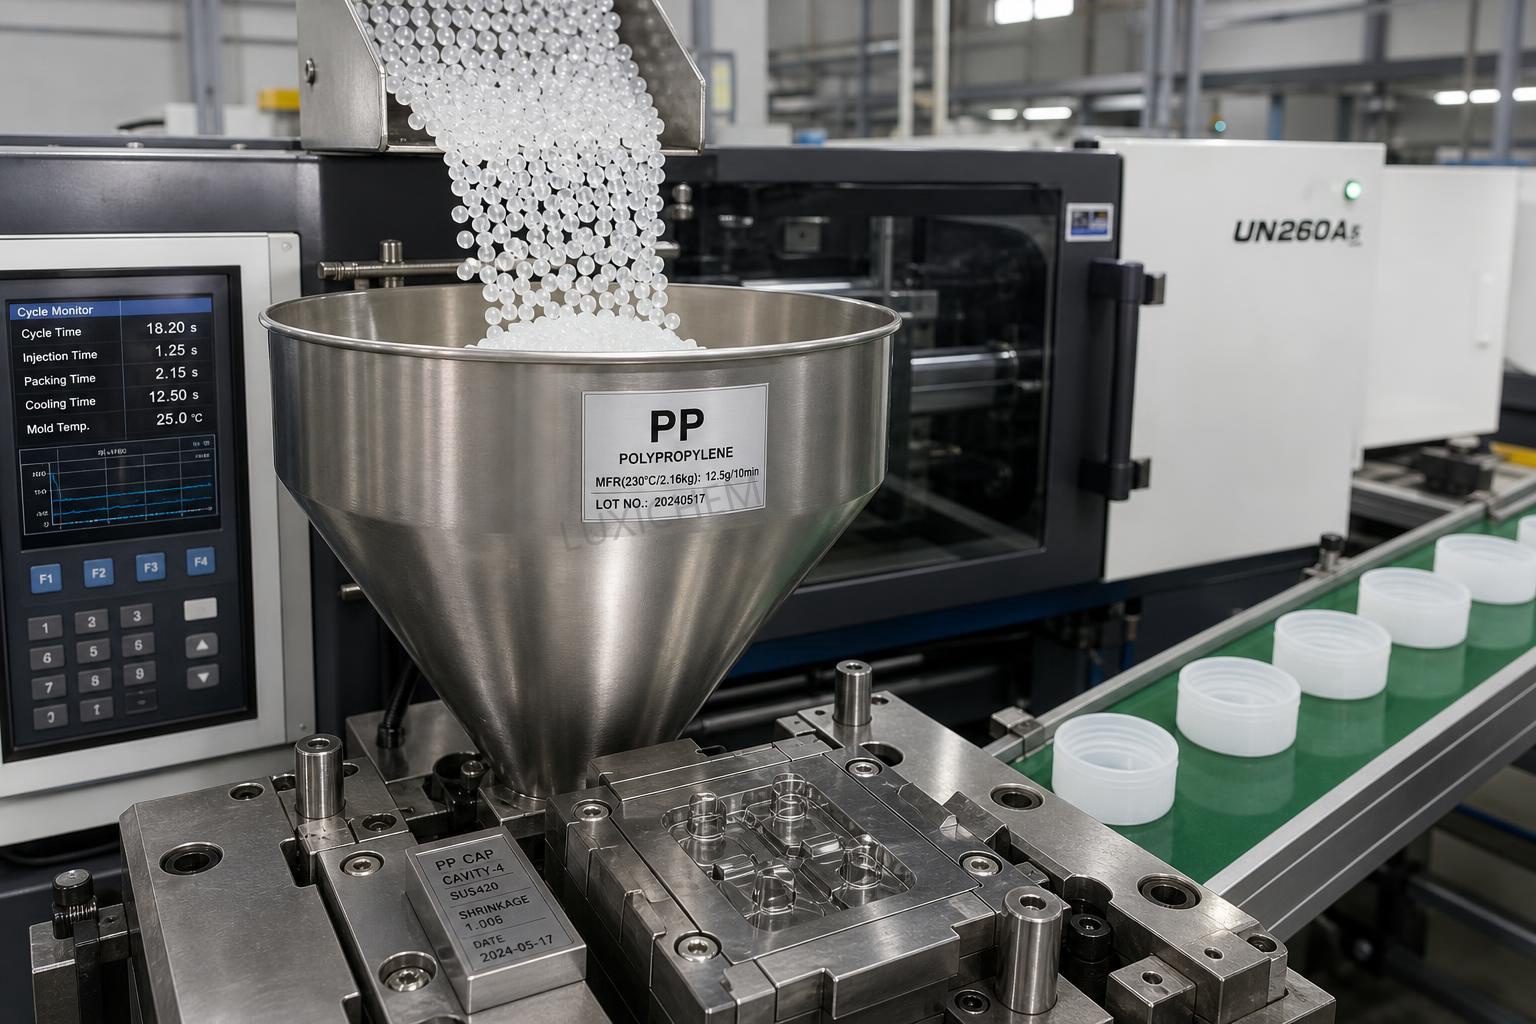
Prozessstabilität beginnt beim Granulat
Stabiles Formen lässt sich in der Regel auf ein enges und vorhersehbares Materialfenster zurückführen. Bei Polypropylengranulat wird dieses Fenster durch die Partikelgrößenverteilung, die Oberflächenfeuchtigkeit, die Schüttdichte, die Additivdispersion und die chargenübergreifende Konstanz des Schmelzflusses beeinflusst. Wenn das Granulat gleichmäßig durch den Trichter gefördert wird und mit konstanter Geschwindigkeit plastifiziert, läuft die Schneckenrückgewinnung mit geringeren Schwankungen ab, die Kissenvariation wird tendenziell kleiner und das Druckverhalten lässt sich leichter kontrollieren. Ist der Granulatstrom uneinheitlich, kann die Maschine zwar weiterlaufen, doch der Prozess beginnt häufig durch kleine Anzeichen abzudriften, etwa durch ein unregelmäßiges Schussgewicht, ein verändertes Gegendruckverhalten oder ein Schmelztemperaturprofil, das nicht mehr zur ursprünglichen Einstellung passt.
Polypropylen nimmt Wasser nicht auf dieselbe Weise auf wie stark hygroskopische Harze. Dies führt jedoch häufig zu der falschen Annahme, dass der Zustand des Granulats keine Rolle spielt. Oberflächenverunreinigungen, durch unzureichend kontrollierte Lagerübergänge entstandene Kondensfeuchtigkeit und bei der Handhabung erzeugte Feinanteile können die Förderung und die Homogenität der Schmelze dennoch beeinträchtigen. In der Praxis beginnt instabiles Formen oft, bevor das Material den Zylinder erreicht. Brückenbildung am Trichtereinlass, Staubablagerungen in der Nähe der Einzugszonen oder gemischtes Granulat verschiedener Typen können die tatsächliche Fördermenge verändern, selbst wenn die Maschineneinstellungen unverändert bleiben.
Das Ergebnis ist ein Prozess, der mechanisch instabil erscheint, tatsächlich aber durch das Material verursacht wird. Ein Druckanstieg während der Füllung kann fälschlicherweise als Verengung der Düse interpretiert werden. Eine unvollständige Formfüllung kann der Klemmbewegung oder der Entlüftung zugeschrieben werden. Tatsächlich ist die erste zu isolierende Variable häufig das Polypropylengranulat selbst: ob Geometrie und Form einheitlich, die Handhabung sauber und das Material für den vorgesehenen Formtyp geeignet ist.
Schmelzflussvariation und ihre Auswirkungen auf die tägliche Produktion
Die Schmelzflussrate ist einer der sichtbarsten Indikatoren dafür, wie sich Polypropylengranulat in der Maschine verhalten wird. Ein Materialtyp mit höherem Fließvermögen füllt die Form im Allgemeinen leichter, eignet sich gut für dünnere Wandungen und kann einen niedrigeren maximalen Einspritzdruck ermöglichen. Ein Typ mit geringerem Fließvermögen bietet meist ein anderes Gleichgewicht zwischen Steifigkeit, Schlagverhalten und Schmelzefestigkeit, benötigt jedoch mehr Energie zum Füllen komplexer Geometrien. Probleme entstehen, wenn der nominale Materialtyp zwar korrekt ist, sich das tatsächliche Fließverhalten jedoch von Charge zu Charge verändert oder wenn der Anteil an Mahlgut die effektive Viskosität stärker als erwartet beeinflusst.
Liegt der Schmelzfluss über dem validierten Prozessfenster, kann sich die Kavität bei gleicher Geschwindigkeitseinstellung zu schnell füllen. Das Anspritzen kann früher einfrieren, das Nachdruckverhalten kann weniger wirksam werden, das Gratrisiko an den Trennebenen kann steigen und die Abmessungen können sich verändern, weil das Druckprofil nicht mehr zum ursprünglichen Abkühlverlauf passt. Ist der Schmelzfluss geringer, verlängert sich tendenziell die Füllzeit, die Schererwärmung kann an engen Anschnitten zunehmen und die Maschine kann dies mit höherem Druck oder längerer Nachdruckzeit ausgleichen, was sich direkt auf die Zykluszeit auswirkt.
Bei der Extrusion zeigt sich dieselbe Uneinheitlichkeit häufig als Ausstoßpulsation, instabiler Düsendruck oder Schwankungen der Profilabmessungen. Beim Spritzgießen ist sie anhand des Teilegewichts und des Kavitätsausgleichs deutlicher erkennbar. Bediener konzentrieren sich oft zuerst auf die Zylindertemperatur, doch Temperaturänderungen kaschieren nur einen Teil des Problems, wenn sich das in den Prozess eintretende Granulat nicht einheitlich verhält. Ein stabiler Schmelzflussbereich reduziert den erforderlichen Korrekturaufwand bei Schichtwechseln und Materialumstellungen.
Schwindung wird durch mehr als nur die Werkzeugtemperatur beeinflusst
Polypropylen ist teilkristallin, daher hängt die Schwindung stark von der Kristallisation während der Abkühlung ab. Dadurch werden die Eigenschaften des Granulats besonders wichtig, da sie beeinflussen, wie die Schmelze nachverdichtet, abkühlt und erstarrt. Selbst wenn die Werkzeugoberflächentemperatur konstant gehalten wird, können unterschiedliche Granulatformulierungen oder unterschiedliche Anteile an Nukleierungsmitteln, Füllstoffen und Recyclingmaterial das Schwindungsverhalten deutlich verändern. Ein Teil, das in der ersten Stunde maßhaltig erscheint, kann sich verändern, nachdem das Werkzeug einen stabileren thermischen Zustand erreicht hat oder eine neue Materialcharge eingesetzt wurde.
Die Schwindung nimmt zu, wenn die Kavität vor dem Erstarren des Anschnitts nicht ausreichend mit wirksamem Nachdruck versorgt wird. Granulat mit niedrigerer Viskosität kann zwar leicht füllen, doch wenn es am Anschnitt anders erstarrt oder sich während der Abkühlung stärker entspannt, können sich die Endabmessungen unerwartet verändern. Umgekehrt kann eine widerstandsfähigere Schmelze eine höhere innere Orientierung im Fließweg erzeugen, die sich später als Verzug oder ungleichmäßige Schwindung über das Teil hinweg lösen kann.
Deshalb können zwei Lieferungen von Polypropylengranulat, die unter einer ähnlichen Bezeichnung verkauft werden, unterschiedliche Abmessungen ergeben, sofern Formulierung, Additivpaket und Fließeigenschaften nicht eng aufeinander abgestimmt sind. Bei Formbehältern, Verschlüssen, Gehäusen für Haushaltsgeräte und technischen Bauteilen ist die Schwindung nicht nur eine Konstruktionsfrage, sondern eine durch das Materialverhalten auf Granulatebene geprägte Prozessreaktion. Wenn Maßabweichungen auftreten, sollte geprüft werden, ob sich Schneckenrückgewinnungszeit, Schmelzekissen, maximaler Kavitätsdruck und Anschnittabdichtungszeit zusammen mit der Materialcharge verändert haben.
In Betrieben, die mehrere chemische Zwischenprodukte und polymerbezogene Rohstoffe verarbeiten, spiegeln Rückverfolgbarkeitspraktiken für andere Materialien, einschließlich Produkten wie 2-Ethylanthraquinone CAS#84-51-5, eine übergeordnete Regel wider, die auch bei der Polypropylenverarbeitung wichtig ist: Sobald die Chargenidentität bei der Lagerung oder Übergabe unklar wird, verlangsamt sich die Ursachenanalyse und Maßabweichungen lassen sich schwerer erklären.
Die Zykluszeit verändert sich mit dem Materialverhalten, nicht nur mit der Maschinengeschwindigkeit
Die Zykluszeit wird häufig als Problem einer Maschineneinstellung betrachtet, doch der erreichbare Zyklus hängt stark davon ab, wie Polypropylengranulat schmilzt und erstarrt. Wenn das Granulat effizient plastifiziert wird, kann die Schnecke während der Kühlung zurückfahren, ohne höhere Zylindertemperaturen oder einen höheren Gegendruck zu erzwingen. Erreicht die Schmelze die Kavität mit vorhersehbarer Viskosität, können Füllung und Nachdruck früher abgeschlossen werden, ohne Einfallstellen, Gratbildung oder Verformungen nach dem Formen zu verursachen. Erfordert eine uneinheitliche Granulatqualität jedoch häufige Korrekturen, nimmt der Prozess diese Unsicherheit in der Regel durch eine langsamere Betriebsweise auf.
Die Kühlzeit reagiert besonders empfindlich auf das tatsächliche Kristallisationsverhalten des verwendeten Typs. Einige Polypropylenmaterialien können bei kürzerer Kühlzeit sauber entformt werden, weil sich vor dem Auswerfen schnell genug Steifigkeit entwickelt. Andere wirken aufgrund ihres Oberflächenbildes bereits bereit, verformen sich jedoch nach dem Auswerfen noch, was später zu verdecktem Ausschuss oder Montageproblemen führt. In diesem Fall ist die auf dem Maschinenbildschirm angezeigte nominale Zykluszeit irreführend, da der tatsächliche Produktionszyklus auch Sortierung, Nacharbeit und ungeplante Stillstände umfasst.
Auch die Granulatgeometrie trägt indirekt dazu bei. Gleichmäßige Granulate werden vorhersehbarer gefördert und unterstützen eine stabile Schneckenrückgewinnung. Unregelmäßige Granulatformen, übermäßige Feinanteile oder Verunreinigungen können die Förderung unterbrechen, den Schneckenschlupf erhöhen und die Plastifizierung verlängern. Ein Zyklus, der scheinbar durch die Werkzeugkühlung begrenzt wird, kann bei schlechter Förderkonstanz tatsächlich durch die Rückgewinnungszeit eingeschränkt sein. Bei Werkzeugen mit vielen Kavitäten können bereits geringe Schwankungen bei Rückgewinnung oder Kissen eine konservativere Zykluszeit erforderlich machen, um die Konstanz von Teil zu Teil zu erhalten.
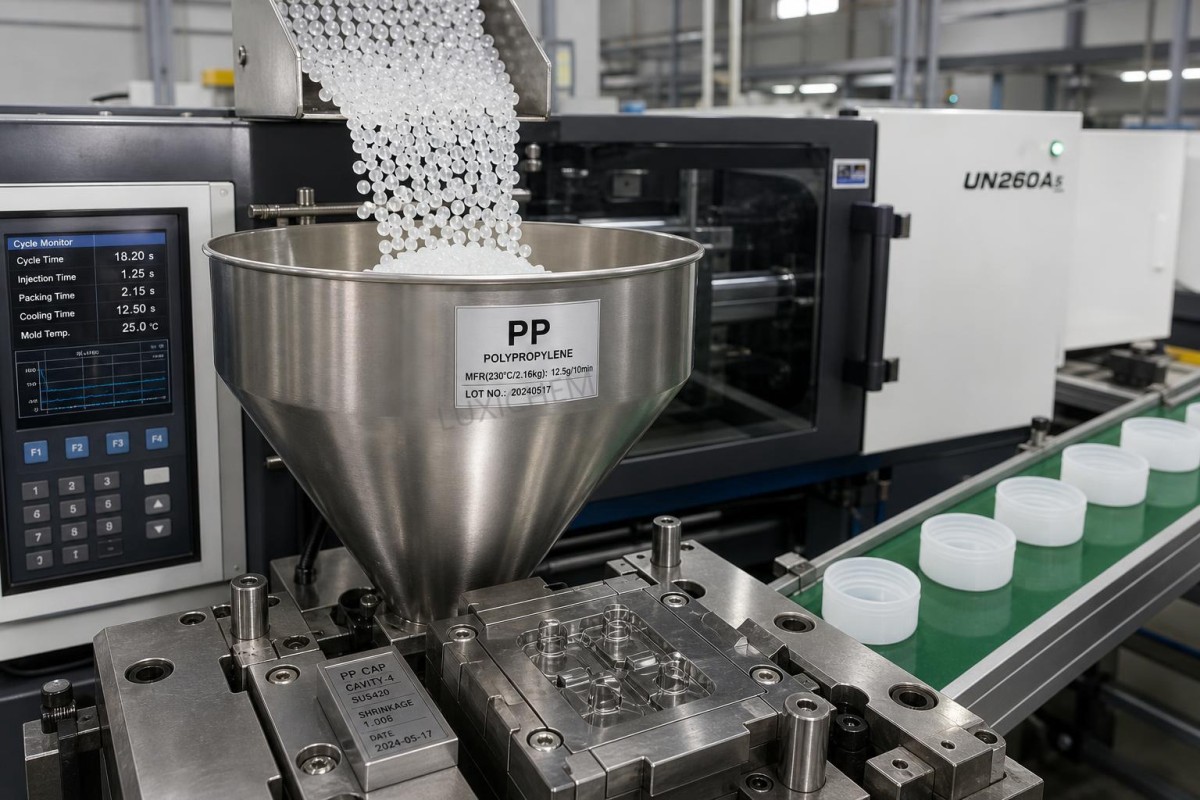
Häufige Prozesssignale, die auf Polypropylengranulat zurückweisen
Mehrere wiederkehrende Fehler werden zunächst häufig als Werkzeug- oder Maschinenfehler behandelt, obwohl der Materialzustand die wahrscheinlichere Ursache ist. Schlieren auf Polypropylenteilen können durch Verunreinigungen oder eingeschlossene flüchtige Bestandteile entstehen, die aufgrund schlechter Lagerbedingungen eingebracht wurden, und nicht durch einen einfachen Temperaturfehler. Schwarze Punkte können aus abgebautem Material in Totzonen stammen, aber auch mit Staub oder Fremdpartikeln zusammenhängen, die während der Förderung in den Granulatstrom gelangt sind. Glanzschwankungen können auf ein Ungleichgewicht der Kavitätstemperatur hindeuten, aber auch eine uneinheitliche Schmelzehistorie infolge instabiler Förderung widerspiegeln.
Einfallstellen und Verzug erfordern dieselbe sorgfältige Vorgehensweise. Wenn der Nachdruck bereits erhöht und die Kühlzeit verlängert wurde, sich das Teil nach dem Auswerfen jedoch weiterhin bewegt, stellt sich die Frage, ob das Granulat dieselbe Nachdruckreaktion wie die zuletzt validierte Charge liefert. Wenn der Anschnitt früher als erwartet einfriert, kann die Maschine die Nachdruckphase zwar auf dem Papier abschließen, während das Teil in der Kavität tatsächlich nur sehr wenig wirksame Kompensation erhält. Diese Diskrepanz ist häufig, wenn sich das Materialverhalten geringfügig verändert, das Prozessdatenblatt jedoch als unveränderlich behandelt wird.
Eine weitere häufige Fehleinschätzung betrifft die Einmischung von Farbmasterbatch oder Additiven. Wenn Granulate schlecht trocken gemischt werden, können lokale Konzentrationsunterschiede das Fließ- und Kristallisationsverhalten auf eine Weise verändern, die mechanische Instabilität vortäuscht. Die Maschine scheint dann eine ständige Nachjustierung zu benötigen, obwohl das eigentliche Problem darin besteht, dass die in die vordere Zone eintretende Schmelze von Schuss zu Schuss keine gleichmäßige Zusammensetzung aufweist.
Lagerung, Handhabung und Übergabe sind wichtiger, als sie erscheinen
Polypropylengranulat kann den Lieferanten in akzeptablem Zustand verlassen und durch gewöhnliche Handhabungsfehler in der Produktion dennoch instabil werden. In der Nähe von Wärmequellen gelagerte Säcke können sich verdichten oder nach wiederholtem Öffnen Oberflächenverunreinigungen aufnehmen. Wird Material aus einem kalten Lager in einen warmen Produktionsraum gebracht, kann sich Kondenswasser auf der äußeren Granulatoberfläche bilden, wenn der Übergang nicht ordnungsgemäß gesteuert wird. Zu aggressiv eingestellte pneumatische Förderung kann Feinanteile erzeugen, die sich in Trichtern, Filtern und Einzugshälsen ansammeln, bis die Schneckenrückgewinnung instabil wird.
Die Entmischung während der Übergabe ist ein weiteres häufig übersehenes Problem. Wenn eine Mischung Granulate unterschiedlicher Größe, Dichte oder Additivbeladung enthält, kann wiederholte Bewegung die Mischung trennen, anstatt sie zu erhalten. Der zuerst in den Trichter eingefüllte Anteil kann dann anders laufen als der zuletzt eingefüllte. Dies ist ein Grund dafür, dass eine Maschine zu Beginn einer Schicht sauber anlaufen und später ohne erkennbare Änderung an der Ausrüstung instabil werden kann.
- Die Materialidentifikation sollte bei jeder Charge vom Wareneingang über die Bereitstellung bis zur Verwendung an der Linie erhalten bleiben; eine aus dem Gedächtnis vorgenommene Neubeschriftung begünstigt die Verwechslung von Materialtypen.
- Geöffnete Behälter benötigen eine kontrollierte Methode zum Wiederverschließen, damit während der Teilentnahme weder Staub und Feuchtigkeit noch Fremdgranulate eindringen.
- Fördergeschwindigkeit, Verschleiß an Bögen und Sauberkeit des Trichters sollten regelmäßig überprüft werden, da sich Förderprobleme häufig allmählich aufbauen, anstatt als einzelner Ausfall aufzutreten.
Die Abstimmung des Materialtyps auf das Werkzeug reduziert den Korrekturaufwand
Nicht jeder Polypropylentyp ist für jedes Werkzeug geeignet, nur weil derselben Polymerfamilie angehört. Dünnwandige Verpackungen, Filmscharniere, Fahrzeugverkleidungen und starre Gebrauchsteile können unterschiedliche Kombinationen aus Schmelzfluss, Schlagverhalten, Steifigkeit, Nukleierung und Füllstoffgehalt erfordern. Wird ein Typ außerhalb des vorgesehenen Verarbeitungsbereichs eingesetzt, muss die Maschine häufig am Rand ihrer Druck-, Temperatur- oder Kühlkapazität betrieben werden. Der Prozess kann zwar eine Zeit lang akzeptable Teile erzeugen, doch die Stabilität wird empfindlich und jede vorgelagerte Schwankung im Granulat wird verstärkt.
Gefülltes Polypropylen erfordert besondere Vorsicht. Mit Mineralien gefüllte Typen können die Schwindung verringern und die Steifigkeit verbessern, verändern jedoch das Fließverhalten, das Verschleißverhalten und die Abkühlcharakteristik. Ist die Füllstoffverteilung uneinheitlich, können sich Kavitätsausgleich und Oberflächenqualität gleichzeitig verändern. Random-Copolymer- und Impact-Copolymer-Typen reagieren hinsichtlich Fließ- und Maßverhalten ebenfalls anders als Homopolymer-Typen. Sie als austauschbar zu behandeln, weil sie alle Polypropylen sind, ist eine häufige Abkürzung, die den späteren Fehlerbehebungsaufwand erhöht.
Auch die Werkzeugkonstruktion beeinflusst die Lösung. Ein Werkzeug mit langen Fließwegen, kleinen Anschnitten, dünnen Rippen oder begrenzter Entlüftung weist eine geringere Toleranz gegenüber Granulatschwankungen auf. In diesen Fällen ist die Auswahl von Polypropylengranulat mit genau kontrolliertem Fließverhalten oft wirksamer, als das Problem durch wiederholte Maschineneinstellungen zu verfolgen.
Worauf sich die Prozesskontrolle konzentrieren sollte
Nützlich sind diejenigen Kontrollpunkte, die Materialschwankungen von Maschinenschwankungen unterscheiden. Die alleinige Aufzeichnung von Zylindertemperaturen und Zykluszahl erklärt nur selten, warum ein Prozess abgedriftet ist. Aussagekräftiger sind die Schneckenrückgewinnungszeit, die tatsächliche Stabilität des Schmelzekissens, die Konstanz des Übergabedrucks, die Anschnittabdichtungszeit, der Trend des Teilegewichts und jede Veränderung im visuellen Erscheinungsbild des eingehenden Granulats. Eine leichte Veränderung des Granulatglanzes, des Feinanteilgehalts oder des Farbtons sollte nicht verworfen werden, wenn gleichzeitig Maß- oder Zyklusprobleme auftreten.
Bei der Fehlerbehebung ist die Isolierung einer einzelnen Variable wirksamer als eine umfassende Neueinstellung. Wenn die Schwindung plötzlich zunimmt, kann die gleichzeitige Erhöhung von Nachdruck, Schmelzetemperatur und Kühlzeit die eigentliche Ursache zwar einige Stunden lang verdecken, später jedoch ein größeres Validierungsproblem schaffen. Besser ist es in der Regel, zunächst die Materialcharge zu bestätigen, das Rückgewinnungsverhalten mit dem vorherigen Lauf zu vergleichen, den Zustand von Trichter und Einzugshals zu prüfen und anschließend den Prozess anhand der tatsächlich veränderten Parameter anzupassen.
Polypropylengranulat beeinflusst Formstabilität, Schwindung und Zykluszeit, weil es bestimmt, wie gleichmäßig das Polymer in jede Prozessphase eintritt: Förderung, Schmelzen, Füllen, Nachverdichten, Kristallisieren und Auswerfen. Sobald dieses Materialverhalten vorhersehbar wird, verhalten sich die Maschineneinstellungen wie echte Stellgrößen statt wie ständige Korrekturen.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

