


Wie Feuchtigkeit in Polyesterpolyol für Polyurethanbeschichtungen Defekte verursacht
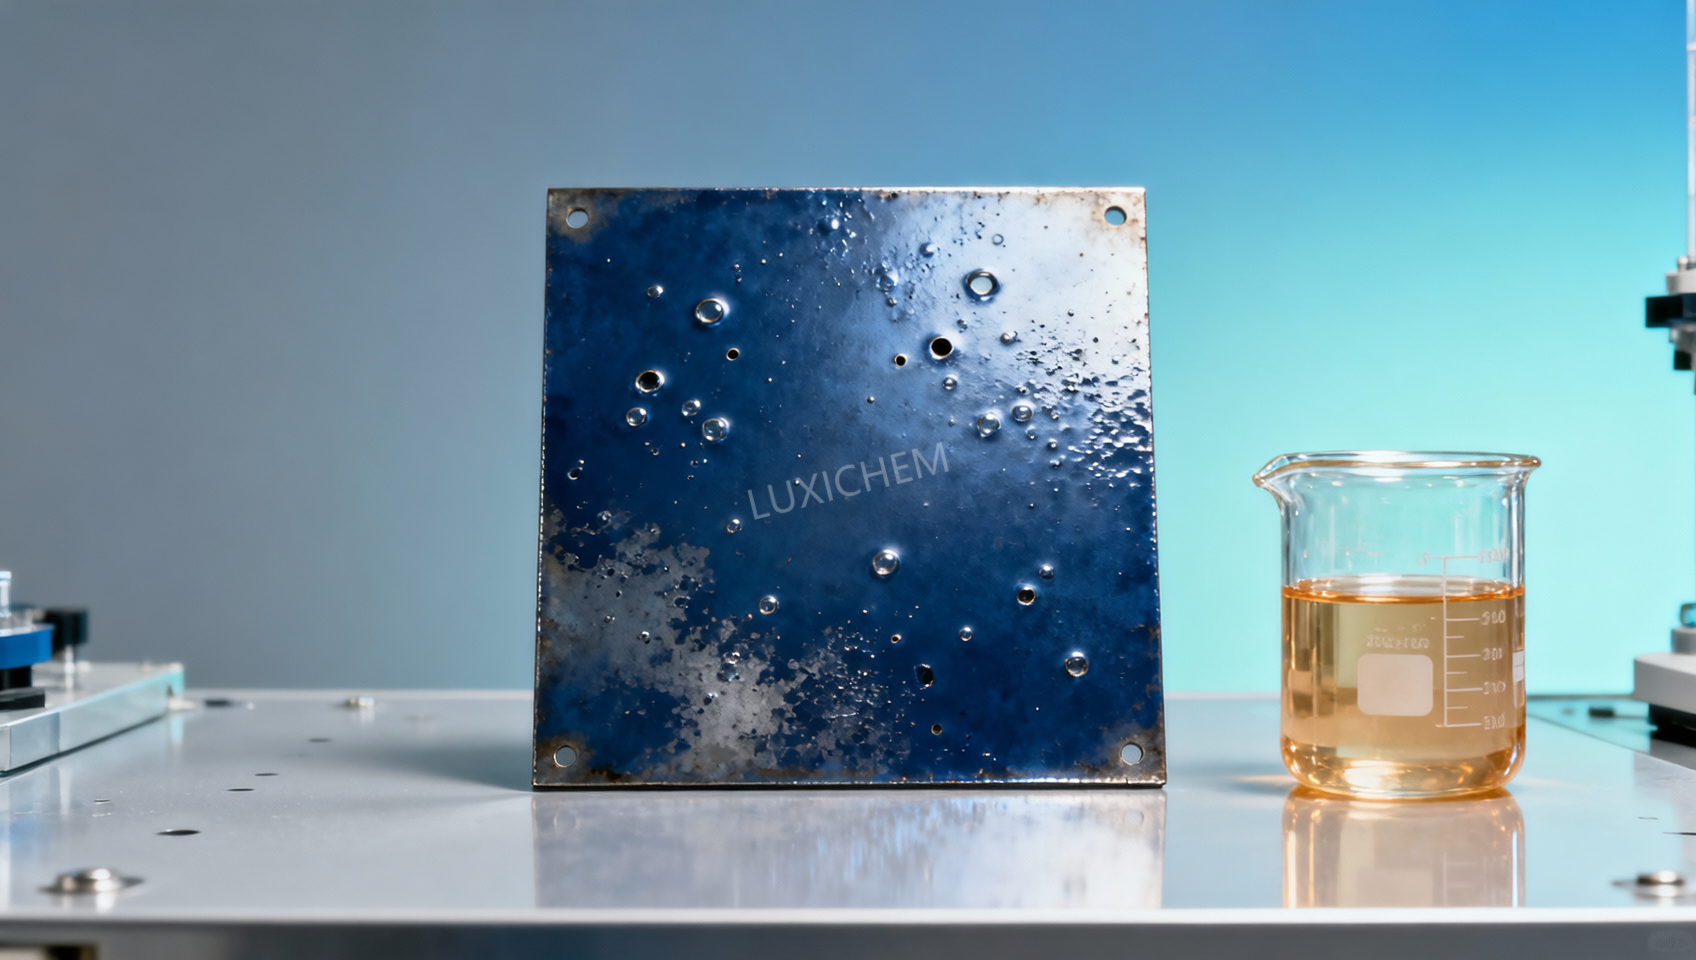
Feuchtigkeit in einem Polyesterpolyol führt zu Beschichtungsfehlern, wenn das Polyol mit einer isocyanathaltigen Härterkomponente gemischt wird. Wasser reagiert schnell mit Isocyanatgruppen, verbraucht Material, das Polyurethanbindungen bilden sollte, und setzt Kohlendioxidgas frei. Die Reaktion kann vor dem Auftrag beginnen, während des Spritz- oder Walzauftrags fortgesetzt werden und sich beschleunigen, wenn sich der Film erwärmt. Sichtbare Folgen können Blasen, Pinholes, Krater, Schaumbildung, Glanzverlust, geringe Haftung oder eine ungleichmäßige Aushärtung sein.
Eine Beschichtung kann unmittelbar nach dem Auftrag akzeptabel aussehen und dennoch später versagen. Kleine Gaszellen können unter der Oberfläche verbleiben, bis der Film verläuft, ablüftet oder in einen Ofen gelangt. Bildet sich eine Haut auf der Oberfläche, bevor das Gas entweichen kann, hinterlassen die sich ausdehnenden Zellen Blasen oder Pinholes. Entweicht das Gas, während die Beschichtung noch fließfähig ist, kann sich der Fehler als verringerter Glanz, Orangenhaut oder raue Textur statt als offensichtliche Blasenbildung zeigen.
Der chemische Weg von Wasser zu Filmdefekten
Polyesterpolyole enthalten Hydroxylgruppen, die mit Isocyanatgruppen reagieren und das ausgehärtete Polyurethannetzwerk bilden sollen. Wasser konkurriert um diese Isocyanatgruppen. Bei der ersten Reaktion entsteht ein instabiles Carbaminsäure-Zwischenprodukt, das zu Kohlendioxid und einem Amin zerfällt. Das Amin kann anschließend mit weiterem Isocyanat reagieren und Harnstoffbindungen bilden.
Dies hat gleichzeitig zwei Folgen. Erstens erzeugt Kohlendioxid Gas in einem flüssigen Film. Zweitens verändert sich das ursprüngliche stöchiometrische Gleichgewicht, da Isocyanat durch Wasser verbraucht wurde. Die entstehende Polymerstruktur kann mehr Harnstoffsegmente und weniger der vorgesehenen Urethanbindungen enthalten, als die Formulierung erzeugen sollte. Eine geringe Feuchtigkeitsabweichung ist daher nicht nur ein Problem der Oberflächenqualität; sie kann die Entwicklung von Härte, Flexibilität, Lösemittelbeständigkeit und Zwischenhaftung verändern.
Der Schweregrad hängt nicht allein vom Wassergehalt ab. Ein dünner Film bei hoher Temperatur kann einen Teil des Gases freisetzen, bevor sich die Oberfläche schließt, während ein dickerer Film dieselbe Gasmenge einschließen kann. Schnell reagierende Isocyanate, High-Solids-Formulierungen, schnelle Einbrennzyklen und Systeme mit kurzer Topfzeit lassen wenig Zeit für Verlauf und Gasfreisetzung. Umgekehrt kann ein langsam trocknendes System weniger Pinholes aufweisen, aber dennoch ein stöchiometriebedingtes Aushärtungsproblem entwickeln.
Defekte, die Feuchtigkeitsproblemen ähneln
Feuchtigkeit ist eine häufige Ursache, aber nicht jede Blase oder jeder Glanzverlust hat seinen Ursprung im Polyesterpolyol. Eine korrekte Diagnose verhindert unnötige Änderungen an einer ansonsten einwandfreien Harzcharge.
Ein hilfreiches Unterscheidungsmerkmal ist der Zeitpunkt. Defekte, die unmittelbar nach der Zerstäubung auftreten, deuten häufig auf Applikationsbedingungen, eingeschlossene Luft oder ein Lösemittelungleichgewicht hin. Defekte, die sich nach der Induktionszeit oder der Ofenexposition verstärken, erfordern eine genauere Untersuchung des Wassers in der gemischten Beschichtung, im Polyol, in Pigmenten, Additiven und in der Druckluftversorgung. Ein optisch glatter Film mit später verminderter Lösemittelbeständigkeit kann auf ein Reaktionsgleichgewichtsproblem hinweisen, selbst wenn Kohlendioxid keine sichtbaren Defekte verursacht hat.
Wo Feuchtigkeit in ein Polyurethan-Beschichtungssystem eindringt
Das Polyesterpolyol ist ein naheliegender Untersuchungsbereich, insbesondere nach Lagerung, Teilentnahme oder Umfüllung zwischen Behältern. Polyesterpolyole können Wasser aus einem feuchten Gasraum aufnehmen, nachdem ein Fass, Eimer oder IBC-Container geöffnet wurde. Wiederholtes Öffnen ist problematischer als eine einzelne kontrollierte Entnahme, da bei jedem Vorgang trockener Gasraum durch Umgebungsluft ersetzt wird. Ein locker sitzender Spund, eine beschädigte Dichtung oder eine belüftete Lagerverbindung kann zu einer allmählichen Feuchtigkeitsaufnahme führen, ohne dass sich das Erscheinungsbild offensichtlich verändert.
Wasser kann auch eindringen, bevor das Polyol den Mischbehälter erreicht. Ein Transferschlauch, der gewaschen und nicht gründlich getrocknet wurde, eine Pumpe mit Resten von Reinigungsflüssigkeit oder ein bei feuchtem Wetter geöffneter Tank können eine vollständige Charge kontaminieren. Kondensation verdient Aufmerksamkeit, wenn ein kalter Behälter in einen warmen, feuchten Bereich gebracht wird. Wasser kann sich außen, um Anschlüsse herum und in freiliegenden Öffnungen bilden; das Abwischen der Außenseite beweist nicht, dass das Produkt und der Transferweg trocken sind.
Lösemittel sind eine weitere häufige Quelle. Ein Lösemittel kann seine eigene Einkaufsspezifikation erfüllen und dennoch mehr Wasser in eine High-Solids-Polyurethanformulierung einbringen, als der Prozess tolerieren kann. Hygroskopische Lösemittel, rückgewonnene Lösemittelströme und während der Bereitstellung offen gelassene Behälter erfordern besondere Prüfung. Pigmente, Füllstoffe und Mattierungsmittel können Wasser in Form adsorbierter Oberflächenfeuchtigkeit einbringen. Ihr Feuchtezustand kann sich mit der Lagerfeuchtigkeit ändern, selbst wenn dieselbe Qualität verwendet wird.
Druckluft wird leicht übersehen. Luft, die zur Tankbegasung, zum pneumatischen Transfer, zum Spritzen oder zur Reinigung verwendet wird, sollte für den Beschichtungsprozess ausreichend trocken sein. Ölfreie Luft allein reicht nicht aus: unbehandelte feuchte Luft kann in Schläuchen kondensieren oder in ein offenes Gefäß gelangen. Ein Trockenluftsystem kann dennoch Probleme verursachen, wenn das Trockenmittel erschöpft ist, ein Ablauf versagt oder sich in einer lange stillstehenden Leitung Kondensat angesammelt hat.
Das Material messen, nicht nur das fertige Erscheinungsbild
Eine Wassergehaltsprüfung des Polyesterpolyols ist der direkte Weg, um festzustellen, ob das Harz die Anforderungen der Formulierung erfüllt. Die Karl-Fischer-Titration wird häufig eingesetzt, weil sie Wasser misst, statt es aus Viskosität, Aussehen oder Säurezahl abzuleiten. Die Probe muss repräsentativ sein. Sedimentation, unzureichend gemischte Großlagertanks, Restwasser in der Nähe eines Bodenauslasses und offen gelassene Probenflaschen können zu irreführenden Ergebnissen führen.
Prüfergebnisse benötigen Kontext. Der zulässige Feuchtigkeitsgrenzwert wird durch das spezifische Polyol, den Isocyanattyp, das angestrebte NCO/OH-Verhältnis, die Füllstoffbeladung, die Filmdicke und den Aushärtungsplan bestimmt. Ein allgemeiner interner Grenzwert sollte nicht blind auf flexible Beschichtungen, harte Beschichtungen, Klarlacke und pigmentierte Systeme angewendet werden. Ein Ergebnis knapp unterhalb eines Materialgrenzwerts kann dennoch ungeeignet sein, sobald die Beiträge von Lösemitteln, Pigmenten, Additiven und Umgebungseinwirkung zusammen berücksichtigt werden.
Verfolgen Sie den Wassergehalt an Entscheidungspunkten und nicht nur nach Auftreten eines Defekts: beim Eingang einer neuen Charge, nach längerer Lagerung, vor dem Einfüllen einer empfindlichen Charge und nach jeder Abweichung im Zusammenhang mit Reinigung, Transfer, Verpackungsschäden oder Witterungseinwirkung. Treten Defekte wiederholt und unregelmäßig auf, bewahren Sie Proben sowohl der Einzelkomponenten als auch des gemischten Materials auf. Der Vergleich von Rückstellproben mit der tatsächlichen Produktionscharge ist aussagekräftiger als die nachträgliche Prüfung eines Ersatzbehälters.
Die Viskosität ist kein zuverlässiger Indikator für Feuchtigkeit. Die Wasseraufnahme kann ausreichen, um die Isocyanatreaktion zu beeinflussen, während sie im Polyesterpolyol nur eine geringe anfängliche Viskositätsänderung verursacht. Säurezahl, Hydroxylzahl und Farbe beantworten ebenfalls andere Fragen. Sie bleiben nützliche Qualitätsindikatoren, ersetzen jedoch keine direkte Wasserbestimmung.
Trocknung und Wiederaufbereitung erfordern eine kontrollierte Entscheidung
Das Erhitzen eines feuchten Polyesterpolyols in einem offenen Behälter ist selten eine angemessene Maßnahme. Es kann die Exposition gegenüber feuchter Luft erhöhen, Oxidation oder Farbveränderungen fördern und flüchtige Bestandteile ungleichmäßig entfernen. Wenn die Trocknung durch die Materialspezifikation und das Prozessdesign zugelassen ist, erfolgt sie üblicherweise unter kontrollierter Wärme und Vakuum mit Rühren oder Umwälzen, gefolgt von einer Feuchtigkeitsprüfung. Das Ziel besteht nicht nur darin, Wasser schnell zu entfernen; es geht darum, ein gleichmäßiges Material wiederherzustellen, ohne das Harz über seine zulässigen Eigenschaften hinaus zu verändern.
Die Trocknung sollte anhand von mehr als nur dem finalen Wasserwert bewertet werden. Bestätigen Sie, dass Viskosität, Hydroxylzahl, Säurezahl, Aussehen und Applikationsleistung für die vorgesehene Formulierung weiterhin akzeptabel sind. Ein Harz, das einen niedrigen Wasserwert erreicht, jedoch einer übermäßigen thermischen Belastung ausgesetzt war, kann ein anderes Verarbeitungsproblem verursachen. Sobald eine Komponente mit Isocyanat reagiert hat, ist eine Trocknung nach dem Mischen keine Reparaturoption. Kohlendioxidentwicklung und Viskositätsanstieg können bereits begonnen haben.
Versuchen Sie nicht, unsichere Feuchtigkeit durch eine willkürliche Erhöhung der Isocyanatmenge zu korrigieren. Zusätzliches Isocyanat kann Vernetzungsdichte, Aushärtungsgeschwindigkeit, Sprödigkeit und den Restgehalt reaktiver Bestandteile verändern. Die berechnete Anpassung wird zudem unzuverlässig, wenn der tatsächliche Wasserbeitrag jeder Komponente unbekannt ist. Eine kontrollierte Formulierungsentscheidung erfordert gemessene Wasserwerte und ein klares Verständnis der vorgesehenen Stöchiometrie.
Handhabungspraktiken zur Vermeidung wiederholter Kontamination
Halten Sie Polyesterpolyolbehälter außer während eines geplanten Transfers dicht geschlossen. Verwenden Sie dedizierte, trockene Schläuche und Anschlüsse und verschließen Sie diese unmittelbar nach Gebrauch. Wenn der Prozess dies unterstützt, verringert eine Stickstoffüberlagerung mit trockenem Stickstoff den Kontakt mit feuchter Luft während Lagerung und Entnahme. Stickstoff entfernt kein bereits vorhandenes Wasser und sollte daher als Prävention und nicht als Korrektur betrachtet werden.
- Vergewissern Sie sich vor dem Transfer, dass Tanks, Pumpen, Filter und Schläuche nach Reinigung oder Wartung trocken sind. Eine Sichtprüfung reicht nicht aus, wenn interne Tiefpunkte Flüssigkeit zurückhalten können.
- Temperieren Sie kalte Materialien ausreichend lange, um Kondensation an Öffnungen und Anschlüssen zu vermeiden. Öffnen Sie ein gekühltes Fass nicht sofort in einem feuchten Produktionsbereich.
- Kontrollieren Sie die Exposition von Pigment- und Füllstoffgebinden nach dem Öffnen. Materialien mit hoher Oberfläche können genügend adsorbierte Feuchtigkeit mitführen, um eine empfindliche Zweikomponentenbeschichtung zu beeinträchtigen.
- Dokumentieren Sie Chargennummern, Öffnungsdaten, Wasserprüfergebnisse, Lagerbedingungen und alle Wiederaufbereitungsmaßnahmen. Eine aussagekräftige Dokumentation verknüpft einen Beschichtungsfehler mit dem tatsächlichen Materialweg statt mit einer allgemeinen Annahme über das Harz.
Die Mischpraxis ist wichtig, nachdem trockene Materialien ausgewählt wurden. Übermäßige Wirbelbildung kann Luft eintragen und gasbedingte Defekte nachahmen. Ein Einmischen bei geringer Scherung mit anschließender geeigneter Entlüftung ist vorzuziehen, sofern die Formulierung dies zulässt. Die gemischte Beschichtung sollte während der Standzeit vor feuchter Luft geschützt werden, da die Bemühungen zur Wasserkontrolle zwischen Mischen und Auftrag zunichtegemacht werden können.
Formulierungsdetails, die das sichtbare Ergebnis verändern
High-Solids- und lösemittelfreie Polyurethanbeschichtungen sind oft weniger fehlertolerant, da ihre hohe Viskosität das Entweichen von Blasen einschränkt. Ein Klarlack macht zudem feine Pinholes sichtbar, die eine pigmentierte Beschichtung teilweise verdecken kann. Matte Systeme erhöhen die Komplexität: Eine durch Feuchtigkeit verursachte Glanzänderung kann durch Mattierungsmittel verdeckt werden, während dieselbe Wasserreaktion dennoch Schwachstellen im Film erzeugt.
Wasserbasierte Polyurethandispersionen sind eine separate Kategorie und sollten nicht nach derselben Logik wie lösemittelbasierte Zweikomponenten-Polyurethanbeschichtungen bewertet werden. Wasser ist in vielen wasserbasierten Systemen absichtlich enthalten, und ihre Aushärtungschemie ist entsprechend formuliert. Die hier behandelte Feuchtigkeitsproblematik betrifft unbeabsichtigt in ein Polyesterpolyol- und Isocyanatreaktionssystem eingetragenes Wasser, das bis zur Aushärtung trocken bleiben sollte.
Saure Materialien sollten nicht leichtfertig als Reaktion auf ein Feuchtigkeits- oder Aushärtungsproblem eingesetzt werden. Beispielsweise ist Trifluormethansulfonsäure CAS#1493-13-6 ein stark saures, hygroskopisches Material, das in bestimmten Syntheseanwendungen verwendet wird; sie ist kein Trocknungsmittel für eine Polyurethanbeschichtungsmischung. Ihre Anwesenheit könnte inkompatible Chemie einbringen und ein separates Sicherheits- und Formulierungsproblem schaffen.
Wenn ein Defekt auftritt, grenzen Sie die Stufe ein, in der Wasser eingedrungen sein könnte, prüfen Sie die Rückstellkomponenten, inspizieren Sie die Transfer- und Luftsysteme und vergleichen Sie den Zeitpunkt des Defekts mit dem Aushärtungsprofil. Diese Abfolge macht Feuchtigkeit von einer vagen Erklärung zu einer prüfbaren Prozessvariable. Stabile Polyurethanbeschichtungen hängen davon ab, sowohl trockene Rohstoffe als auch einen trockenen Weg vom Lagerbehälter bis zum aufgetragenen Film sicherzustellen.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

