


Wie Polyesterpolyol für Sprühschaum die Sprühstabilität beeinflusst
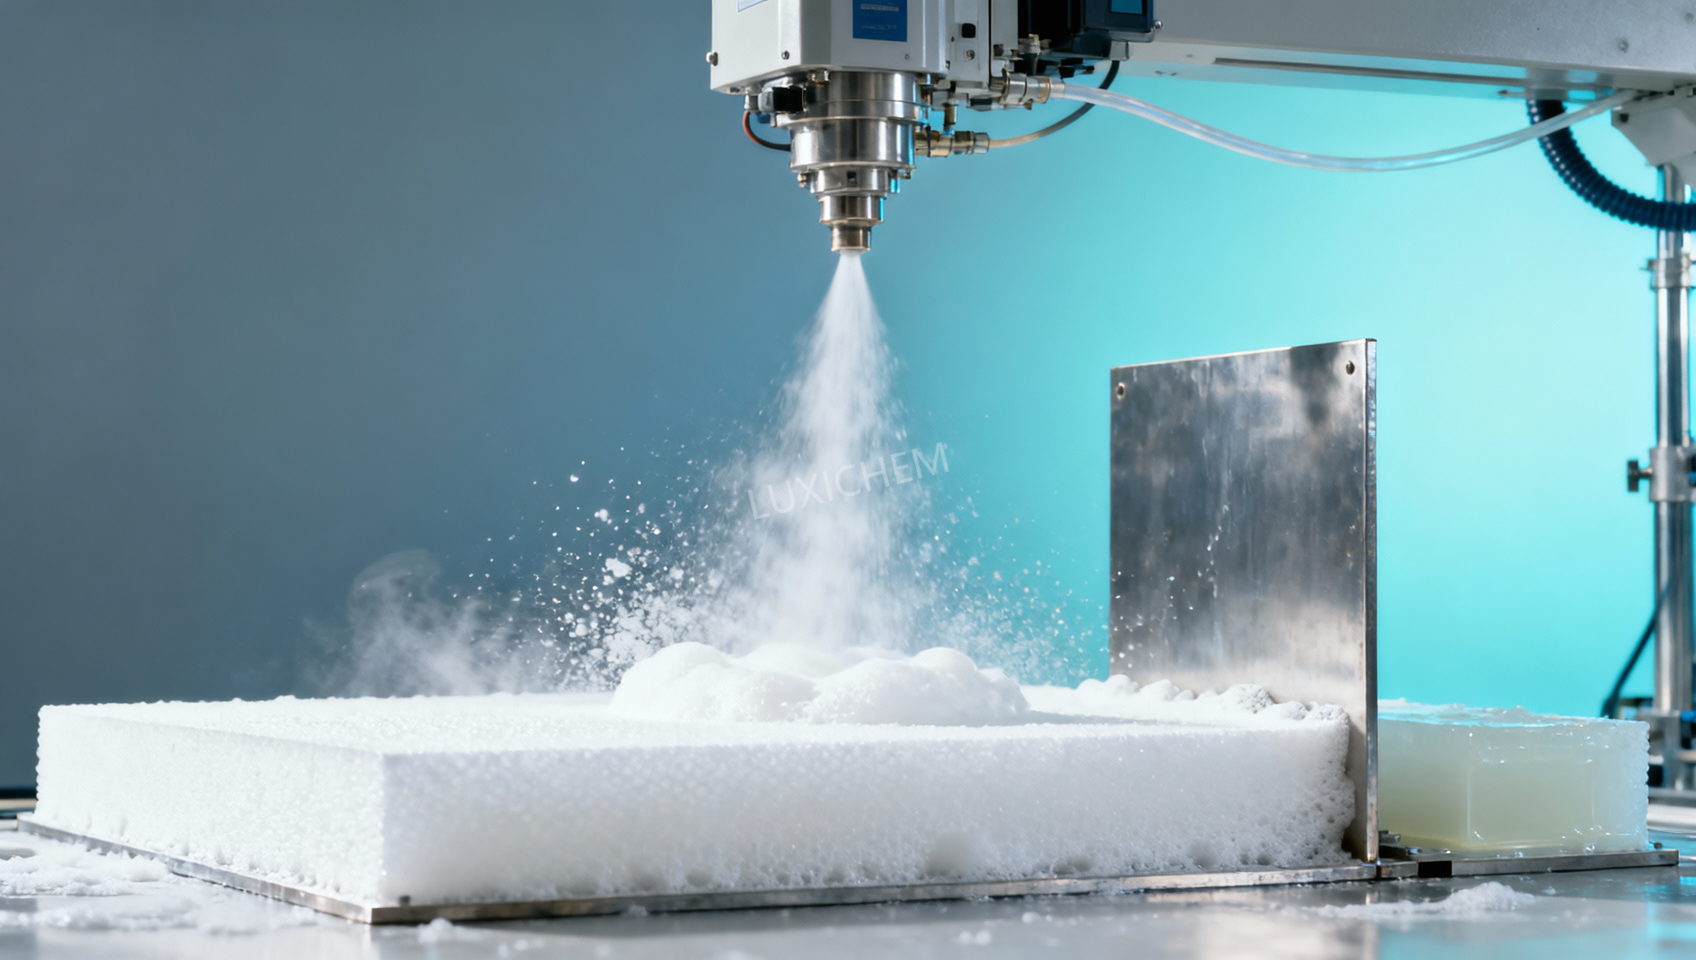
Die Spritzstabilität beginnt mit dem Verhalten der Flüssigkeitsmischung, bevor sie zu Schaum wird. Ein Polyesterpolyol für Spritzschaum beeinflusst, wie gleichmäßig sich die Harzkomponente mit Isocyanat vermischt, wie lange das Material nach der Zerstäubung verarbeitbar bleibt und wie zuverlässig der aufsteigende Schaum seine Form auf dem Substrat hält. Wenn das Polyol nicht gut auf die Formulierung oder die Einsatzbedingungen abgestimmt ist, können Spritzen, ungleichmäßige Expansion, grobe Zellen, Absacken, schlechte Überlappung zwischen den Spritzbahnen oder eine uneinheitliche Dichte im besprühten Bereich auftreten.
Das sichtbare Spritzbild ist nur ein Teil des Problems. Eine stabile Anwendung erfordert ein ausgewogenes Verhältnis zwischen Viskosität, chemischer Reaktivität, Verträglichkeit mit Additiven und der sich entwickelnden Festigkeit des Polymernetzwerks. Ein Schaumsystem kann die Pistole mit einem akzeptablen Spritzfächer verlassen und dennoch nach dem Auftreffen an Stabilität verlieren, wenn das Reaktionsprofil zu langsam, zu schnell oder über die Schichtdicke hinweg ungleichmäßig ist.
Warum die Chemie von Polyesterpolyolen das Spritzfenster beeinflusst
Polyesterpolyole liefern Hydroxylgruppen, die mit Isocyanat reagieren und das Polyurethannetzwerk bilden. Ihre Molekularstruktur, Hydroxylzahl, Funktionalität, Molekulargewichtsverteilung sowie ihr aromatischer oder aliphatischer Anteil beeinflussen sowohl die Geschwindigkeit als auch den Charakter dieser Netzwerkbildung. Bei Spritzschaum muss diese Chemie innerhalb von Sekunden wirken. Das Material benötigt ausreichend Fließfähigkeit, um die Oberfläche zu benetzen und mit der vorherigen Spritzbahn zu verschmelzen; anschließend benötigt es genügend Frühfestigkeit, um einem Zusammenfallen, Ablaufen oder Abrutschen auf vertikalen und Überkopf-Flächen zu widerstehen.
Ein Polyesterpolyol mit relativ hoher Funktionalität unterstützt häufig eine stärker vernetzte Schaumstruktur. Dies kann die Dimensionsstabilität verbessern und die Leistung von Hartschaum unterstützen, jedoch muss die Formulierung sorgfältig ausbalanciert werden. Eine zu schnelle Netzwerkbildung kann die Zeit verkürzen, in der zerstäubte Tropfen zu einer zusammenhängenden Schicht verschmelzen können. Die Oberfläche kann rau oder körnig wirken, und zwischen benachbarten Spritzbahnen kann es zu einer schlechten Verbindung kommen. Umgekehrt kann ein System, das zu langsam Festigkeit entwickelt, weich bleiben, während Treibgase die Zellen aufweiten, wodurch der Schaum anfällig für Schrumpfung, Absacken oder innere Hohlräume wird.
Die Hydroxylzahl sollte nicht als alleiniger Indikator für die Spritzbarkeit betrachtet werden. Sie zeigt die Konzentration reaktiver Hydroxylgruppen an, ihre praktische Wirkung hängt jedoch vom Isocyanatindex, dem Katalysatorpaket, dem Treibmittelsystem, der Tensidauswahl und der Temperatur ab. Zwei Polyesterpolyole mit ähnlichen Hydroxylzahlen können ein sehr unterschiedliches Spritzverhalten zeigen, wenn sich ihre Funktionalität, Viskosität, Säurezahl oder Verträglichkeit unterscheiden.
Die Viskosität verändert mehr als nur die Pumpenbelastung
Die Viskosität beeinflusst den Harztransfer, die Dosierkonstanz, die Mischqualität und die Zerstäubung. Ist die Harzkomponente bei der tatsächlichen Fass- oder Schlauchtemperatur zu viskos, kann der Pumpendruck ansteigen und die Dosierung weniger konstant werden. Hochviskoses Material widersteht zudem der Zerteilung an der Spritzpistole, wodurch größere Tropfen und ein weniger gleichmäßiger Auftrag entstehen. Diese Tropfen haben weniger Gelegenheit, vor dem Fortschreiten der Reaktion zu verschmelzen, was zu einer strukturierten Oberfläche oder lokalen Dichteschwankungen führen kann.
Eine niedrige Viskosität ist nicht automatisch vorzuziehen. Eine Harzmischung, die zu leicht fließt, kann auf einem kühlen vertikalen Substrat verlaufen, bevor sich ausreichende Polymerfestigkeit entwickelt. Sie kann eine Formulierung auch empfindlicher gegenüber Änderungen des Spritzabstands, der Pistolenbewegung und der Substrattemperatur machen. Der bevorzugte Viskositätsbereich steht daher im Zusammenhang mit der Ausrüstung, der Schlauchheizleistung, der Spritzorientierung, der angestrebten Schichtdicke pro Spritzgang sowie dem Cream- und Gelverhalten der Formulierung.
Die Materialtemperatur muss zusammen mit der Viskosität berücksichtigt werden. Polyesterpolyole werden bei Lagerung in einem kalten Bereich häufig deutlich zähflüssiger, und ein Fass, das außen ausreichend erwärmt erscheint, kann im Inneren dennoch einen kälteren, viskoseren Kern enthalten. Nur so weit zu erwärmen, dass ein Transfer möglich ist, ist nicht dasselbe wie das Erreichen einer stabilen, gleichmäßigen Verarbeitungstemperatur. Eine uneinheitliche Temperatur im Behälter kann während eines Auftrags zu wechselndem Druck und einem sich verändernden Spritzbild führen.
Vor dem Befüllen eines Systems sollte die Harzkomponente entsprechend den Anforderungen der Formulierung gemischt werden und eine gleichmäßige Temperatur erreichen. Die Durchmischung muss für das Produkt geeignet sein: Unzureichendes Mischen kann dazu führen, dass abgesetzte oder getrennte Komponenten ungleichmäßig verteilt bleiben, während aggressives Mischen Luft eintragen kann. Eingetragene Luft wird leicht mit einem Problem an der Spritzpistole verwechselt, da sie einen unregelmäßigen Austrag und instabile Zellen nach der Anwendung verursachen kann.
Die Reaktivität muss an die Anwendungsbedingungen angepasst werden
Spritzschaum benötigt eine kontrollierte Abfolge: Benetzung, Aufsteigen, Gelierung und Aushärtung. Die Auswahl des Polyesterpolyols beeinflusst jede Phase, Katalysatoren und Treibmittelkomponenten bestimmen jedoch, wie sich dieser Einfluss im Einsatz zeigt. Eine für ein warmes Substrat abgestimmte Formulierung kann auf einer kalten Oberfläche anders reagieren, da dem wachsenden Schaum Wärme schneller entzogen wird. Der erste Spritzgang kann dann langsames Aufsteigen, verringerte Haftung oder eine Haut zeigen, die ausgehärtet erscheint, während das Innere schwach bleibt.
Eine schnelle Reaktivität wird häufig eingesetzt, um den Halt auf vertikalen Flächen zu verbessern und Schichtdicke aufzubauen, doch ein zu schnelles System kann mehrere unterschiedliche Fehler verursachen. Das Material kann erstarren, bevor es sich gleichmäßig verteilt, wodurch eine schlechte Oberflächenkontinuität entsteht. Gas kann in einer erstarrenden Matrix eingeschlossen werden, was grobe oder unregelmäßige Zellen begünstigt. Bei höheren Umgebungstemperaturen kann dieselbe Formulierung in dicken Schichten eine übermäßige Exothermie entwickeln. Ein durch eine zu schnelle Reaktion verursachter Oberflächenfehler sollte nicht einfach durch Erhöhung des Drucks korrigiert werden; der Druck kann die Zerstäubung verändern, während das chemische Ungleichgewicht unverändert bleibt.
Langsame Reaktivität hat ihr eigenes Erscheinungsbild. Der Schaum kann unmittelbar nach dem Sprühen glatt aussehen, sich später jedoch zurückziehen, absacken oder offene Zellen zeigen, weil das Polymerskelett nicht mit derselben Geschwindigkeit wie die Expansion an Festigkeit gewann. Ein langsames Aufsteigen kann auch die Empfindlichkeit gegenüber Substratverunreinigungen erhöhen, da die nasse Schicht länger beweglich bleibt. Ein stabiles System ist nicht das mit der schnellsten Klebfreiheit; es ist dasjenige, bei dem Fließverhalten und Festigkeitsentwicklung unter der erwarteten Temperatur und Auftragsdicke koordiniert bleiben.
Die Zellstruktur ist ein praktischer Indikator für das Gleichgewicht der Mischung
Die Zellstruktur verbindet das Verhalten in der Flüssigphase mit der endgültigen Dämm- und mechanischen Leistung. Polyesterpolyole beeinflussen die Neigung zur Zellöffnung, die Steifigkeit und die Verträglichkeit mit Silikontensiden. Ein geeignetes Tensid stabilisiert die expandierenden Zellen, bis das Polymernetzwerk sie tragen kann. Sind Polyol und Tensid schlecht verträglich, können die Zellen vorzeitig zusammenfließen oder der Schaum über eine Spritzbahn hinweg eine ungleichmäßige Porengröße aufweisen.
Grobe Zellen, bröckelige Kanten und lokale Einbrüche weisen nicht immer auf dieselbe Ursache hin. Grobe Zellen können durch schlechte Mischung, unzureichende Tensidstabilisierung, überschüssige Feuchtigkeit, zu schnelle Gasbildung oder falsche Temperatur entstehen. Brüchigkeit kann mit einem falschen Mischungsverhältnis, einer übermäßigen Vernetzungsdichte, mangelhafter Aushärtung oder einem Reaktionsprofil der Formulierung zusammenhängen, das für die Schichtdicke ungeeignet ist. Nur die fertige Oberfläche zu betrachten, führt leicht zu Fehldiagnosen. Druckverlauf, Komponententemperaturen, Dosierverhältnis und das Aufsteigen des frischen Schaums sollten gemeinsam überprüft werden.
Der Feuchtigkeitskontrolle kommt bei Polyesterpolyol-Systemen besondere Aufmerksamkeit zu. Wasser reagiert mit Isocyanat und trägt zur Kohlendioxidentstehung bei. Geringe, unbeabsichtigte Feuchtigkeitsänderungen können das Aufstiegsverhalten und den Zelldruck verändern, selbst wenn sich die Hauptverhältnisse der Formulierung nicht geändert haben. Feuchtigkeit kann über nicht ordnungsgemäß verschlossene Behälter, feuchte Luft während der Lagerung, nasse Transferleitungen oder kontaminierte Additive eindringen. Ein plötzlicher Anstieg der Schaumausdehnung in Verbindung mit unregelmäßigen Zellen wird häufig als Katalysatorproblem behandelt, obwohl auch eine Wasserkontamination untersucht werden sollte.
Haftung und Spritzstabilität sind miteinander verbunden
Stabiler Schaum muss das Substrat benetzen, bevor er geliert. Polyesterpolyole können durch ihre Polarität und chemische Struktur die Haftung unterstützen, die Haftung bleibt jedoch vom Gesamtsystem und dem Oberflächenzustand abhängig. Staub, Öl, lose Beschichtungen, Frost, Oberflächenfeuchtigkeit und eine sehr niedrige Substrattemperatur können die Bindungsbildung unterbrechen. Eine Formulierung mit kurzer Gelzeit kann auf unebenen oder porösen Oberflächen besonders empfindlich sein, da sie nur wenig Zeit hat, einzudringen und sich anzupassen, bevor sie unbeweglich wird.
Wenn sich Schaum in Bahnen ablöst, muss zwischen einem Versagen an der Substratgrenzfläche und einer Schwäche im Schaum unterschieden werden. Ein Versagen an der Grenzfläche weist auf Verunreinigung, unzureichende Benetzung, ungeeignete Substrattemperatur oder eine mangelnde Haftungsabstimmung hin. Ein inneres Reißen kann darauf hindeuten, dass der Schaum gut haftete, seine Kohäsionsfestigkeit zum Zeitpunkt der Beanspruchung jedoch unzureichend war. Diese Beobachtungen sind wichtig, weil eine Erhöhung der Harztemperatur oder eine Änderung der Spritzgeschwindigkeit eine Bedingung verbessern und gleichzeitig eine andere verschlechtern kann.
Auch die Schichtdicke verändert die Beurteilung. Eine dünne Haftschicht kann gut haften und auf einer schwierigen Oberfläche eine stabile Basis schaffen, während ein schwerer erster Spritzgang Wärme einschließen, ungleichmäßig aufsteigen und die Grenzfläche belasten kann. Bei Überkopfarbeiten übt ein schwerer Spritzgang eine höhere Gravitationsbelastung auf Material aus, das noch nicht seine volle Festigkeit entwickelt hat. Die geeignete Schichtdicke pro Spritzgang hängt daher von der Reaktionsgeschwindigkeit und dem Wärmeverlust des Substrats ab, nicht nur von der gewünschten Gesamtdicke.
Materialkonstanz zwischen Lieferungen
Mit einer Charge festgelegte Spritzeinstellungen sollten bestätigt werden, wenn eine neue Materialcharge eingeführt wird. Polyesterpolyole werden anhand mehrerer Eigenschaften spezifiziert, das Verarbeitungsverhalten kann sich jedoch dennoch ändern, wenn sich die Mischung der Harzkomponente, die Lagerhistorie oder das Additivpaket verändert. Wareneingangskontrollen sollten Chargenkennzeichnung, Behälterzustand, Lagertemperatur und jede beobachtete Phasentrennung erfassen. Diese Aufzeichnungen erleichtern es, bei Änderungen des Auftragsverhaltens eine Rohstoffabweichung von einem mechanischen Problem zu unterscheiden.
Die Säurezahl ist eine Spezifikation, die im Kontext betrachtet werden sollte. Restacidität kann das Katalysatorverhalten und das Reaktionsgleichgewicht beeinflussen und auf Unterschiede in der Zusammensetzung oder dem Zustand des Polyesterpolyols hinweisen. Ihre Bedeutung hängt von der Formulierung ab und nicht von einem einzelnen universellen Grenzwert. Eine Änderung der Säurezahl zusammen mit einer veränderten Cream-Zeit oder einem veränderten Aushärtungsverhalten ist aussagekräftiger als jede dieser Beobachtungen für sich allein.
Die Verträglichkeit ist wichtig, sobald Additive in die Harzkomponente eingebracht werden. Flammschutzmittelpakete, Pigmente, Katalysatoren, Tenside und Treibmittelkomponenten können die Viskosität verändern oder sich mit der Zeit trennen. Eine Komponente, die nach dem Mischen klar erscheint, kann während der Lagerung dennoch ihre Gleichmäßigkeit verlieren. Bei Testmischungen sollte nicht nur unmittelbar nach dem Mischen, sondern auch nach einer realistischen Standzeit und bei der erwarteten Verarbeitungstemperatur beobachtet werden.
Eine getrennte Materialkennzeichnung verhindert außerdem eine grundlegende, aber störende Quelle von Verunreinigungen. Chemikalien mit unterschiedlichen Verwendungszwecken, wie beispielsweisePyridoxinhydrochlorid CAS#58-56-0, sollten klar von Komponenten für Schaumformulierungen getrennt gelagert werden, damit Kennzeichnung, Transferwerkzeuge und Lagerkontrollen keine vermeidbaren Verwechslungen verursachen.
Häufige Symptome im Einsatz beurteilen
Anpassungen sollten in einer kontrollierten Reihenfolge erfolgen
Wenn sich die Stabilität verändert, sollten nicht mehrere Anpassungen gleichzeitig vorgenommen werden. Zuerst sind Komponentenidentität, Temperatur, Druckgleichgewicht und Mischungsverhältnis zu bestätigen. Anschließend sollten Pistole, Filter, Transferweg und Mischzustand der Harzkomponente geprüft werden. Erst nach diesen Kontrollen sollten formulierungsbezogene Änderungen in Betracht gezogen werden. Die gleichzeitige Änderung von Katalysatormenge, Temperatur und Spritztechnik kann die ursprüngliche Ursache verdecken und ein neues Fehlermuster erzeugen.
Ein kurzer Versuch auf dem tatsächlichen Substrat ist nützlicher als die Beurteilung des Materials allein anhand von frei aufsteigendem Schaum. Beobachten Sie Spritzfächer, unmittelbare Benetzung, Gleichmäßigkeit des Aufsteigens, Halt auf vertikalen Flächen, Oberflächenstruktur und den Zustand, nachdem der Schaum seine Anfangsfestigkeit entwickelt hat. Wiederholen Sie dies bei der vorgesehenen Schichtdicke pro Spritzgang. Eine frei aufsteigende Probe kann grobe Reaktionsprobleme aufzeigen, bildet jedoch weder die Abkühlung durch das Substrat noch Gravitationseinflüsse oder Überlappungen zwischen benachbarten Spritzbahnen nach.
Polyesterpolyol für Spritzschaum sollte daher als Teil eines Verarbeitungssystems ausgewählt werden. Seine Viskosität muss zum Temperaturbereich der Ausrüstung passen, seine Reaktivität muss der Anwendungsorientierung und Schichtdicke entsprechen, und seine Verträglichkeit muss kontrollierte Zellen statt lediglich einer schnellen Expansion unterstützen. Wenn diese Zusammenhänge gemeinsam überprüft werden, lässt sich die Spritzstabilität leichter aufrechterhalten und Anwendungsfehler lassen sich leichter diagnostizieren.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

