


Wie sich Schrumpfung von Sprühschaum mit Polyesterpolyol verhindern lässt
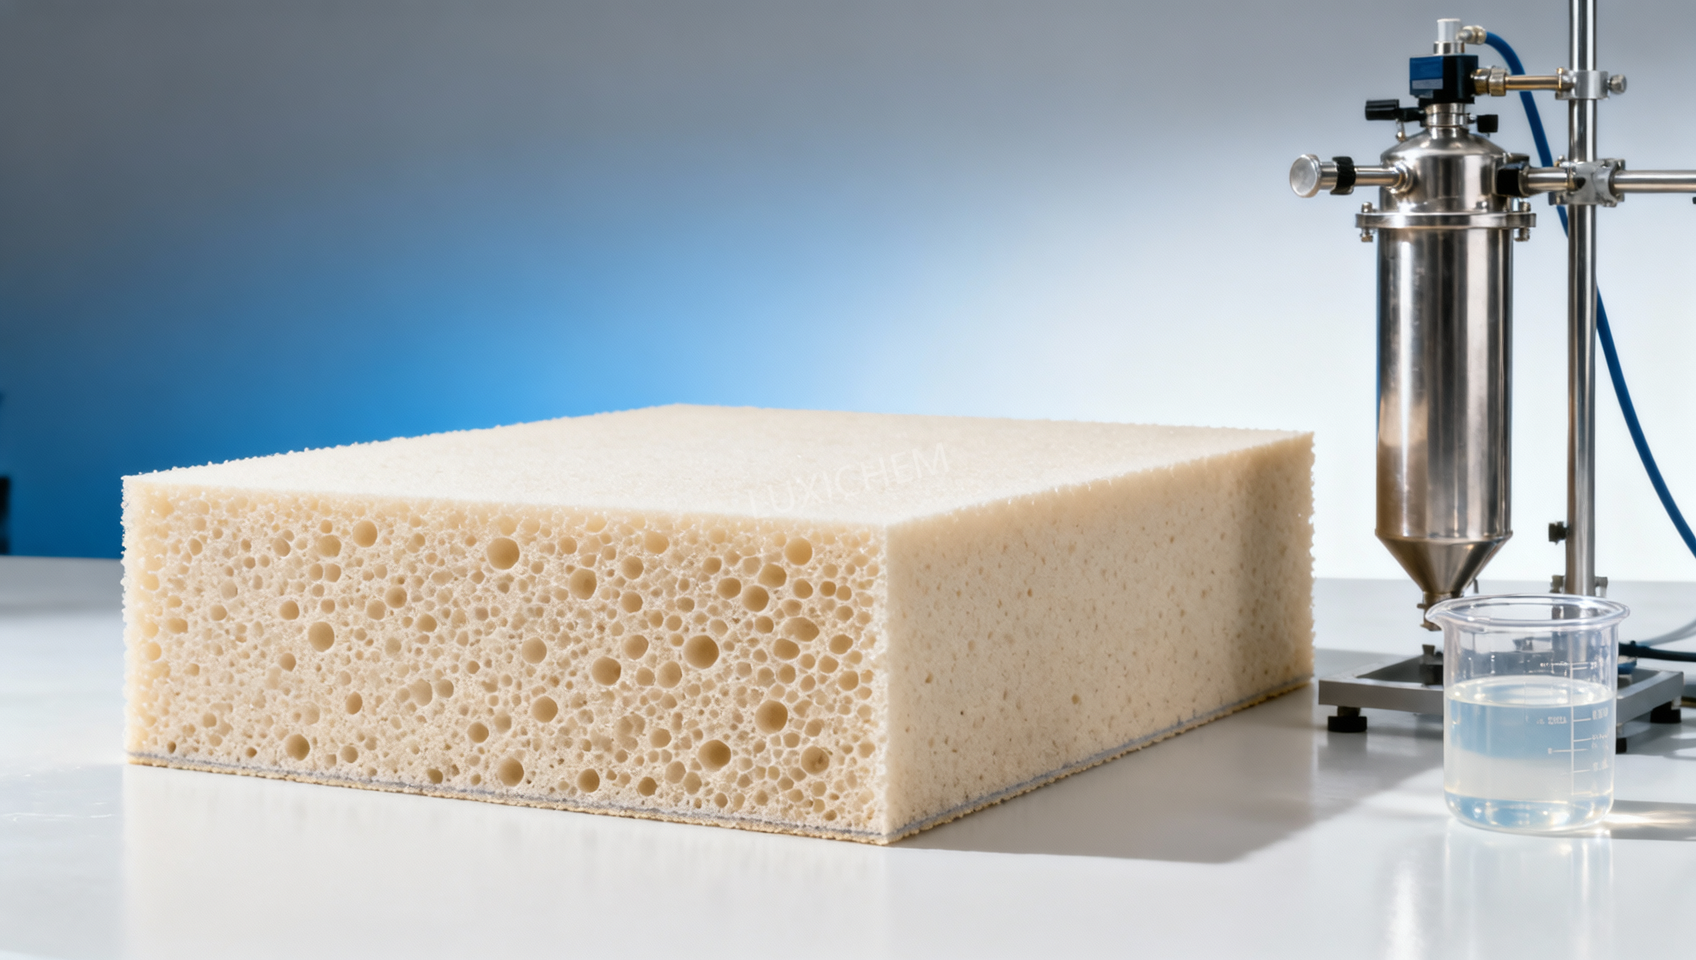
Das Schrumpfen von Schaum ist kein einzelner Fehler mit einer einzigen Lösung. Bei Polyurethan-Spritzschaum tritt es auf, wenn die sich entwickelnde Zellstruktur den inneren Spannungen, die während des Abkühlens, durch Gasverlust, Aushärtung oder Haftung am Untergrund entstehen, nicht standhalten kann. Ein Polyesterpolyol für Spritzschaum kann die Dimensionsstabilität verbessern, jedoch nur dann, wenn seine Funktionalität, Hydroxylzahl, Viskosität, Kompatibilität und Reaktivität auf die Isocyanatseite, das Treibmittelsystem, das Katalysatorpaket und die Verarbeitungsbedingungen abgestimmt sind.
Die nützlichste Betriebsregel ist einfach: Behandeln Sie Schrumpfung nicht als ein Problem des Isocyanatindexes, bevor der Schaum nicht als Gesamtsystem untersucht wurde. Eine Erhöhung des Index kann das Polymernetzwerk verstärken, sie kann die Reaktion jedoch auch weniger fehlertolerant machen, die Sprödigkeit erhöhen, die Haftung verändern und andere Fehler verursachen. Die richtige Korrektur hängt davon ab,wann der Schaum schrumpft, wo dies auftritt und ob die Zellen unzureichend aufgebaut, überdruckbeaufschlagt, schlecht ausgehärtet oder ungeeigneten Bedingungen am Einsatzort ausgesetzt waren.
Erkennen Sie das Schrumpfmuster, bevor Sie die Formulierung ändern
Frischer Schaum, der zunächst akzeptabel erscheint und sich dann innerhalb weniger Minuten nach innen zusammenzieht, weist häufig auf unzureichende Frühfestigkeit, übermäßigen Gasverlust oder ein schlechtes Gleichgewicht zwischen Treib- und Gelreaktionen hin. Schaum, der zunächst stabil bleibt, aber nach dem Abkühlen schrumpft, kann auf Druckverlust in geschlossenzelligen Strukturen, einen niedrigen Polymermodul oder ein Dämmsystem hinweisen, das über die empfohlene Schichtdicke hinaus aufgetragen wurde. Lokal begrenzte Schrumpfung an Kanten, Ecken oder Übergängen hat oft eine andere Ursache: kalte Untergrundbedingungen, ein ungleichmäßiges Spritzbild, unzureichende Überlappung der Spritzbahnen oder eingeschränkte Wärmeabfuhr.
Das Erscheinungsbild des fehlerhaften Schaums liefert nützliche Hinweise:
- Feine, kollabierte oder faltige Zellen: Dem Schaum fehlte möglicherweise ausreichend Gelfestigkeit, als die Treibreaktion die Struktur ausdehnte.
- Große unregelmäßige Zellen oder Hohlräume: Mischung, Zerstäubung, Feuchtigkeitsverunreinigung oder ein unausgewogenes Treibmittelsystem sollten untersucht werden.
- Nach innen ziehende Oberflächenhaut bei weichem Inneren: Die Aushärtung über die gesamte Schichtdicke kann unvollständig sein, insbesondere bei kalten oder dicken Anwendungen.
- Schrumpfung zusammen mit schlechter Untergrundhaftung: Prüfen Sie Untergrundtemperatur, Oberflächenfeuchtigkeit, Verunreinigungen und übermäßige innere Spannungen.
- Gleichmäßige Kontraktion bei einem geschlossenzelligen Schaum: Untersuchen Sie die Zellgasrückhaltung, Dichte, Festigkeit des Polymernetzwerks und den Temperaturverlauf nach der Aushärtung.
Diese Unterscheidungen sind wichtig, weil zwei Schäume dieselbe sichtbare Kontraktion zeigen können, jedoch entgegengesetzte Anpassungen erfordern. Ein Schaum mit schwacher früher Gelbildung kann von einer stärkeren Netzwerkentwicklung profitieren. Ein Schaum mit einer übermäßig schnellen, stark exothermen Reaktion benötigt möglicherweise ein langsameres und ausgewogeneres Profil statt zusätzlicher Reaktivität.
Was Polyesterpolyol in einem Spritzschaumsystem verändert
Polyesterpolyole werden häufig gewählt, wenn eine Formulierung stärkere kohäsive Eigenschaften, Steifigkeit, Unterstützung der Brandschutzeigenschaften oder eine verbesserte Kompatibilität mit bestimmten Additivpaketen erfordert. Im Vergleich zu vielen Polyetherpolyolen enthalten sie in der Regel Estergruppen und können ein anderes Verhältnis von Funktionalität, Hydroxylzahl, aromatischem Anteil, Viskosität und Vernetzungsdichte bieten. Diese Eigenschaften beeinflussen sowohl die Geschwindigkeit, mit der der Schaum Festigkeit entwickelt, als auch den endgültigen Widerstand der Zellwände gegen Kollaps.
Für die Dimensionsstabilität lautet die entscheidende Frage nicht, ob Polyesterpolyol allgemein „besser“ ist. Entscheidend ist, ob die ausgewählte Sorte ausreichend Polymerfestigkeit bietet, ohne die Formulierung zu viskos, zu schnell, zu spröde oder unter Baustellenbedingungen schwer reproduzierbar mischbar zu machen.
Ein Polyesterpolyol für Spritzschaum kann zur Schrumpfungskontrolle beitragen, wenn es dem Schaum hilft, einen ausreichenden Gelzustand zu erreichen, bevor der innere Zelldruck abfällt. Dieser Vorteil kann jedoch verloren gehen, wenn die Polyolmischung eine schlechte Kompatibilität der Komponenten aufweist, wenn die Viskosität der Harzseite eine korrekte Dosierung verhindert oder wenn das Katalysatorpaket dazu führt, dass der Schaum erstarrt, bevor er sich gleichmäßig ausgedehnt hat.
Wichtige Eigenschaften von Polyesterpolyolen, die überprüft werden sollten, sind:
- Hydroxylzahl und Funktionalität: Diese beeinflussen die Vernetzungsdichte und die für den vorgesehenen Index erforderliche Isocyanatmenge. Eine Komponente mit höherer Funktionalität kann das Netzwerk verstärken, doch eine übermäßige Steifigkeit kann die Spannungsempfindlichkeit erhöhen.
- Viskosität bei der tatsächlichen Verarbeitungstemperatur: Ein Fass, das sich in einem warmen Lager normal dosieren lässt, kann sich an der Spritzanlage bei Niedrigtemperaturbetrieb sehr anders verhalten. Hohe Viskosität kann Förderung, Umwälzung und Prallmischung beeinträchtigen.
- Wassergehalt: Feuchtigkeit reagiert mit Isocyanat unter Bildung von Kohlendioxid. Kleine unkontrollierte Änderungen können Steighöhe, Dichte, Zellstruktur und Druckgleichgewicht verändern.
- Säurezahl und Lagerstabilität: Diese sollten innerhalb der vom Lieferanten angegebenen Grenzwerte bleiben. Schwankungen können den Katalysatorbedarf, die Kompatibilität und die langfristige Konsistenz der Harzseite beeinflussen.
- Kompatibilität mit Flammschutzmitteln, Tensiden, Treibmitteln und anderen Polyolen: Phasentrennung oder Trübung in der Harzmischung ist nicht nur ein Lagerproblem; sie kann an der Pistole zu einem Problem der Schaumgleichmäßigkeit werden.
Der Einsatz eines Polyesterpolyols beseitigt nicht die Notwendigkeit, die Dichte zu kontrollieren. Schaum mit niedriger Dichte ist strukturell weniger tolerant gegenüber einem Ungleichgewicht zwischen Polymerfestigkeit und Treibdruck. Wird eine Dichteverringerung durch eine Steigerung der Treibeffizienz über das hinaus erreicht, was das Polymernetzwerk tragen kann, kann Schrumpfung der verzögerte Preis dieser Entscheidung sein.
Halten Sie Treib- und Gelreaktionen im Gleichgewicht
Schrumpfung beginnt häufig mit einem Ungleichgewicht zwischen Expansion und Strukturbildung. Die Treibreaktion erzeugt Gas und bildet die Zellarchitektur. Die Gelreaktion bildet Urethan- und gegebenenfalls Harnstoffbindungen, die den Zellwänden und Stegen ihre Festigkeit verleihen. Wenn die Treibreaktion die Gelreaktion deutlich überholt, können sich die Zellen ausdehnen, bevor sie ihre Form halten können. Entwickelt sich das Gel zu schnell, kann der Schaum ungleichmäßige Drücke einschließen, schlechtes Fließverhalten zeigen oder innere Spannungen und Sprödigkeit entwickeln.
Die Auswahl des Polyesterpolyols beeinflusst dieses Gleichgewicht, doch bei jeder Änderung der Zusammensetzung der Harzseite ist in der Regel eine Anpassung des Katalysators erforderlich. Ein häufiger Fehler besteht darin, einen Teil einer Polyolmischung zu ersetzen, das ursprüngliche Katalysatorpaket beizubehalten und den daraus resultierenden Fehler als Beweis dafür zu deuten, dass das neue Polyol ungeeignet sei. Das tatsächliche Problem kann darin liegen, dass Cremzeit, Steigprofil, Klebfreiheit und innere Aushärtung nicht mehr in der richtigen Reihenfolge ablaufen.
Bewerten Sie das Reaktionsprofil unter denselben Bedingungen wie in der Produktion. Beobachten Sie nicht nur die Steigzeit, sondern auch die Fähigkeit des Schaums, seine Höhe nach dem ersten Maximum zu halten, den Zeitpunkt der Hautbildung und den Zustand des Kerns nach dem Abkühlen. Ein stabiler Schaum sollte nicht von einer optisch beeindruckenden Steigrate abhängen; er sollte seine Geometrie beibehalten, nachdem die Reaktionswärme abgeführt ist.
Wenn Schrumpfung mit einer schwachen frühen Struktur zusammenhängt, umfassen mögliche Formulierungsansätze eine Erhöhung der wirksamen Vernetzung, die Anpassung des Beitrags des Gelkatalysators, die Verringerung einer übermäßigen Treibintensität oder die Auswahl einer Polyesterpolyol-Sorte, die ein tragfähigeres Netzwerk bietet. Jede Änderung sollte nach Möglichkeit getrennt bewertet werden. Die gleichzeitige Änderung von Index, Katalysatormenge, Tensid und Polyolverhältnis kann den sichtbaren Fehler beseitigen, liefert jedoch keine verlässliche Erklärung dafür, warum die Korrektur funktioniert hat.
Übersehen Sie nicht das Tensid- und Zellgassystem
Silikontenside bewirken mehr als nur eine glatte Oberfläche. Sie regulieren Zellkeimbildung, Zellöffnung, Zellgrößenverteilung und die Stabilität des expandierenden Schaums. Ein Tensid, das für eine Polyolmischung geeignet ist, bietet nach der Einführung eines Polyesterpolyols mit anderer Polarität oder Viskosität möglicherweise nicht dieselbe Zellkontrolle. Wenn die Zellen grob, ungleichmäßig oder teilweise aufgerissen sind, kann der Schaum Gas schneller verlieren, als das Polymernetzwerk verkraften kann.
Geschlossenzelliger Schaum reagiert besonders empfindlich auf das Verhältnis zwischen Zellgas und äußeren Bedingungen. Beim Abkühlen des Schaums sinkt der Innendruck. Wenn die Zellen nicht ausreichend fest sind oder die Gasdiffusion schnell erfolgt, kann der Schaum schrumpfen. Änderungen des physikalischen Treibmittels, des Wassergehalts, der Tendenz zur Zellöffnung oder der Schaumtemperatur können daher das Schrumpfverhalten verändern, selbst wenn der Isocyanatindex unverändert bleibt.
Gehen Sie nicht davon aus, dass eine stärker geschlossenzellige Struktur das Problem immer löst. Übermäßig geschlossene Zellen können während der frühen Aushärtung Druck halten und dann beim Abkühlen des Systems einen stärkeren Druckabfall erfahren. Das Ziel ist eine Zellstruktur mit ausreichender Integrität und einem geeigneten Druckprofil für den jeweiligen Schaumtyp, die Dichte und die Einbauumgebung.
Verarbeitungsbedingungen können eine gute Formulierung zunichtemachen
Ein stabiler Laborbecherschaum garantiert keinen stabilen gespritzten Schaum. Die Spritzanwendung umfasst Hochdruckmischung, Temperaturverluste in Schläuchen, Wärmeübertragung zum Untergrund, variable Schichtdicken und ein vom Bediener abhängiges Spritzbild. Bestätigen Sie vor einer Neuformulierung, dass der tatsächliche Prozess das vorgesehene Verhältnis und die vorgesehene Temperatur liefert.
Prüfen Sie die Kalibrierung des Dosiergeräts mit den Materialien bei Betriebstemperatur und nicht nur mit einer allgemeinen Kalibrierflüssigkeit. Stellen Sie sicher, dass die Drücke der A- und B-Seite stabil sind, die Filter sauber sind, die Schläuche gleichmäßig beheizt werden und die Umwälzung beide Komponenten auf die erforderliche Temperatur gebracht hat. Eine Anwendung außerhalb des Mischungsverhältnisses kann Schrumpfung verursachen, auch wenn Fassetiketten und Maschineneinstellungen korrekt erscheinen.
Kalte Materialien erhöhen die Viskosität und können die Mischqualität verringern. Kalte Untergründe entziehen dem aufsteigenden Schaum Wärme, verlangsamen die Aushärtung an der Grenzfläche und erhöhen das Risiko schlechter Haftung oder lokalen Kollapses. Sehr heiße Untergründe oder eine zu hohe Umgebungstemperatur können den gegenteiligen Effekt haben: Der Schaum kann so schnell reagieren, dass Expansion, Benetzung und innere Wärmeabgabe schwer kontrollierbar werden.
Die Schichtdicke ist ebenso wichtig. Wird in einem Arbeitsgang zu viel Material aufgetragen, kann Reaktionswärme im Kern eingeschlossen werden. Die Außenfläche kann fest erscheinen, während das Innere heiß und unvollständig ausgehärtet bleibt. Beim Abkühlen der dicken Schicht können innere Spannungen und Änderungen des Gasdrucks zu Schrumpfung, Rissbildung, Versengung oder Ablösung vom Untergrund führen. Befolgen Sie die vom Systemlieferanten empfohlene Auftragsdicke und Überarbeitungszeit, statt die Ausstoßrate als einziges Produktivitätsmaß zu verwenden.
Kontrollieren Sie Feuchtigkeit als Formulierungsvariable, nicht als nebensächliches Ordnungsthema
Feuchtigkeit gelangt über Polyole, Additive, verunreinigte Fördergeräte, feuchte Luft, nasse Untergründe und schlecht verschlossene Behälter in Spritzschaumsysteme. Da Wasser mit Isocyanat reagiert, verändert es sowohl die Gaserzeugung als auch die Harnstoffbildung. Das Ergebnis können veränderte Dichte, schnelleres Steigen, grobe Zellen, übermäßiger Druck oder eine ausgehärtete Struktur sein, die nicht der vorgesehenen Formulierung entspricht.
Die Handhabung der Harzseite sollte daher eine unnötige Feuchtigkeitsaufnahme verhindern. Halten Sie Behälter bei Nichtgebrauch verschlossen, verwenden Sie trockene Transferanschlüsse, vermeiden Sie die Rückführung von Material mit ungewissem Zustand in saubere Bestände und prüfen Sie den Zustand geöffneter Fässer vor längerer Verwendung. Hygroskopische Materialien erfordern besondere Sorgfalt. Beispielsweise werden Pulver wieBornitrid CAS#10043-11-5 in nicht verwandten Hochtemperatur- und Schmieranwendungen eingesetzt, jedoch darf kein Pulver oder Spezialadditiv einem Spritzschaum-Harzstrom zugesetzt werden, sofern nicht dessen Dispergierung, Feuchtezustand, Kompatibilität und Wirkung auf die vollständige Formulierung validiert wurden. Unkontrollierte Additive können Ablagerungen, abrasiven Verschleiß, verstopfte Filter und unvorhersehbare Zellen verursachen, anstatt ein Schrumpfproblem zu lösen.
Eine praktische Korrekturabfolge
Wenn Schrumpfung auftritt, grenzen Sie die Ursache in einer systematischen Reihenfolge ein. Bewahren Sie zunächst eine Probe des fehlerhaften Schaums auf und dokumentieren Sie Umgebungstemperatur, Untergrundtemperatur, Materialtemperatur, Maschinendrücke, eingestelltes Verhältnis, Auftragsdicke und die bis zur Kontraktion verstrichene Zeit. Diese Beobachtungen sind hilfreicher als die allgemeine Aussage, der Schaum habe „schwach ausgesehen“.
Überprüfen Sie dann Materialidentität und -zustand: korrekte Fässer, Chargenrückverfolgbarkeit, Lagerhistorie, Komponententemperatur, Homogenität der Harzmischung sowie Hinweise auf Verunreinigung oder Phasentrennung. Bestätigen Sie Maschinenverhältnis und Spritzbild, bevor Sie die Chemie ändern. Wenn die Materialförderung stabil ist, vergleichen Sie einen kontrollierten Spritz- oder Plattenversuch im kleinen Maßstab mit den Produktionsbedingungen. Der Unterschied zwischen diesen Ergebnissen zeigt häufig, ob die Hauptursache mit der Formulierung oder dem Prozess zusammenhängt.
Erst nach diesen Prüfungen sollten Formulierungsanpassungen vorgenommen werden. Ändern Sie jeweils nur eine Variable und lassen Sie den Schaum vollständig abkühlen, bevor Sie die Dimensionsstabilität beurteilen. Dokumentieren Sie Steigverhalten, Dichte, Zellerscheinungsbild, Haftung und Geometrie nach der Aushärtung. Eine Korrektur, die sofortige Schrumpfung verhindert, aber spröden Schaum, schlechte Haftung oder eine ungewöhnliche Oberflächenbröckeligkeit verursacht, ist keine dauerhafte Lösung.
Die Rolle des Polyesterpolyols lässt sich am besten als Teil eines Stabilitätsgleichgewichts verstehen: ausreichende Netzwerkfestigkeit zur Unterstützung der Zellen, ausreichendes Fließverhalten für korrektes Spritzen und Benetzen des Untergrunds, kontrollierte Reaktivität, kompatibles Tensidverhalten und reproduzierbare Materialhandhabung. Schaumschrumpfung wird beherrschbar, wenn diese Bedingungen zusammen geprüft werden, anstatt zu erwarten, dass ein einzelner Rohstoff jeden Fehler ausgleicht.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

