


Leitfaden zur Auswahl von PP-Harz: Wichtige Faktoren für Schmelzfluss und Schlagzähigkeit bei der Produktentwicklung
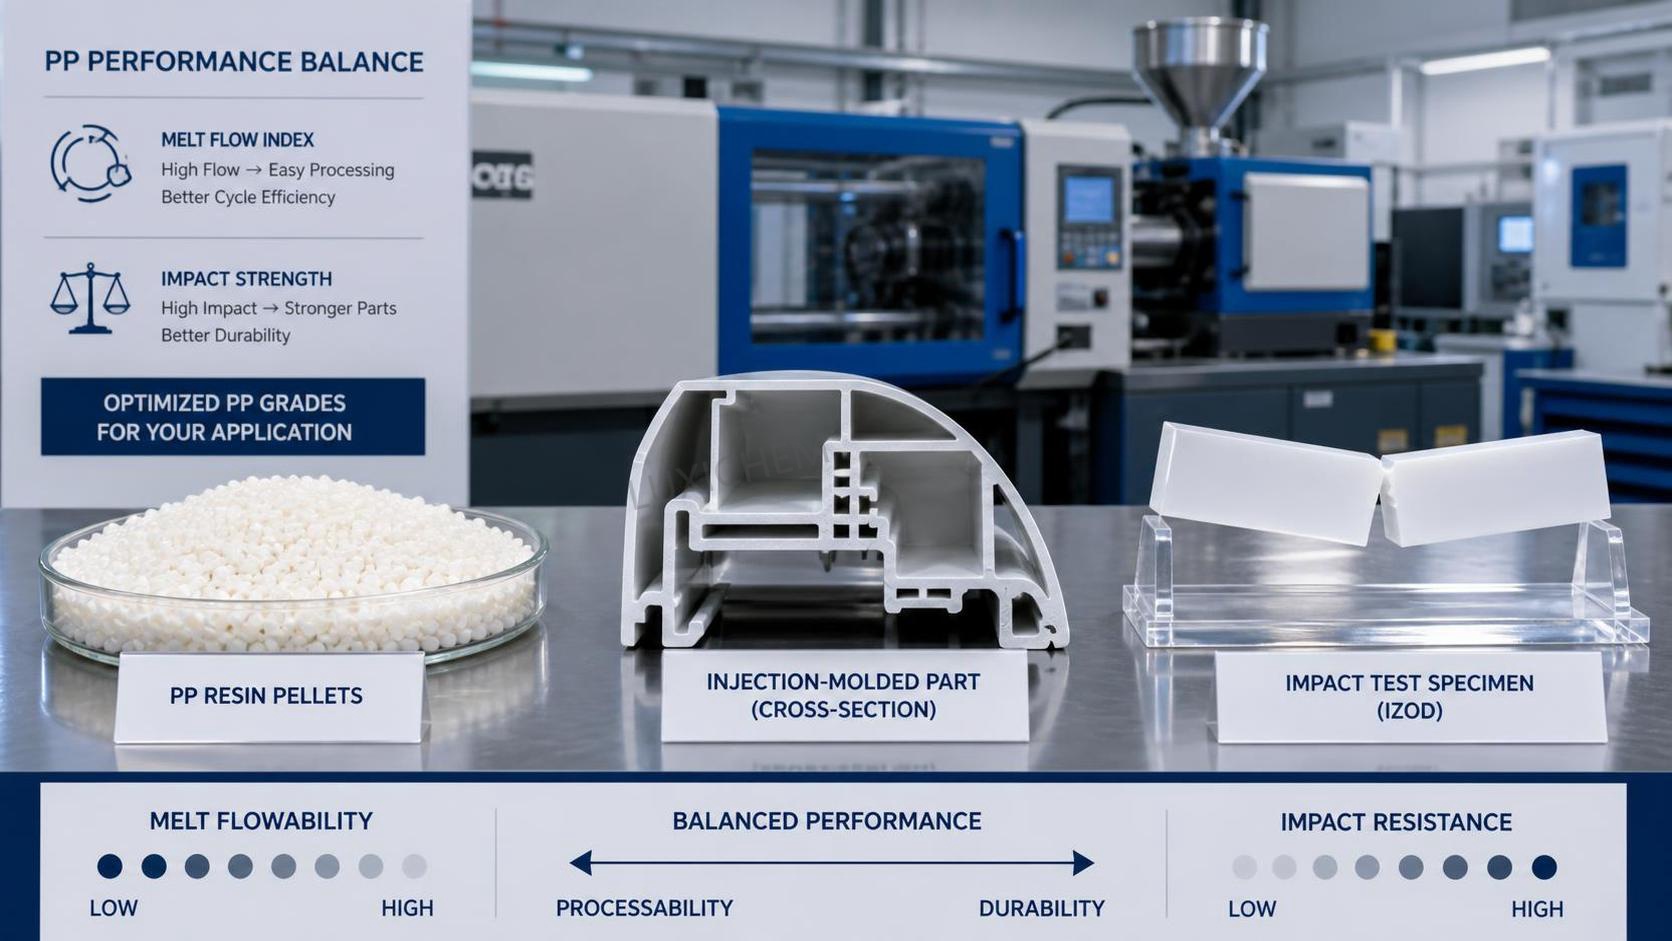
Oft beginnt es mit einem kleinen, aber kostspieligen Streit während einer Projektprüfung: Das Formteil sieht im CAD gut aus, die Wandstärke scheint angemessen, und die Werkzeugauslegung wird bereits diskutiert, doch niemand ist sich vollständig über den PP-Harz-Typ sicher. Eine Person bevorzugt einen leichteren Materialfluss, um den Formdruck zu reduzieren, während eine andere befürchtet, dass ein hochfließfähiges Material das Teil beim Fallenlassen, Biegen oder Einsatz unter kalten Bedingungen zu spröde machen könnte. Dies ist ein vertrauter Konflikt bei der Produktentwicklung, denn Polypropylen versagt selten allein auf dem Papier. Es versagt, wenn Verarbeitungsverhalten und Anforderungen am Einsatzort getrennt voneinander beurteilt werden.
Das Problem besteht darin, dass zwei Kennzahlen oft als Abkürzungen verwendet werden: Schmelzflussrate und Schlagzähigkeit. Sie sind wichtig, jedoch nicht isoliert. Wenn Sie Materialoptionen für Gehäuse, Verschlüsse, Behälter, Innenraumkomponenten oder allgemeine spritzgegossene Teile bewerten, lautet die eigentliche Frage nicht: „Welche Zahl ist höher?“ Sondern: „Welche Kombination birgt für diese Geometrie, dieses Prozessfenster und diese Einsatzbedingungen das geringste Risiko?“ Sobald diese Frage zum Mittelpunkt der Auswahl wird, werden Entscheidungen stabiler und weniger von Vermutungen abhängig.
In vielen Teams ist das erste Anzeichen für eine schlechte Harzpassung kein Laborergebnis. Es ist eine Produktionsdiskussion über unvollständig gefüllte Formteile, Verzug, Einfallstellen, Verzögerungen am Anschnitt, Rissbildung an Filmscharnieren oder Teile, die zwar Maßprüfungen bestehen, aber bei der praktischen Handhabung versagen. Wenn dies geschieht, geben die Verantwortlichen oft zuerst dem Werkzeug, dann der Maschine und schließlich dem Bediener die Schuld. Manchmal haben sie recht. Manchmal wurde der Typ jedoch nie ordnungsgemäß sowohl hinsichtlich der Verarbeitungs- als auch der Schlagzähigkeitsanforderungen geprüft.
Wo die Auswahl normalerweise aus dem richtigen Kurs gerät
Ein häufiger Fehler besteht darin, einen hohen Schmelzfluss automatisch als „besser zum Formen“ zu betrachten. Ein höherer Fließindex kann durchaus dabei helfen, dünne Wände, lange Fließwege und detaillierte Merkmale zu füllen. Er kann den erforderlichen Einspritzdruck reduzieren und bei Teilen mit komplexer Geometrie die Zyklusstabilität unterstützen. Ein sehr hochfließfähiger Typ kann jedoch auch auf ein niedrigeres Molekulargewicht hindeuten, wodurch sich die Zähigkeit je nach Rezeptur, Teiledesign und Gebrauchstemperatur verringern kann. Wenn die Anwendung grobe Handhabung, Montagespannungen, Schnappverbindungen oder gelegentliches Herunterfallen beinhaltet, kann ein leicht zu füllender Typ zu einem versteckten Risiko werden.
Der entgegengesetzte Fehler kommt ebenso häufig vor. Ein Team stellt eine Schlagzähigkeitsanforderung fest und entscheidet sich für eine zähere, niedrigfließfähige Option, ohne die Kosten für die Formbarkeit vollständig zu berücksichtigen. Dies kann einen höheren Druck, eine schwierigere Füllung dünner Bereiche, eine deutlichere Empfindlichkeit gegenüber Bindenähten und ein engeres Prozessfenster bedeuten. Bei einem einfachen dickwandigen Teil kann dies beherrschbar sein. Bei einem dünnen, optisch anspruchsvollen oder mehrfach angespritzten Teil kann es jedoch täglich zu Produktionsproblemen führen.
Deshalb sollte die Auswahl des PP-Harzes gemeinsam mit den tatsächlichen Einsatzbedingungen und der Teilegeometrie beginnen, nicht mit einer isoliert ausgewählten Kennzahl aus einem Datenblatt.
Mit dem Teil beginnen, nicht mit dem Katalog
Vor dem Vergleich verschiedener Typen ist es hilfreich, die Belastungen zu definieren, denen das Formteil tatsächlich ausgesetzt sein wird. Nicht jedes Schlagzähigkeitsproblem ist ein Problem des „Falltests“. Manche Belastungen entstehen bei der Montage, andere durch wiederholtes Biegen und wieder andere durch örtlich begrenzte Stöße an Ecken, Sockeln oder Schnappverbindungen. Ebenso betrifft nicht jedes Fließproblem das Füllen der Formkavität. Manchmal geht es darum, die Maßhaltigkeit über mehrere Kavitäten hinweg zu bewahren oder Orientierungseffekte bei einem langen, flachen Teil zu kontrollieren.
In der Praxis machen vier Fragen den Auswahlprozess deutlich übersichtlicher:
- Ist das Teil dünnwandig, weist es lange Fließwege auf oder ist es stark strukturiert?
- Wird es bei niedrigen Temperaturen, wiederholten Belastungen oder versehentlichen Stürzen eingesetzt?
- Enthält das Design Bindenähte, Scharniere, Clips oder Spannungskonzentratoren?
- Ist eine stabile Verarbeitung wichtiger als die Maximierung einer einzelnen mechanischen Eigenschaft?
Wenn die meisten Antworten auf eine schwierige Füllung hindeuten, sollte dem Schmelzfluss frühzeitig Aufmerksamkeit gewidmet werden. Wenn sie auf starke Handhabungsbelastung oder strukturelle Zuverlässigkeit hinweisen, rückt die Schlagzähigkeit weiter nach vorn. In der Regel sind beide Aspekte wichtig, sodass die Entscheidung zu einem Kompromiss und nicht zu einer direkten Rangfolge wird.
Die Schmelzflussrate verstehen, ohne sie zu vereinfachen
Die Schmelzflussrate ist nützlich, weil sie unter festgelegten Prüfbedingungen einen schnellen Eindruck davon vermittelt, wie leicht sich das Harz während der Verarbeitung bewegen kann. Bei der Bewertung sollte sie eher als relativer Indikator und nicht als vollständige Prognose betrachtet werden. Ein höherer MFR unterstützt häufig eine leichtere Formfüllung, eine bessere Reproduktion feiner Merkmale und möglicherweise einen gleichmäßigeren Formprozess bei Teilen, die empfindlich auf Druckgrenzen reagieren. Dadurch ist er für Verpackungskomponenten, dünnwandige Behälter und Teile mit engen Anschnitten oder langen Angusskanälen attraktiv.
Der MFR allein sagt jedoch nicht aus, wie sich das Harz in Ihrem konkreten Werkzeug verhalten wird oder wie viel Zähigkeit das fertige Teil nach dem Formen behalten wird. Zwei Typen mit ähnlichem nominalem Fließverhalten können sich aufgrund von Additivpaketen, Copolymerstruktur, Keimbildung oder einer anwendungsspezifischen Auslegung unterschiedlich verarbeiten lassen. Daher sollte der MFR zunächst als Auswahlkriterium für eine Vorauswahl dienen und anschließend anhand teilespezifischer Anforderungen validiert werden.
Bei der Prüfung eines geeigneten Typs sollten Sie fragen:
- Passt sein Fließbereich zur Teiledicke und zur erwarteten Fülllänge?
- Müssen Maschine und Werkzeug bei nahezu ihren Grenzwerten betrieben werden, um ihn zu verarbeiten?
- Könnte ein leichterer Fluss scherbedingte Fehler reduzieren, oder könnte er neue Bedenken hinsichtlich der Zähigkeit hervorrufen?
Diese Fragen sind praktischer, als einfach die Option mit dem höchsten verfügbaren Fließvermögen zu bevorzugen.
Die Schlagzähigkeit ist je nach Design unterschiedlich wichtig
Die Schlagfestigkeit wird häufig als einzelne Ja-oder-Nein-Eigenschaft behandelt, doch Formteile versagen nur selten auf diese Weise. Ein Teil kann einen stumpfen Aufprall überstehen und dennoch an einem Filmscharnier, in der Nähe eines Schraubdoms oder entlang einer Bindenaht reißen. Ein anderes Teil kann bei der Handhabung bei Raumtemperatur robust wirken, in kühleren Umgebungen jedoch anfällig werden. Deshalb sollten Schlagzähigkeitsdaten gemeinsam mit der Teilegeometrie und den erwarteten Einsatzbedingungen betrachtet werden.
Bei vielen Anwendungen geht es weniger darum, den möglichst zähesten Typ zu suchen, sondern vielmehr darum, an den schwächsten Stellen des Teils genügend Zähigkeit zu gewährleisten. Ein dickwandiger Gebrauchsbehälter und ein dünner Deckel mit Schnappverbindung erfordern keine gleiche Auslegung der Schlagzähigkeit, selbst wenn beide aus Polypropylen bestehen. Bei dünnen Bereichen bestimmen örtliche Spannungskonzentrationen die Leistung oft stärker als ein einfacher Vergleich der Volumeneigenschaften des Materials.
Auch bei der Wahl zwischen Copolymer und Homopolymer ist Vorsicht bei pauschalen Annahmen angebracht. Impact-Copolymere werden häufig wegen ihrer verbesserten Zähigkeit ausgewählt, insbesondere wenn eine hohe Widerstandsfähigkeit gegenüber grober Beanspruchung erforderlich ist. Sie können jedoch Kompromisse bei Steifigkeit, Transparenz oder Verarbeitungsverhalten mit sich bringen. Homopolymere können für Anwendungen geeignet sein, bei denen Steifigkeit und Fließverhalten wichtiger sind als eine hohe Schlagzähigkeit. Entscheidend ist nicht, sich eine einzige Regel zu merken, sondern die Harzfamilie mit der tatsächlichen Designanforderung zu verknüpfen.
Beide Faktoren bei der Bewertung ausbalancieren
Eine zuverlässige Möglichkeit, die Optionen einzugrenzen, besteht darin, geeignete Typen in drei Arbeitsgruppen einzuteilen, anstatt über Dutzende kleiner Unterschiede zu diskutieren.
Wenn der Fluss die wichtigste Einschränkung darstellt
Wenn das Teil dünne Wände, lange Fließwege, feine Details oder optische Oberflächen aufweist, die bei einer schwierigen Füllung instabil werden, sollten Sie mit Typen beginnen, die innerhalb dieses Prozessfensters problemlos verarbeitet werden können. Prüfen Sie anschließend, ob die verbleibende Schlagzähigkeit für Handhabung und Montage ausreicht. Dieser Ansatz vermeidet den häufigen Fehler, einen zähen Typ auszuwählen, der auf dem Papier gut aussieht, aber zu einer inkonsistenten Formgebung führt.
Wenn die Haltbarkeit die wichtigste Einschränkung darstellt
Wenn das Teil Schnappverbindungen, Scharniere, stoßgefährdete Ecken oder Einsatzbedingungen mit wiederholter Handhabung aufweist, sollten Sie mit schlagzähigkeitsfähigen Typen beginnen. Prüfen Sie anschließend, ob die Formfüllung realistisch bleibt, ohne einen hohen Druck oder ein erhöhtes Ausschussrisiko zu erzwingen. Bei vielen Projekten führt dies zu einer Option mit mittlerem Fließvermögen und nicht zu einem Extrem mit maximaler Zähigkeit oder maximalem Fluss.
Wenn keine der beiden Seiten dominieren kann
Viele kommerzielle und industrielle Teile liegen in der Mitte: Sie benötigen eine gute Formbarkeit und ausreichend Zähigkeit, um problematische Ausfälle zu vermeiden. In solchen Fällen ist die Auswahl oft dann erfolgreich, wenn Teams nicht länger nach der „besten“ einzelnen Eigenschaft suchen, sondern stattdessen die Risiken bewerten. Welcher Fehler wäre kostspieliger: eine instabile Formgebung oder gelegentliches sprödes Verhalten? Die Antwort weist normalerweise auf den sichereren Kompromiss hin.
Bei der Materialrecherche prüfen Teams manchmal verwandte Rohstoffe, die an anderer Stelle in der Lieferkette oder bei der Formulierungsarbeit eingesetzt werden. Beispielsweise können Einkäufer, die eine breitere Beschaffung von Chemikalien bearbeiten, auch auf Zwischenprodukte wie m-Cresol CAS#108-39-4 stoßen. Es ist nicht Bestandteil der Auswahl von Polypropylentypen, erinnert jedoch daran, dass der technische Einkauf meist am besten funktioniert, wenn die Materialbewertung nach der Anwendungsrolle und nicht nur nach dem Namen organisiert wird.
Anzeichen dafür, dass der ausgewählte Typ bereits vor formellen Prüfungen falsch sein könnte
Man benötigt nicht immer eine vollständige Fehlerhistorie, um eine Fehlanpassung zu vermuten. Wenn ein Versuch ungewöhnlich aggressive Verarbeitungsbedingungen erfordert, nur um das Werkzeug zu füllen, passt das Harz möglicherweise nicht komfortabel zum Design. Wenn sich die Teile problemlos entformen lassen, jedoch übermäßig steif wirken und bei der Montage an Clips Weißbruch oder Risse zeigen, könnte die Schlagzähigkeitsreserve zu gering sein. Wenn sich die Abmessungen ändern, während zur Sicherung des Erscheinungsbilds oder der Füllung die Verarbeitungsbedingungen angepasst werden, ist die Übereinstimmung zwischen Material und Prozessfenster möglicherweise schwach.
Diese Beobachtungen ersetzen keine formelle Validierung, sind jedoch wertvoll, weil sie die Interpretation des Datenblatts mit der Realität in der Produktion verbinden. Ein Typ kann technisch akzeptabel sein und dennoch eine schlechte betriebliche Wahl darstellen, wenn er eine instabile Verarbeitung erzwingt oder zu wenig Toleranz für normale Schwankungen lässt.
Eine praktische Methode zum Vergleich geeigneter Typen
Bei der Bewertung von Polypropylenoptionen ist es hilfreich, sie jedes Mal in derselben Reihenfolge zu vergleichen, damit die Diskussion an der Funktion und nicht an persönlichen Präferenzen ausgerichtet bleibt.
Beginnen Sie mit der Geometrie. Notieren Sie Wandstärke, Anschnittanordnung, Fließlänge und alle empfindlichen Merkmale. Prüfen Sie anschließend die wahrscheinlichen Einsatzbelastungen: Stoß, Biegung, Temperatureinwirkung, Stapellast oder Montagespannung. Erst danach sollten Sie die geeigneten PP-Harz-Typen nach Fließbereich, Zähigkeitsprofil und dem erwarteten Kompromiss bei der Steifigkeit gegenüberstellen.
Grenzen Sie die Liste anschließend durch Ausschluss ein:
- Entfernen Sie Typen, die eindeutig außerhalb des erforderlichen Prozessfensters liegen.
- Entfernen Sie Typen, die das schwächste Merkmal des Teils nicht ausreichend unterstützen können.
- Behalten Sie die Optionen bei, die sowohl für die Formgebung als auch für den Einsatz angemessenen Spielraum lassen.
Das klingt einfach, verhindert jedoch zahlreiche endlose Diskussionen. Außerdem verringert es die Tendenz, auf einen einzelnen Eigenschaftswert überzureagieren. Ein Datenblatt ist ein Ausgangspunkt, kein endgültiges Urteil.
Kleine Anpassungen, die das Auswahlrisiko reduzieren
Manchmal besteht die beste Lösung nicht darin, zu einem völlig anderen Typ zu wechseln, sondern die Bewertungslogik anzupassen. Wenn die Schlagzähigkeit grenzwertig ist, sollte geprüft werden, ob ein Eckenradius, die Auslegung eines Sockels oder die Geometrie eines Clips eine vermeidbare Spannungskonzentration erzeugt. Wenn der Fluss grenzwertig ist, sollte geprüft werden, ob die Position des Anschnitts oder ein unausgewogenes Wanddesign das Harz unnötig stark beansprucht. Die Harzauswahl sollte parallel zur Prüfung des Teiledesigns erfolgen, da sich derselbe Typ in zwei ähnlich aussehenden Teilen sehr unterschiedlich verhalten kann.
Außerdem lohnt es sich, zwischen „Muss“-Anforderungen und „Wünschenswert“-Präferenzen zu unterscheiden. Ein Teil muss möglicherweise der üblichen Handhabung standhalten, aber keinen starken Stößen ausgesetzt werden. Oder es muss in einem engen Prozessfenster hervorragend gefüllt werden, während eine extrem hohe Steifigkeit nicht erforderlich ist. Sobald diese Prioritäten klar benannt sind, wird die Auswahl des Typs weniger subjektiv.
Bei umfassenderen Beschaffungsprüfungen hilft diese Vorgehensweise auch über Polypropylen hinaus. Teams, die Materialien nach Funktion, Prozessanforderungen und Einsatzrisiko klassifizieren, treffen in der Regel klarere Beschaffungsentscheidungen, unabhängig davon, ob sie Polymertypen oder nicht verwandte chemische Einsatzstoffe wie m-Cresol CAS#108-39-4 für einen anderen Arbeitsablauf vergleichen.
Die endgültige Entscheidung treffen
Die beste Materialentscheidung ist normalerweise diejenige, die die wenigsten ungelösten Risiken hinterlässt. Für die Produktentwicklung zeigt der Schmelzfluss, wie komfortabel sich das Harz verarbeiten lässt; die Schlagzähigkeit zeigt, welcher Beanspruchung das Teil standhalten kann. Keine der beiden Eigenschaften sollte isoliert betrachtet werden, und keine sollte automatisch Vorrang vor der anderen haben.
Wenn das Teil dünn, detailliert oder schwierig zu füllen ist, sollte dem Fließverhalten mehr Gewicht gegeben werden. Wenn das Teil anfällige Merkmale oder raue Einsatzbedingungen aufweist, sollte die Schlagzähigkeit stärker berücksichtigt werden. Wenn beide Aspekte wichtig sind, sollte der Typ gewählt werden, der das breiteste sichere Betriebsfenster erhält, und nicht derjenige mit der beeindruckendsten einzelnen Eigenschaft. Das ist oft der Unterschied zwischen einem Material, das in einer Besprechung geeignet wirkt, und einem Material, das während Werkzeugbau, Formgebung und tatsächlichem Einsatz zuverlässig bleibt.
Für alle, die unter Entwicklungsdruck PP-Harz-Optionen vergleichen, ist die nützlichste Gewohnheit einfach: Bewerten Sie gleichzeitig die schwächste Stelle des Teils und die engste Toleranz des Prozesses. Sobald diese beiden Realitäten sichtbar sind, wird die Auswahl deutlich weniger verwirrend.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

