


Fehler von PVC-Granulaten beim Formen: Häufige Ursachen und praktische Lösungen
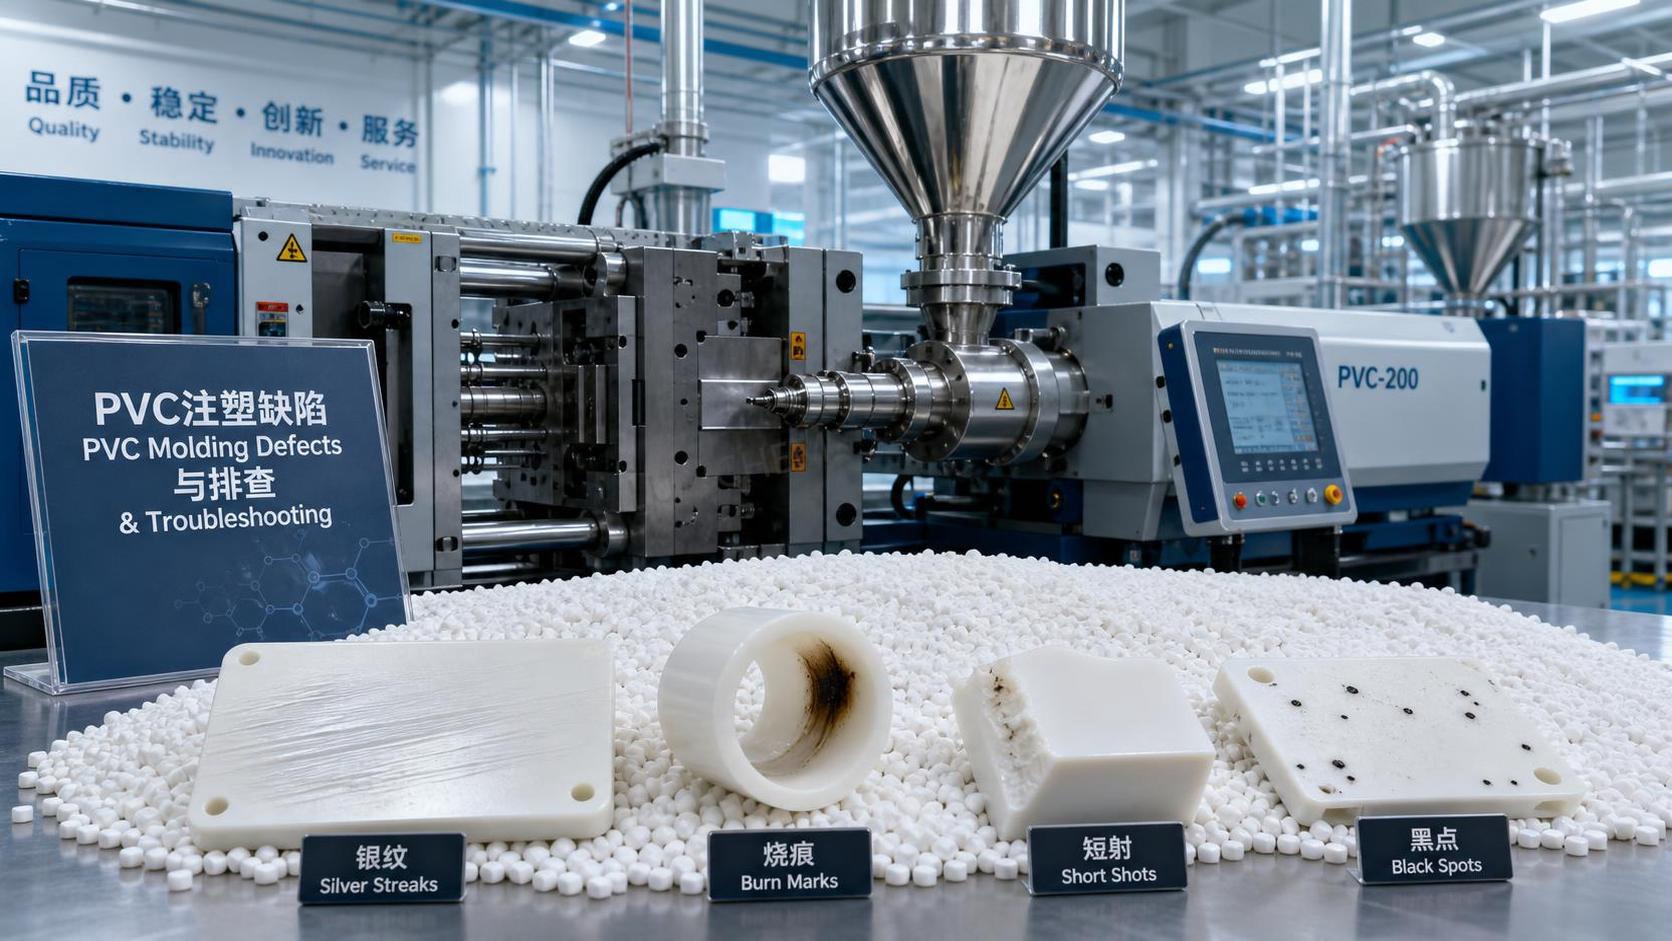
Beginnen Sie mit dem Fehlermuster am Formteil und arbeiten Sie sich anschließend rückwärts durch den Materialzustand, den Temperaturverlauf, das Druckverhalten, die Kühlbalance und die Verweilzeit der Schnecke. Bei PVC-Granulat entstehen sichtbare Fehler häufig durch eine geringfügige Abweichung zwischen dem Verhalten der Rezeptur und den Maschineneinstellungen und nicht durch einen einzelnen Fehlerpunkt. Wenn sich Oberfläche, Abmessungen und mechanisches Empfinden gleichzeitig verändert haben, kann die Ursache vorgelagert in der Trocknung, der Mischkonsistenz, einer Verunreinigung oder einer Chargenabweichung liegen. Wenn sich nur ein Merkmal verändert hat, etwa Glanz, Angussröte, Einfallstellen oder Brandstellen, ist die Ursache meist lokaler begrenzt.
PVC verzeiht Prozessabweichungen weniger als viele Standard-Thermoplaste, da thermische Stabilität, das Gleichgewicht der Schmiermittel und die Scherempfindlichkeit den Zustand der Schmelze direkt beeinflussen. Bei der praktischen Fehlersuche führt die Annahme, dass jeder Fehler ausschließlich durch eine Beschädigung des Werkzeugs oder ausschließlich durch die Rohstoffqualität verursacht wird, meist zu Verzögerungen. Ein stabiles Ergebnis hängt vom Zusammenspiel von Harz, Additiven, Maschinenzustand, Düsen- oder Werkzeugausführung und der Handhabung des PVC-Granulats vor dem Eintritt in den Zylinder ab.
Oberflächenstreifen, Verfärbungen und brandähnliche Markierungen
Wenn dunkle Streifen, Vergilbung, braune Linien oder örtlich begrenzte Verkohlungen auftreten, sollte der erste Verdacht auf thermischer Zersetzung liegen. PVC kann sich zersetzen, wenn die Schmelzetemperatur zu hoch wird, die Verweilzeit zu lang ist oder stagnierende Bereiche Material im Zylinder, in der Düse, im Heißkanal oder in Toträumen des Fließwegs zurückhalten. Eine Maschine, auf der zuvor ein anderes Polymer verarbeitet wurde, kann ebenfalls zersetzte Rückstände hinterlassen, die sich während der Produktion lösen.
Betrachten Sie das vollständige Temperaturprofil und nicht nur eine einzelne Zylindereinstellung. Eine moderate Zylindertemperatur kann dennoch zu einer übermäßigen Schmelzeerwärmung führen, wenn die Schneckendrehzahl hoch, der Staudruck zu groß oder Schnecke und Zylinder so stark verschlissen sind, dass die Scherung ungleichmäßig zunimmt. In manchen Fällen erhöhen eine blockierte Entlüftung, ein klemmendes Rückstromsperrventil oder eine teilweise verengte Düse die lokale Wärme und erzeugen ein sich wiederholendes Brandmuster. Wenn der Fehler in regelmäßigen Schussabständen auftritt, kann eingeschlossenes zersetztes Material aus einer stagnierenden Tasche ausgespült werden.
Die Korrekturmaßnahme sollte mit einem kontrollierten Spülen und der Überprüfung wahrscheinlicher Rückhaltebereiche beginnen. Falls der Prozess dies zulässt, senken Sie die Temperaturen im hinteren und mittleren Zylinderbereich geringfügig, reduzieren Sie die Schneckendrehzahl und verkürzen Sie die Verweilzeit, indem Sie die Schussgröße besser an das Zylindervolumen anpassen. Lassen Sie erwärmtes PVC-Granulat bei längeren Stillständen nicht im Zylinder. Wenn die Linie pausieren muss, ist ein Abschaltverfahren mit Temperaturabsenkung oft sicherer, als das Material auf Verarbeitungstemperatur zu halten. Brandstellen nahe dem Ende der Füllung können auch auf eingeschlossene Luft im Werkzeughohlraum hinweisen. Daher sollten Entlüftungstiefe, Sauberkeit der Entlüftungen und die Füllgeschwindigkeit im letzten Abschnitt überprüft werden, bevor allein das Material verantwortlich gemacht wird.
Silberstreifen und Schlieren
Schlieren an PVC-Formteilen erscheinen häufig als feine silberne Linien, die sich vom Anguss ausbreiten oder der Fließrichtung folgen. Feuchtigkeit ist eine mögliche Ursache, sollte bei PVC-Granulat jedoch nicht als einzige Erklärung betrachtet werden. Oberflächenflüchtige Bestandteile aus Additiven, Verunreinigungen durch inkompatible Polymere, Rückstände von Reinigungsflüssigkeiten im Trichterweg und Zersetzungsgase aus überhitztem PVC können ein ähnliches Erscheinungsbild erzeugen.
Wenn die Streifen nach Einführung einer neuen Charge begonnen haben, vergleichen Sie Schüttdichte, Granulatgrößenverteilung und das Einzugsverhalten im Einzugsbereich. Unregelmäßige Beschickung kann zu instabiler Plastifizierung und intermittierender Gasfreisetzung führen. Unter feuchten Bedingungen gelagertes Material kann ebenfalls Oberflächenfeuchtigkeit aufnehmen, insbesondere wenn Säcke geöffnet und über längere Zeit nur teilweise verwendet wurden. Nicht ausreichend kontrollierte Förderluft kann erneut Feuchtigkeit oder Staub eintragen. Eine Ansammlung von Feinpartikeln am Einzugsbereich weist manchmal auf Abrieb während der Handhabung hin, der die Gleichmäßigkeit des Aufschmelzens beeinträchtigen kann.
Zu den praktischen Maßnahmen gehören die Reinigung von Trichter, Einzugsbereich und Förderleitungen, die vorübergehende Isolierung von Rezyklat sowie die Bestätigung, dass kein Fremdharz in den Materialstrom gelangt ist. Wenn Feuchtigkeit vermutet wird, verwenden Sie ausschließlich Trocknungsbedingungen, die für die tatsächliche PVC-Mischung geeignet sind. Eine Überhitzung während der Trocknung kann ebenso schädlich sein wie eine unzureichende Trocknung. Eine leichte Senkung der Schmelzetemperatur und die Verringerung starker Scherung verbessern häufig streifenartige Fehler durch Gasbildung. Wenn der Fehler auf den Angussbereich konzentriert ist, kann ein zu kleiner oder zu stark eingeengter Anguss während der Einspritzung eine lokale Überhitzung verursachen.
Fehlstellen und unvollständige Füllung
Wenn der Formhohlraum nicht vollständig gefüllt wird, besteht die naheliegende Reaktion oft darin, den Einspritzdruck zu erhöhen. Das kann einige Zyklen lang funktionieren, jedoch das eigentliche Problem verdecken. Eine unvollständige Füllung mit PVC-Granulat kann durch eine zu niedrige Schmelzetemperatur, vorzeitiges Erstarren an einer dünnen Stelle, unzureichende Entlüftung, ein zu geringes tatsächliches Schussvolumen, übermäßige Viskosität aufgrund einer Rezepturabweichung oder einen Fließweg verursacht werden, der durch Ablagerungen enger geworden ist.
Eine hilfreiche Unterscheidung besteht darin, ob die Fehlstelle immer an derselben Stelle endet. Ist dies der Fall, sollten Gleichmäßigkeit der Werkzeugtemperatur, lokale Wandstärke, Entlüftung und eine Blockierung in diesem Fließweg untersucht werden. Wechselt die Endposition von Zyklus zu Zyklus, liegt das Problem eher an einer instabilen Beschickung, einer schwankenden Restpolstergröße, einem Rutschen in der Einspritzeinheit oder einer unterschiedlichen Homogenität der Schmelze. Eine verschlissene Schneckenspitze oder ein defektes Rückstromsperrventil kann zu einer Schussabweichung von Formteil zu Formteil führen, die wie ein Materialfehler aussieht.
- Erhöhen Sie die Schmelzetemperatur nur in kleinen Schritten und nur dann, wenn vor dem Erreichen eines erheblichen Zersetzungsrisikos noch Spielraum besteht.
- Überprüfen Sie die Stufen der Einspritzgeschwindigkeit. Eine sehr langsame Anfangsfüllung kann eine vorzeitige Hautbildung ermöglichen, während ein zu schnelles Profil Luft einschließen und das Füllende schwächen kann.
- Messen Sie die tatsächliche Stabilität der Restpolstergröße über mehrere Zyklen, statt einem einzelnen angezeigten Wert zu vertrauen.
- Überprüfen Sie Filter, Düsen und Angüsse auf teilweise Verstopfungen, insbesondere nach einem Farbwechsel oder Neustart.
Wenn die Maschine mit erwärmtem Material im Inneren stillgestanden hat, können sich zersetzte Fragmente lösen und den Fluss ebenfalls einschränken. In diesem Fall kann die Reinigung des Fließwegs mehr bewirken als eine weitere Druckerhöhung.
Gratbildung ohne erkennbare Änderung am Werkzeug
Gratbildung bedeutet nicht immer, dass die Schließkraft einfach zu niedrig ist. Bei PVC kann sich Grat bilden, wenn die Schmelzeviskosität sinkt, weil die Temperatur angestiegen ist, sich das Schmiermittelgleichgewicht verschoben hat oder das Material lange genug im Zylinder verblieben ist, um seine Rheologie zu verändern. Eine zuvor akzeptable Werkzeugtrennfuge kann erst dann Grat zeigen, wenn eine thermische Ausdehnung die Ausrichtung verändert oder beschädigte Entlüftungsbereiche als Leckpfade wirken.
Achten Sie darauf, wo der Grat entsteht. Grat entlang der Trennfuge am gesamten Umfang deutet auf Probleme mit Schließkraft oder Parallelität hin. Grat an Einsätzen, Auswerferstiften oder lokalen Absperrungen weist auf Verschleiß, eingeschlossene Fremdkörper oder örtliche Druckspitzen hin. Wenn sich der Grat nach einer Erhöhung der Zylindertemperatur zur Behebung einer Fehlstelle verstärkt hat, kann die Einstellung über das Ziel hinausgegangen sein und eine Schmelze mit niedrigerer Viskosität erzeugt haben, die nun leichter entweicht.
Die Korrektur sollte die Überprüfung des Schließzustands, gegebenenfalls des Zugstangengleichgewichts, des Werkzeugsitzes und von Verunreinigungen auf den Absperrflächen umfassen. Vergleichen Sie anschließend die maximale Anforderung des Formhohlraums mit Füllgeschwindigkeit und Nachdruckprofil. Manchmal stabilisiert eine geringfügige Reduzierung des Umschaltpunkts oder des Nachdrucks die Kante, ohne eine Unterfüllung zu verursachen. Wenn die Maschine an anderer Stelle der Linie einen hygroskopischen Hilfsstoff verarbeitet, muss dieses Material vollständig getrennt gehalten werden. Kreuzkontamination kann das Schmelzeverhalten auf eine Weise verändern, die wie Werkzeugverschleiß aussieht.
Einfallstellen, Lunker und weiche Bereiche
Einfallstellen treten meist an dicken Bereichen auf, die langsam abkühlen und nach dem Erstarren der äußeren Haut schrumpfen. Beim Spritzgießen von Hart-PVC können Einfallstellen leichter an Stellen auftreten, an denen das Verhältnis von Rippe zu Wand zu groß ist, der Nachdruck zu früh abgeschaltet wird oder die Werkzeugkühlung ungleichmäßig ist. Innere Hohlräume können entstehen, wenn die Oberfläche erstarrt, bevor der Kern ausreichend nachverdichtet wurde. Bei manchen Formteilen ist das erste Anzeichen keine sichtbare Vertiefung, sondern ein unerwartet weiches Gefühl um Ansätze oder verstärkte Bereiche.
Bevor Sie den Druck anpassen, prüfen Sie, ob der Anguss lange genug offen bleibt, um eine wirksame Nachverdichtung zu ermöglichen. Wenn der Anguss zu früh versiegelt, hilft eine zusätzliche Nachdruckzeit nicht. Eine zu niedrige Werkzeugtemperatur kann den Anguss schnell einfrieren lassen, während eine zu niedrige Schmelzetemperatur den Fluss in dickere Bereiche begrenzen kann. Umgekehrt kann eine übermäßige Schmelzetemperatur das gesamte Schwindungsverhalten erhöhen und das Nachdruckfenster verformen.
Wenn eine Neukonstruktion nicht möglich ist, bedeutet eine Stabilisierung des Prozesses in der Regel, Schmelzetemperatur, Werkzeugtemperatur, Nachdruck und Nachdruckzeit um den tatsächlichen Anguss-Erstarrungspunkt auszubalancieren. Eine Blockierung der Wasserkanäle, Ablagerungen in den Kühlleitungen oder ein schlechter thermischer Kontakt an einem Werkzeugeinsatz können lokale Einfallstellen erzeugen, die fälschlicherweise einer neuen Charge PVC-Granulat zugeschrieben werden. Die Wartung der Kühlkreisläufe ist oft wirksamer, als das Material-Einstellblatt wiederholt zu ändern.
Verzug, Verdrehung und Maßabweichungen
Verzug entsteht häufig durch ungleichmäßige Kühlung, Orientierungs-spannungen oder unterschiedliche Schwindung zwischen Bereichen mit verschiedener Wandstärke. PVC-Formteile mit langen flachen Bereichen, asymmetrischen Rippen oder wechselnden Wandübergängen reagieren besonders empfindlich. Wenn eine Werkzeugseite aufgrund blockierter Kühlung oder eines schlechten Kontakts heißer läuft, kann das Formteil das Werkzeug zunächst scheinbar einwandfrei verlassen und sich während der Nachkühlung verformen.
Maßabweichungen während einer Schicht können auch durch instabile Umgebungsbedingungen am Werkzeug, eine uneinheitliche Werkzeugtemperaturregelung oder Maschinenzyklen entstehen, die sich jeweils um einige Sekunden verändern. Bei Servicearbeiten besteht eine häufige Fehleinschätzung darin, sich auf die Endabmessungen zu konzentrieren, ohne die Ausstoßtemperatur zu überprüfen. Formteile, die direkt nach dem Auswerfen vermessen werden, können uneinheitlich erscheinen, obwohl das eigentliche Problem in einer unzureichenden thermischen Stabilisierung vor der Prüfung liegt.
Hilfreiche Anpassungen können darin bestehen, die Orientierung durch eine gemäßigte Füllgeschwindigkeit in dünnen Bereichen zu reduzieren, die Symmetrie der Kühlung zu verbessern und zu prüfen, ob der Nachdruck einseitige Spannungen erzeugt. Wenn das Werkzeug Einsätze mit sehr unterschiedlicher Wärmeleitfähigkeit verwendet, kann die lokale Geometrie eine unabhängige Temperaturregelung anstelle einer einzigen Kreislaufeinstellung erfordern. Eine Änderung der Mischung mit einem anderen Ansprechverhalten der Schmiermittel kann außerdem das Entformungsverhalten und das Schwindungsmuster nach der Formgebung verändern.
In einigen Betrieben werden Trockenmittel oder Trocknungschemikalien, darunter Materialien wiePhosphorpentoxid CAS#1314-56-3, im selben Lagerbereich wie Polymeradditive gehandhabt. Auch ohne direkten Einsatz beim PVC-Spritzgießen kann eine unzureichende Trennung stark feuchtigkeitsreaktiver oder staubbildender Materialien die Sauberkeit und die Kontrolle von Verunreinigungen im Bereich der Rohstoffbereitstellung erschweren.
Sprödigkeit, Rissbildung und schlechtes Schlaggefühl
Wenn Formteile zu leicht brechen oder beim Beschneiden Kantenrisse zeigen, kann die Ursache in Zersetzung, übermäßigen inneren Spannungen, unzureichender Verschmelzung, Verunreinigungen oder einem ungeeigneten Verarbeitungsfenster der Mischung liegen. Spröde PVC-Formteile zeigen nicht immer offensichtliche Brandstellen. Ein Formteil kann sauber aussehen und dennoch seine Zähigkeit verloren haben, weil die Schmelze einer schädlichen Wärmebelastung ausgesetzt war.
Kalte Werkzeugoberflächen können eingefrorene Spannungen erhöhen, insbesondere an scharfen Ecken oder im Bereich von Angüssen. Übermäßige Nachverdichtung kann die Rissbildung an Einsätzen und Bindenähten verstärken. Der Rezyklatanteil sollte, sofern verwendet, anhand der Verträglichkeit der Mischung überprüft werden, da wiederholte Wärmebelastung die Eigenschaften verändern kann. Eine uneinheitliche Verteilung der Additive kann lokale Schwachstellen erzeugen, die einer mechanischen Beschädigung durch die Handhabung ähneln.
Ein praktischer Ansatz besteht darin, Ort und Erscheinungsbild des Bruchs zu vergleichen. Risse an Bindenähten deuten auf eine unzureichende Verschmelzung oder eingeschlossene Luft hin. Risse in der Nähe von Angüssen weisen auf Orientierung oder übermäßige Nachverdichtung hin. Zufällige spröde Brüche über das gesamte Formteil können auf eine umfassendere thermische Schädigung oder Verunreinigung hindeuten. Wenn eine kleine Prozessänderung das Schlaggefühl wiederherstellt, kann das Problem prozessbedingt sein. Andernfalls können Rückstellmuster früherer Chargen dabei helfen, Maschineneinflüsse von Rohstoffänderungen zu unterscheiden.
Schwarze Punkte, Gele und unaufgeschmolzene Partikel
Schwarze Punkte weisen meist auf zersetzte Rückstände hin, während Gele und harte Partikel aus unzureichendem Aufschmelzen, schlechter Vermischung, Verunreinigungen oder einer Agglomeration von Additiven stammen können. Bei PVC-Granulat können unaufgeschmolzene Partikel auftreten, wenn die Zylindertemperaturen ungleichmäßig sind, das Schneckendesign nicht zur Rezeptur passt oder der Durchsatz für eine stabile Plastifizierung zu hoch ist. Eine plötzliche Zunahme nach Wartungsarbeiten kann bedeuten, dass die Zylinderheizungen falsch wieder eingebaut wurden oder die Thermoelementanzeigen ungenau sind.
Auch die Materialtransporteinrichtungen sollten überprüft werden. Staub, Metallabrieb von verschlissenen Fördergeräten, Verpackungsfragmente und Rückstände vorheriger Mischungen können sich als sichtbare Fehler zeigen. Wenn schwarze Punkte hauptsächlich nach dem Anfahren auftreten, sind die Reinigungs- und Spülpraxis ein wahrscheinlicherer Verdacht als die aktuelle Charge selbst. Treten sie während des gesamten Laufs auf, sollten Schnecke, Rückstromsperrventil, Düsensitz und alle Heißkanalverteiler auf Toträume untersucht werden.
Einige Verarbeiter lagern starke Trockenmittel wiePhosphorpentoxid CAS#1314-56-3 im allgemeinen Chemikalienbestand. Die Bedeutung für diesen Bereich ist indirekt: Eine disziplinierte Lagerung ist wichtig. Feine reaktive Pulver müssen vollständig von Polymerrohstoffen, offenen Behältern und Wartungswerkbänken getrennt bleiben, um das Risiko des Eintrags von Fremdpartikeln zu verringern.
Wenn der Fehler wahrscheinlich nicht im Rohstoff liegt
Mehrere wiederkehrende Probleme werden häufig der Harzqualität zugeschrieben, obwohl der Maschinenzustand der Hauptverursacher ist. Unregelmäßig arbeitende Zylinderheizungen, ein driftendes Thermoelement, eine uneinheitliche hydraulische Reaktion, blockierte Kühlkanäle, verschlissene Schneckenstege und undichte Rückstromsperrventile können Symptome erzeugen, die instabile PVC-Granulate imitieren. Ein Fehler, der nach dem Wechsel des Werkzeugs auf eine andere Maschine verschwindet, ist ein deutlicher Hinweis darauf, dass die ursprüngliche Anlage genauer überprüft werden sollte.
Transport und Lagerung sind dennoch wichtig. Gerissene Säcke, eine längere Hitzeeinwirkung, die Vermischung von Chargen und Verunreinigungen im Trichter können das Verhalten bereits vor Beginn der Verarbeitung verändern. Ein zu schneller Materialwechsel kann jedoch die Rückverfolgbarkeit zerstören. In der Regel ist es besser, jeweils nur eine Variable zu isolieren: dieselbe Maschine mit dem zurückbehaltenen Material, dasselbe Material auf einer anderen Maschine und anschließend kontrollierte Änderungen von Temperatur oder Geschwindigkeit. Diese Reihenfolge grenzt die Ursache ein, ohne neue Unsicherheiten zu schaffen.
Wenn ein geformtes PVC-Teil beginnt, sichtbare oder maßliche Fehler zu zeigen, ist der schnellste Weg in der Regel ein methodischer Vergleich zwischen den aktuellen Einstellungen, dem tatsächlichen Maschinenverhalten und der jüngsten Handhabungshistorie des Materials. Die meisten Fehler lassen sich reduzieren, sobald das Problem mit Wärmeverlauf, Gasbildung, Strömungsbegrenzung, einem Ungleichgewicht bei der Nachverdichtung oder einer Verunreinigung in Verbindung gebracht wird, anstatt jedes Symptom als separates Problem zu behandeln.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

