


PVC-Granulat für das Spritzgießen: Farbkontrolle, Fließverhalten und Schlagfestigkeit
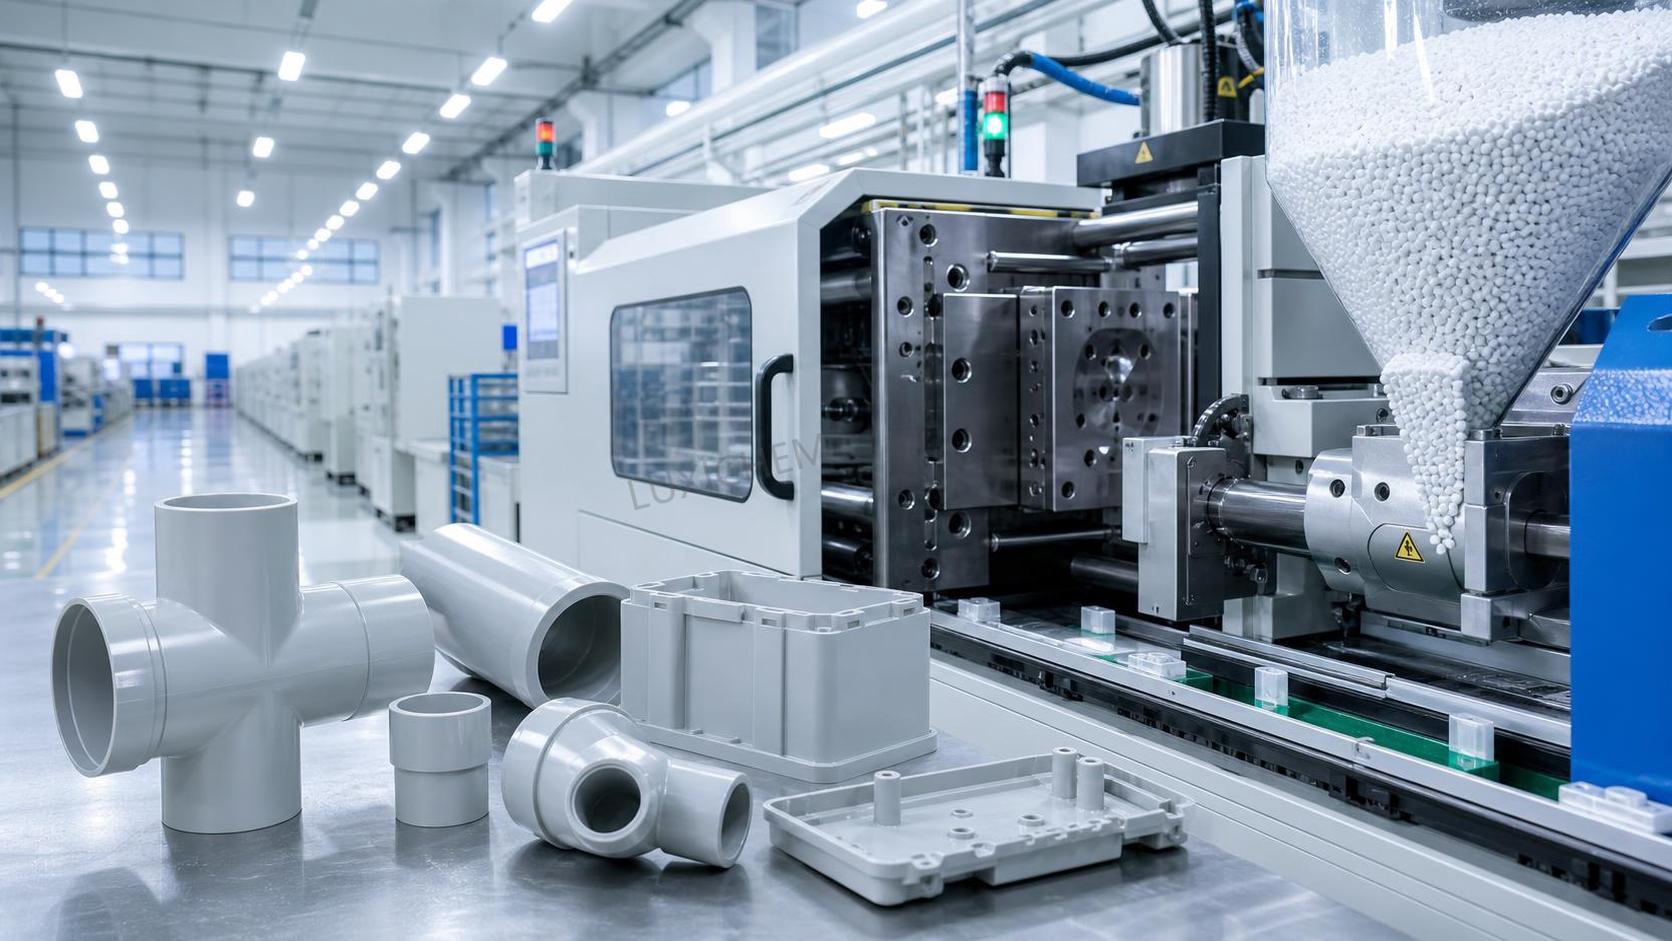
Spritzgegossene PVC-Teile werden oft zunächst nach ihrem sichtbaren Erscheinungsbild beurteilt: Ein Gehäuse wirkt sauber oder streifig, ein Fitting entspricht dem freigegebenen Farbton oder nicht, ein Griff fühlt sich robust an oder bricht beim Herunterfallen. Diese Ergebnisse werden jedoch lange vor der Prüfung bestimmt. Sie beginnen mit der Rezeptur und Konsistenz des PVC-Granulats und hängen anschließend davon ab, wie das Material auf thermische Vorgeschichte, Scherung, Formfüllung, Kühlung und Handhabung in der Produktion reagiert.
Beim Spritzgießen von Hart-PVC besteht das praktische Ziel nicht einfach darin, ein schmelzfähiges Material zu verwenden. PVC verhält sich nicht wie ein weitgehend verzeihender Standardkunststoff. Es muss innerhalb eines kontrollierten Verarbeitungsfensters gelieren, ohne abzubauen, ausreichend fließen, um die Kavität zu füllen, genügend Schmelzefestigkeit zur Vermeidung instabilen Verhaltens behalten und nach dem Abkühlen die erforderliche Schlagzähigkeit liefern. Farbkontrolle, Fließverhalten und Schlagfestigkeit sind daher miteinander verknüpft und keine getrennten Beschaffungsspezifikationen.
Eine Charge kann eine akzeptable Nennfarbe aufweisen, beim Formen jedoch Vergilbung verursachen. Eine andere kann in einem Standardtest gut fließen, aber bei einer dünnen Rippe, einem Fitting mit langem Fließweg oder einem Mehrkavitätenwerkzeug versagen. Eine hochschlagzähe Rezeptur kann Bruch widerstehen, jedoch die Zykluszeit verlängern oder den Oberflächenglanz verringern. Eine wirksame Materialauswahl beginnt damit, die Granulatspezifikation mit dem tatsächlichen Teil, Werkzeug, der Maschine und den Betriebsbedingungen zu verknüpfen.
Farbstabilität ist ein Verarbeitungsthema, nicht nur ein Thema der Farbanpassung
Farbabweichungen bei PVC-Teilen werden häufig auf die Pigmentdispersion zurückgeführt, doch die schwierigeren Fälle werden durch eine ungleichmäßige thermische Vorgeschichte verursacht. PVC ist empfindlich gegenüber übermäßiger Wärmeeinwirkung. Wenn Schmelzetemperatur, Verweilzeit, Totzonen im Zylinder oder Schererwärmung das nutzbare Fenster überschreiten, kann der Abbau beginnen. Frühe Anzeichen sind eine cremefarbene oder gebrochen weiße Verschiebung bei Naturmischungen, Vergilbung bei hellen Farben, ein Verlust der Brillanz bei farbigen Teilen, dunkle Streifen und in schweren Fällen schwarze Punkte oder ein verbrannter Geruch.
Die Farbvorgabe des Granulatlieferanten sollte zusammen mit der Wärmestabilität bewertet werden. Eine unter kontrollierten Laborbedingungen hergestellte Platte kann akzeptabel aussehen, während Produktionsteile eine Abweichung zeigen, weil der Formzyklus länger ist, die Schussgröße für den Zylinder zu klein ist oder das Werkzeug einen höheren Einspritzdruck erfordert. Deshalb kann eine Farbfreigabe, die nur auf losem Granulat oder einem einzelnen Formteilmuster beruht, irreführend sein.
Für Teile, die einen reproduzierbaren Farbton erfordern, wie Elektroinstallationszubehör, Rohrfittings, Verschlüsse, Möbelkomponenten und sichtbare Geräteteile, umfasst ein sinnvoller Freigabeprozess unter vereinbarten Bedingungen hergestellte Referenzplatten. Die Referenz sollte das Werkzeug bzw. die Plattengeometrie, den Verarbeitungstemperaturbereich, die Verweilzeit und die für die visuelle Beurteilung verwendete Beleuchtungsbedingung angeben. Instrumentelle Farbmessungen können helfen, Chargenschwankungen zu kontrollieren, visuelle Prüfungen bleiben jedoch wichtig, da Glanz, Oberflächenstruktur und Beleuchtung beeinflussen können, wie dieselbe gemessene Farbe wahrgenommen wird.
An der Maschine erfordert eine allmähliche Verschiebung in Richtung Gelb in der Regel eine sofortige Untersuchung. Eine Erhöhung der Zylindertemperaturen zur Behebung eines Füllproblems kann das Fließen vorübergehend verbessern und zugleich die Verfärbung beschleunigen. Die bessere Reaktion besteht darin festzustellen, ob die Einschränkung durch unzureichende Plastifizierung, eine zu niedrige tatsächliche Werkzeugtemperatur, einen kalten Anschnitt, schlechte Entlüftung, übermäßiges Mahlgut oder eine für die Teilegeometrie zu steife Rezeptur verursacht wird.
Dunkle Punkte sollten nicht automatisch als Pigmentfehler behandelt werden. Sie können durch abgebautes PVC entstehen, das sich in einer Düse, an der Schneckenspitze, im Bereich des Rückstromsperrventils, im Angusskanal oder an einer Zylinderecke festgesetzt hat. Nach einem längeren Stillstand sind Spül- und Wiederanfahrverfahren besonders wichtig. PVC sollte nicht ohne einen klaren Betriebsplan bei Verarbeitungstemperatur stehen gelassen werden, da eine längere Verweilzeit das Risiko von Abbau und korrosiven Zersetzungsprodukten erhöht.
Was „gutes Fließen“ bei einer PVC-Spritzgießanwendung bedeutet
Fließverhalten wird oft als einzelne Kennzahl angefragt, doch die praktische Frage lautet, ob die Mischung die vorgesehene Kavität innerhalb eines sicheren Temperatur- und Druckbereichs zuverlässig füllen kann. Die Antwort hängt von Teiledicke, Fließweglänge, Anschnittauslegung, Anzahl der Kavitäten, Ausgewogenheit der Werkzeugkühlung, Oberflächenbeschaffenheit und der Einspritzeinheit selbst ab.
Hart-PVC-Compounds werden in der Regel als formulierte Granulate geliefert, die PVC-Harz, Stabilisierungssysteme, Gleitmittel, Verarbeitungshilfsmittel, gegebenenfalls Füllstoffe, Pigmente und Schlagzähmodifikatoren enthalten. Diese Komponenten bestimmen, wie das Material unter Scherung geliert und fließt. Ein Compound mit höherem scheinbarem Fließvermögen kann dünne Wände oder lange Fließwege ermöglichen, aber auch empfindlicher gegenüber Gratbildung, Einfallverhalten, dem Erscheinungsbild von Bindenähten oder Maßschwankungen sein. Ein Compound mit geringerem Fließvermögen kann für dickwandige Fittings geeignet sein, aber bei detaillierten Teilen mit engen Anschnitten schwer zu verarbeiten werden.
Für das tägliche Formen ist ein stabiles Fließverhalten wertvoller als ein aggressiv hoher Fließwert. Stabiles Fließen bedeutet, dass eine moderate Anpassung der Zylindertemperatur oder Einspritzgeschwindigkeit keine unverhältnismäßige Änderung des Teilegewichts, der Gratbildung, des Kurzschlussrisikos oder der Farbe hervorruft. Diese Stabilität verschafft dem Verarbeiter ein nutzbares Betriebsfenster und verringert die Abhängigkeit von ständigen Maschinenkorrekturen.
Mehrere Symptome helfen dabei, materialbedingte Fließgrenzen von Maschinen- oder Werkzeugproblemen zu unterscheiden:
- Kurzschüsse an derselben Stelle können auf einen kalten Bereich des Werkzeugs, eingeschränkte Entlüftung, einen zu kleinen Anschnitt oder einen für die erforderliche Fließweglänge ungeeigneten Compound hinweisen.
- Schwankendes Teilegewicht deutet häufig eher auf eine schlechte Schusskontrolle, instabiles Restpolster, ungleichmäßige Zuführung oder Variationen im Schüttverhalten des Granulats als allein auf das Harzfließen hin.
- Nach Temperaturerhöhungen auftretender Grat deutet darauf hin, dass der Prozess zur Kompensation einer anderen Einschränkung überlastet wird. Schließkraft, Zustand der Trennlinie, Kavitätsdruck und Anschnittbalance sollten überprüft werden.
- Brandstellen nahe dem Ende der Füllung können durch eingeschlossene Luft und unzureichende Entlüftung entstehen. Eine Temperaturerhöhung kann den sichtbaren Fehler verschlimmern, statt ihn zu beheben.
- Hoher Einspritzdruck bei schlechter Oberflächenabbildung kann auf unzureichende Werkzeugtemperatur, unzureichende Gelierung, eingeschränkte Angusskanäle oder eine für die Anwendung zu hohe Füllstoffbeladung hinweisen.
Die Maschinenauswahl ist wichtig. Einspritzeinheiten, die im Verhältnis zum Schuss überdimensioniert sind, können eine übermäßige Verweilzeit verursachen. Zu kleine Einheiten müssen möglicherweise nahe ihren Grenzen betrieben werden, was die Scherung erhöht und die Prozessstabilität verringert. Schneckenauslegung, Kompressionsverhältnis, Zustand des Sperrrings und das Ansprechen der Temperaturzonen beeinflussen alle, wie PVC-Granulat plastifiziert wird. Beim Wechsel von Lieferanten oder Rezepturen sollten die ersten Versuche nicht bei der höchsten verfügbaren Temperatur beginnen. Ein kontrolliertes Temperaturprofil, moderater Gegendruck und dokumentierte Änderungen liefern nützlichere Informationen als ein schneller Versuch, eine vollständige Füllung zu erzwingen.
Die Schlagfestigkeit muss am Fertigteil bewertet werden
Schlagzähigkeit wird oft als Materialeigenschaft diskutiert, doch die Leistung des Formteils wird von mehr als der Granulatrezeptur beeinflusst. Kerben, scharfe Innenkanten, Bindenähte, Anschnittreste, Fließnähte um Bohrungen, Eigenspannungen und niedrige Einsatztemperaturen können die tatsächliche Zähigkeit verringern. Ein Compound, der in einem genormten Prüfkörper gute Werte erreicht, kann an einem anfälligen Merkmal eines fertigen Bauteils dennoch versagen.
Schlagzähmodifiziertes PVC-Granulat wird häufig eingesetzt, wenn Sprödigkeit nicht akzeptabel ist: bei Werkzeuggehäusen, Clips, Versorgungsgehäusen, Möbelkomponenten, durch Spritzgießen hergestellten Profilen, Schutzabdeckungen und Fittings, die Handhabungs- oder Montagebelastungen ausgesetzt sind. Das erforderliche Modifikationsniveau sollte die erwarteten Einsatzbedingungen widerspiegeln und nicht eine allgemeine Forderung nach „hoher Schlagzähigkeit“. Ein Teil, das in Innenräumen bei stabiler Temperatur installiert wird, hat ein anderes Risikoprofil als eines, das kalter Außenhandhabung, wiederholter Montagebeanspruchung oder Stößen während des Transports ausgesetzt ist.
Es gibt Zielkonflikte. Eine stärkere Schlagzähmodifizierung kann Härte, Steifigkeit, Wärmebeständigkeit, Glanz, Fließverhalten und Kosten beeinflussen. Ein hoher Füllstoffanteil kann Steifigkeits- oder Kostenziele unterstützen, jedoch die Schlagleistung verringern, wenn Rezeptur und Dispersion nicht geeignet sind. Die richtige Wahl ist selten der maximal verfügbare Schlagzähigkeitswert. Sie ist die Rezeptur, welche die Ausfallrisikoanforderung des Teils erfüllt und gleichzeitig im gewählten Werkzeug und Zyklus stabil bleibt.
Bei der Bewertung einer neuen Type können einfache, produktionsrelevante Prüfungen aussagekräftiger sein als ein Datenblattvergleich. Formen Sie Teile aus den kritischen Kavitätspositionen. Prüfen Sie Muster bei der niedrigsten erwarteten Einsatztemperatur, sofern die Anwendung dies erfordert. Beziehen Sie Bereiche mit Bindenähten und Abschnitte in der Nähe von Bohrungen oder Schnappmerkmalen ein. Vergleichen Sie nicht nur katastrophalen Bruch, sondern auch Weißbruch, Rissbildung und bleibende Verformung. Wenn ein Teil mit Schrauben, Einsätzen oder Presspassungen montiert wird, bewerten Sie diese Vorgänge nach der Konditionierung und nicht nur unmittelbar nach dem Formen.
Die Rezeptur muss zum Verarbeitungsweg passen
Nicht alle für Formteile vermarkteten PVC-Granulate sind austauschbar. Ein für die Extrusion entwickelter Compound bietet möglicherweise nicht das für das Spritzgießen erforderliche Gelierverhalten, Fließvermögen oder thermische Ansprechverhalten. Ebenso kann eine für opake Industrieteile geeignete Rezeptur die optischen Anforderungen eines glänzenden Verbraucherbauteils nicht erfüllen. Die gewünschte Anwendung sollte anhand von Geometrie und Verarbeitungsbedingungen kommuniziert werden, nicht nur als „PVC-Spritzgussqualität“.
Eine hilfreiche technische Beschreibung für einen Materialversuch umfasst Teilegewicht, Nenn- und Mindestwandstärke, längsten Fließweg, Anschnittart und Anschnittdicke, Anzahl der Kavitäten, angestrebte Zykluszeit, gewünschtes Oberflächenbild, Farbstandard, erwartete Einsatztemperatur, Schlagbeanspruchung und relevante regulatorische Einschränkungen. Diese Informationen helfen zu bestimmen, ob leichteres Fließen, verbesserte Wärmestabilität, höhere Schlagzähigkeit, geringere Glanzschwankungen oder eine reduzierte Belagsneigung Priorität haben sollte.
Die Katalogverwaltung in Lieferketten für chemische Mehrproduktangebote erfordert ebenfalls Disziplin. Die Nähe von Produkten in einem Katalog bedeutet nicht, dass sie verarbeitungstechnisch kompatibel oder für die Anwendung relevant sind. Beispielsweise ist Testosterone CAS#58-22-0 ein eigenständiges chemisches Produkt und spielt keine Rolle in PVC-Spritzgießrezepturen oder bei der Materialsubstitution. Eindeutige Produktidentifikation, Chargendokumentation und getrennte Lagerung sind grundlegende Schutzmaßnahmen gegen Empfangs- und Handhabungsfehler.
Wareneingangsprüfungen können vermeidbare Formprobleme verhindern
Auch eine gut ausgewählte Rezeptur kann Probleme verursachen, wenn die Handhabungsbedingungen uneinheitlich sind. Jede Lieferung von PVC-Granulat sollte anhand ihrer Chargendokumentation rückverfolgbar sein und mit der freigegebenen Type, Farbe, dem Verpackungszustand und der Menge abgeglichen werden. Säcke oder Großbehälter mit Anzeichen von Wassereinwirkung, Rissen, Kontamination oder unklarer Kennzeichnung sollten isoliert werden, bevor sie den Trichter erreichen.
PVC-Compounds weisen normalerweise nicht dieselbe Feuchtigkeitsempfindlichkeit wie einige hygroskopische technische Kunststoffe auf, doch eine saubere, trockene Lagerung bleibt wichtig. Oberflächenfeuchtigkeit und Kontamination können Schlieren, Oberflächenmarkierungen, instabile Zuführung oder optische Fehler begünstigen. Geöffnete Säcke sollten vor Staub, Materialvermischung und versehentlicher Mahlgutkontamination geschützt werden. Wenn eine Trocknung in Betracht gezogen wird, sollte sie den Empfehlungen des Compoundlieferanten folgen; unnötige oder übermäßige Erwärmung kann eigene Verarbeitungsrisiken verursachen.
Besondere Aufmerksamkeit verdient die Mahlgutrichtlinie. Sauberes, rückverfolgbares Angussmahlgut derselben Type und Farbe kann je nach Teil und Anwendung innerhalb eines kontrollierten Prozentsatzes verwendbar sein. Mahlgut erhöht jedoch die thermische Vorgeschichte des Materials. Bei sichtbaren, hochschlagzähen, regulierten oder maßkritischen Teilen können selbst geringe Zugaben die Farbkonsistenz, das Schlagverhalten, die Oberflächenqualität oder die Chargenrückverfolgbarkeit beeinträchtigen. Mahlgut mit gemischten Farben oder unbekannter Herkunft sollte nicht zur Lösung eines Kostenproblems bei einem kritischen Teil verwendet werden.
Verwenden Sie einen Versuchsplan, der Rezeptureffekte von Prozesseffekten trennt
Ein häufiger Fehler bei Materialwechseln besteht darin, mehrere Einstellungen gleichzeitig zu verändern. Wenn Zylindertemperaturen, Einspritzgeschwindigkeit, Nachdruck, Kühlzeit, Werkzeugtemperatur und Materialtype während desselben Versuchs geändert werden, lässt sich nicht mehr feststellen, warum sich das Ergebnis verbessert oder verschlechtert hat.
Ein zuverlässigerer Ansatz beginnt mit Maschinenbasisbedingungen, die sich bei einer vergleichbaren PVC-Type bewährt haben. Dokumentieren Sie Einstellungen für die Schmelzeaufbereitung, tatsächliche Zykluszeit, Restpolster, maximalen Einspritzdruck, Nachdruckprofil, Teilegewicht, optisches Erscheinungsbild und wichtige Maße. Bewerten Sie anschließend das neue PVC-Granulat mit einer begrenzten, geplanten Anpassungssequenz. Beobachten Sie das Verhalten des Prozessfensters, anstatt ein einzelnes optisch akzeptables Teil anzustreben.
Die nützlichsten Anzeichen für eine geeignete Type sind Wiederholbarkeit über einen normalen Produktionslauf, begrenzte Farbdrift nach dem Anfahren, stabiles Teilegewicht, akzeptabler Druckbedarf, saubere Entformung und gleichbleibende Schlagleistung in den kritischen Zonen des Teils. Eine Type, die zehn Zyklen lang ausgezeichnete Teile erzeugt, aber nach längerer Laufzeit beginnt, sich zu verfärben, Beläge zu bilden oder zu schwanken, ist noch keine validierte Lösung.
Für Produktionsteams liegt der praktische Wert gut abgestimmter PVC-Granulate in weniger Kompromissen. Das Material sollte nicht wiederholte Temperatursteigerungen zur Werkzeugfüllung, übermäßiges Nachdrücken zur Schwindungskontrolle oder eine breite Akzeptanz von Farbabweichungen zur Aufrechterhaltung des Ausstoßes erzwingen. Wenn Farbstabilität, Fließverhalten und Schlagfestigkeit gemeinsam bewertet werden, entsteht ein besser vorhersehbarer Prozess und ein Teil, das für seinen vorgesehenen Einsatz geeignet bleibt, statt lediglich am Ende der Spritzgießmaschine akzeptabel zu sein.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

