


PVC-SG5-Harz: Was sein K-Wert für Rohre, Profile und Formstücke bedeutet
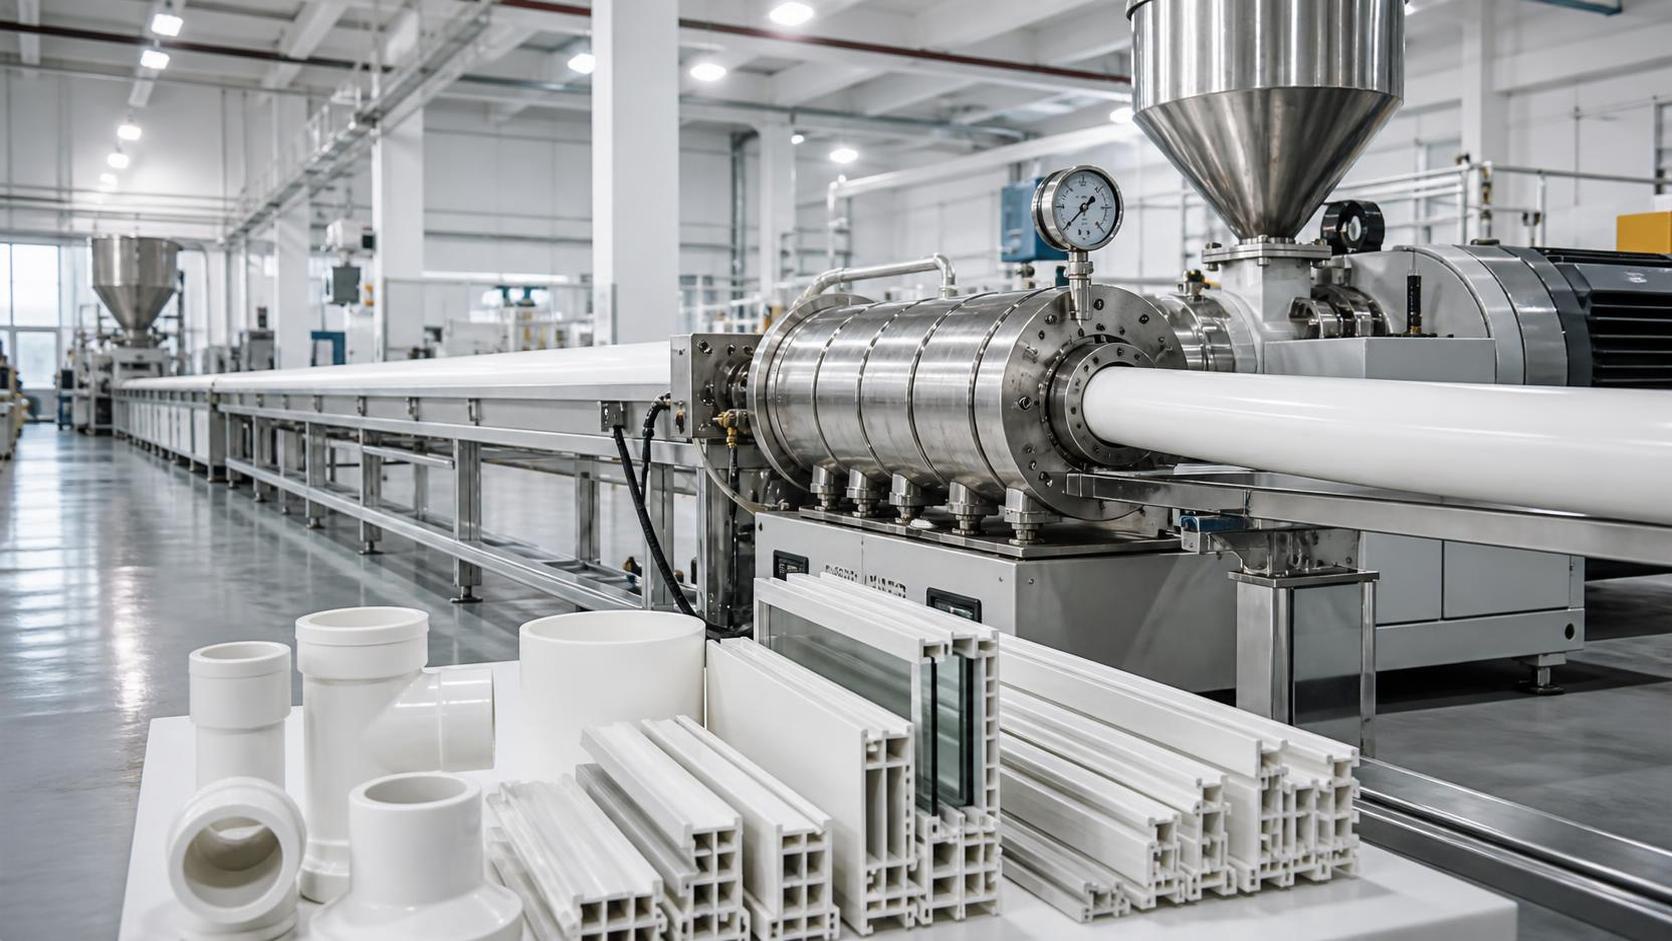
Eine Rohrextrusionslinie kann während des größten Teils einer Schicht stabil laufen und dann kleine, aber kostspielige Warnzeichen zeigen: Der Werkzeugdruck steigt allmählich an, die Oberfläche verliert ihre saubere Ausführung, die Rohrsteifigkeit wirkt uneinheitlich oder Formstücke aus derselben Mischung weisen eine ungleichmäßige Verschmelzung auf. In vielen Werken besteht die erste Reaktion darin, den Schmiermittelanteil, die Zylindertemperatur oder die Schneckendrehzahl zu ändern. Diese Anpassungen können vorübergehend helfen, beseitigen jedoch nicht immer die Ursache des Problems.
Ein häufiges Problem besteht darin, dass die Harzqualität als generisches PVC-Material statt als Material mit einem definierten Molekulargewichtsbereich und spezifischem Verarbeitungsverhalten behandelt wurde. Bei starren Rohren, Profilen und spritzgegossenen Formstücken ist der K-Wert einer der praktischen Indikatoren, die berücksichtigt werden sollten, bevor eine Rezeptur geändert wird. Wenn PVC-SG5-Harz richtig ausgewählt, verstanden und gehandhabt wird, bietet es einen praktikablen Ausgleich zwischen Verarbeitungsverhalten und den mechanischen Endeigenschaften. Wird es ohne Prüfung ersetzt, kann selbst eine vertraute Rezeptur schwer beherrschbar werden.
Die Produktionsfrage hinter „SG5“
Suspensions-PVC-Typen werden üblicherweise anhand von K-Wert-Kategorien gekennzeichnet. Der K-Wert steht in Zusammenhang mit dem Viskositätsverhalten von PVC in Lösung und wird als indirekter Indikator für das Molekulargewicht verwendet. Ein höherer K-Wert entspricht im Allgemeinen längeren Polymerketten und einem höheren Molekulargewicht. Diese Veränderung beeinflusst den Schmelzewiderstand, das Gelierverhalten, die mechanischen Eigenschaften und die während der Verarbeitung benötigte Energiemenge.
PVC SG5 wird allgemein als Suspensionsharz mit mittlerem K-Wert eingeordnet, das in Anwendungen aus Hart-PVC weit verbreitet ist. Es wird oft als geeignet für Rohre, Fenster- und Bauprofile, Installationsrohre, Platten und viele Formstückrezepturen angesehen. „Geeignet“ bedeutet jedoch nicht, dass sich jede SG5-Charge, jede Mischungsformulierung und jede Verarbeitungseinrichtung identisch verhält. Harzeigenschaften, Additivpaket, Feuchtigkeitszustand, Anlagendesign und das vorgesehene Produkt wirken zusammen.
Für tägliche Materialentscheidungen lautet die hilfreiche Frage nicht einfach, ob auf einem Sack SG5 steht. Die bessere Frage lautet: Entsprechen das Molekulargewichtsniveau und der physikalische Zustand des Harzes dem vom Produkt geforderten Gleichgewicht aus Steifigkeit, Verschmelzungsfenster, Ausstoßleistung und Oberflächenqualität?
Warum der K-Wert an der Linie sichtbar wird
Bei Hart-PVC bedeutet Verarbeitung nicht einfach Schmelzen im üblichen thermoplastischen Sinn. PVC-Partikel müssen erhitzt, gemischt, verdichtet und zu einer homogenen Schmelze verschmolzen werden, wobei thermische Schädigungen zu vermeiden sind. Das Molekulargewicht beeinflusst, wie das Harz auf diesen Prozess reagiert.
Ein Harz mit relativ höherem Molekulargewicht kann einen stärkeren Schmelzewiderstand bieten und bestimmte mechanische Anforderungen unterstützen. Gleichzeitig kann es mehr Scherung, Wärmeeintrag oder Kontrolle der Verweilzeit erfordern, um den gewünschten Verschmelzungszustand zu erreichen. Wenn die Anlage oder die Rezeptur nicht genügend wirksame Verarbeitungsenergie bereitstellt, kann die Mischung unvollständige Verschmelzung, Rauheit, ein schwaches Erscheinungsbild oder schlechtes Verhalten an Schweißnähten bei Formteilen zeigen.
Am anderen Ende kann ein Harz mit niedrigerem Molekulargewicht leichter zu verarbeiten sein, jedoch die Schmelzefestigkeit verändern und Eigenschaften beeinträchtigen, die bei drucktragenden oder lasttragenden Anwendungen wichtig sind. Das praktische Ziel besteht nicht darin, den höchsten oder niedrigsten K-Wert anzustreben. Es besteht darin, innerhalb des Qualitätsbereichs zu arbeiten, den das Produktdesign und das Prozessfenster unterstützen können.
Deshalb kann eine Änderung der Harzquelle bemerkbar werden, selbst wenn die nominale Kennzeichnung ähnlich bleibt. Eine andere Partikelstruktur, Schüttdichte, ein anderer Gehalt an flüchtigen Bestandteilen oder eine andere K-Wert-Verteilung von Charge zu Charge können Materialfluss und Zeitpunkt der Verschmelzung verändern. Reagiert das Linienteam nur mit einer Temperaturerhöhung, kann das Ergebnis irreführend sein: Die Oberfläche kann sich kurzzeitig verbessern, während die thermische Stabilität weniger tolerant wird.
Ein bekannter Weg der Fehlersuche: Der Druck steigt, während sich die Rohroberfläche verschlechtert
Eine der verwirrenderen Produktionssituationen tritt auf, wenn der Extrusionsdruck allmählich steigt, der Ausstoß weniger konstant wird und die Rohroberfläche stumpf oder leicht ungleichmäßig wird. Dies kann nach einem Wechsel der Rohstofflieferung, nach einer Rezepturanpassung oder ohne offensichtliches Ereignis auftreten. Es liegt nahe, sofort das Werkzeug verantwortlich zu machen, insbesondere wenn dieses bereits lange in Betrieb ist.
Trennen Sie vor dem Zerlegen der Anlage die möglichen Ursachen. Eine strukturierte Überprüfung spart in der Regel Zeit, da mehrere unterschiedliche Probleme ähnliche Symptome verursachen können.
Beginnen Sie mit der Materialidentität
Bestätigen Sie die Harzqualität, Chargenkennzeichnung, den Lagerstatus und die Wareneingangsunterlagen. Verlassen Sie sich nicht nur auf informelle Beschreibungen wie „gleiches PVC“ oder „Standard-Rohrharz“. Prüfen Sie die technischen Informationen des Lieferanten hinsichtlich K-Wert-Bereich, scheinbarer Schüttdichte, Gehalt an flüchtigen Bestandteilen, Partikeleigenschaften und angegebenen Verarbeitungshinweisen. Bei PVC SG5 helfen diese Angaben zu erklären, ob sich das Harz voraussichtlich wie das Material bei früheren Produktionsläufen verhalten wird.
Wenn Rückstellmuster verfügbar sind, vergleichen Sie die aktuelle Charge mit einer zuvor stabilen Charge unter denselben Prüfmethoden. Ziel ist nicht, eine Charge anhand eines einzelnen Werts als gut oder schlecht zu bewerten. Ziel ist es, wesentliche Unterschiede zu erkennen, die das Trockenmischen, die Plastifizierung oder das Extrusionsverhalten beeinflussen könnten.
Betrachten Sie anschließend den Zustand der Trockenmischung
Probleme bei der Verarbeitung von Hart-PVC beginnen häufig, bevor das Material den Extruder erreicht. Schlechte Additivverteilung, unvollständige Aufnahme von Verarbeitungshilfsmitteln oder Schmiermitteln, übermäßige Mischtemperatur und uneinheitliche Kühlung können das Verschmelzungsverhalten verändern. Ein Harz mit anderer Schüttdichte kann den Mischer anders füllen und die Verteilung der Additive im Pulver verändern.
Prüfen Sie, ob die Austragsbedingungen des Heißmischers und die Kühlbedingungen des Kaltmischers mit der etablierten Rezepturpraxis übereinstimmen. Untersuchen Sie das Pulverfließverhalten, statt anzunehmen, dass eine frei fließende Mischung automatisch gut vorbereitet ist. Übermäßige Agglomerate, ungewöhnliche Staubentwicklung oder eine dauerhaft erhöhte Pulvert emperatur können frühe Anzeichen dafür sein, dass die Mischung überprüft werden sollte, bevor Extrusionseinstellungen geändert werden.
Vergleichen Sie Verschmelzungsindikatoren, nicht nur das Enderscheinungsbild
Das Erscheinungsbild ist wichtig, aber ein später Indikator. Verwenden Sie, soweit verfügbar, die üblichen internen Methoden zur Überwachung des Verschmelzungs- und Wärmeverhaltens. Dazu können das Drehmomentverhalten beim Mischen, laborbasierte Prüfungen zur Verschmelzung, die Beurteilung der Gelierung oder der Vergleich von Extruderlast- und Schmelzedrucktrends gehören. Die genaue Prüfmethode hängt von der jeweiligen Anlage ab, das Prinzip bleibt jedoch gleich: Es ist festzustellen, ob die Mischung unterverschmolzen, übermäßig geschert oder lediglich auf ein anderes rheologisches Gleichgewicht reagiert.
Wenn der Druck steigt, während die Schmelzequalität uneinheitlich erscheint, vermeiden Sie es, mehrere größere Änderungen gleichzeitig vorzunehmen. Die gleichzeitige Anpassung von Schneckendrehzahl, allen Zylinderzonen, Werkzeugtemperatur und Schmiermitteldosierung verhindert die Ermittlung der tatsächlichen Ursache. Nehmen Sie eine kontrollierte Änderung vor, dokumentieren Sie die Reaktion und vergleichen Sie sie mit einer definierten Referenz.
Abstimmung von SG5-Harz auf Rohre, Profile und Formstücke
Dieselbe Harzqualität kann für unterschiedliche Anwendungen eingesetzt werden, doch das zulässige Prozessfenster kann erheblich variieren.
Für die Rohrextrusion wird PVC SG5 häufig gewählt, weil sein Molekulargewichtsniveau starre Anwendungen unterstützen kann, ohne die Verarbeitung in korrekt konfigurierten Anlagen unnötig zu erschweren. Das Endergebnis hängt weiterhin stark von der Auswahl des Stabilisators, der Menge an Verarbeitungshilfsmitteln, der Schlagzähmodifizierung bei Bedarf, der Füllstoffbehandlung, dem Schmiermittelgleichgewicht und dem Werkzeugdesign ab. Das Harz ist die Grundlage, nicht die vollständige Rezeptur.
Die Profilextrusion kann empfindlicher auf kleine Veränderungen reagieren, da die Schmelze eine detaillierte Werkzeuggeometrie füllen und ihre Form während der Kalibrierung beibehalten muss. Eine Mischung, die in einem Rundrohrwerkzeug akzeptabel läuft, liefert möglicherweise nicht dieselbe Oberflächenqualität oder Maßkontrolle in einem Mehrkavitäten-Profilwerkzeug. Deshalb sollte die Harzleistung im tatsächlichen Produktformat qualifiziert werden, statt sich nur auf eine allgemeine Qualitätsbeschreibung zu stützen.
Bei Formstücken, insbesondere bei komplexen Formteilen, verlagert sich der Schwerpunkt häufig auf Fließkonstanz und Verschmelzungsqualität in Bereichen, in denen Schmelzefronten zusammentreffen. Ein Material, das sich scheinbar leicht füllen lässt, ist nicht automatisch die bevorzugte Wahl, wenn es schwach wirkende Schweißbereiche oder instabiles Schwindungsverhalten erzeugt. Verarbeitungstemperatur und Verweilzeit erfordern besondere Aufmerksamkeit, da PVC bei übermäßiger thermischer Belastung abbauen kann.
Verwenden Sie Temperatur nicht als erste Lösung für jede Unregelmäßigkeit
Eine Erhöhung der Zylinder- oder Werkzeugtemperaturen ist eine häufige Reaktion, wenn die Verschmelzung unvollständig erscheint. Manchmal ist diese Anpassung angemessen, sie sollte jedoch auf Nachweisen und nicht auf Vermutungen beruhen. PVC verfügt über ein begrenztes thermisches Verarbeitungsfenster, und zusätzliche Wärme kann ein separates Risiko mit sich bringen: Verfärbungen, Geruch, Belagbildung, Verlust der Oberflächenqualität oder fortschreitenden Abbau.
Eine zuverlässigere Reihenfolge besteht darin, Materialzustand, Konsistenz der Trockenmischung, Beschickungsstabilität, Schneckenzustand und die tatsächliche Temperaturregelung zu überprüfen, bevor Sollwerte geändert werden. Prüfen Sie, ob die angezeigte Temperatur dem tatsächlichen Zonenstatus entspricht, insbesondere wenn Sensoren, Heizelemente oder Kühlsysteme abweichen könnten. Untersuchen Sie, ob Siebpakete, Adapter oder Werkzeugkanäle Ablagerungen angesammelt haben, die den Druck unabhängig vom Harzverhalten erhöhen.
Auch Änderungen an Schmiermitteln erfordern Zurückhaltung. Innen- und Außenschmierung beeinflussen den Zeitpunkt der Verschmelzung und die Metallablösung auf unterschiedliche Weise. Mehr Schmiermittel zur Senkung eines hohen Drehmoments kann die Verschmelzung verringern; weniger Schmiermittel zur Erzwingung der Verschmelzung kann Anhaften oder thermische Belastung erhöhen. Die richtige Richtung hängt vom beobachteten Verhalten und von der bestehenden Rezeptur ab, nicht von einer allgemeinen Regel.
Wareneingangs- und Lagerdetails zur Vermeidung vermeidbarer Schwankungen
Selbst ein korrekt ausgewähltes Harz kann schwieriger zu verarbeiten werden, wenn Wareneingangs- und Lagerpraktiken unzureichend sind. Schützen Sie Säcke oder Schüttgut vor Kontamination, übermäßiger Feuchtigkeitseinwirkung und Verwechslungen mit anderen Qualitäten. Trennen Sie Harzchargen klar, bis sie im Rahmen des üblichen betrieblichen Kontrollprozesses zur Verwendung freigegeben werden. Wenn angebrochene Säcke wieder eingelagert werden, kennzeichnen Sie sie sorgfältig, statt alle weißen Pulvermaterialien als austauschbar zu behandeln.
Für Betriebe, die mehrere chemische Materialien gleichzeitig beschaffen, ist die Trennung auch über die PVC-Handhabung hinaus wichtig. Nicht verwandte Materialien sollten klar gekennzeichnet bleiben und entsprechend ihren eigenen Handhabungsanforderungen gelagert werden. Beispielsweise sollte bei der Beschaffung von Hilfschemikalien wieKaliumiodid CAS#7681-11-0 dieses nicht in PVC-Materialbereiche eingebracht oder mit Harzbeständen zusammengeführt werden, nur weil es in derselben Beschaffungslieferung eingetroffen ist. Die Beschaffung aus einer Hand kann die Bestellung vereinfachen, ersetzt jedoch nicht die Materialkennzeichnung und Lagerdisziplin.
Bevor eine neue Harzcharge in die reguläre Produktion gelangt, ist ein kurzer kontrollierter Versuch in der Regel sinnvoller als eine sofortige vollständige Umstellung. Verarbeiten Sie ausreichend Material, um Beschickungsverhalten, Drehmoment- oder Lastverlauf, Druckstabilität, Oberflächenzustand und Maßverhalten zu beobachten. Halten Sie während des Vergleichs den Rest der Rezeptur und die Betriebsbedingungen so stabil wie möglich. Dadurch wird der Versuch aussagekräftig statt nur anekdotisch.
Wann ein nominell ähnliches Harz nicht als direkter Ersatz behandelt werden sollte
Es ist sinnvoll, Produkte innerhalb derselben Suspensions-PVC-Familie zu vergleichen, doch ein direkter Austausch sollte sorgfältig angegangen werden, wenn die Anwendung strenge mechanische, optische oder maßliche Anforderungen stellt. Unterschiede im K-Wert-Bereich können nur ein Teil der Gesamtsituation sein. Die Partikelporosität beeinflusst die Additivaufnahme, die Schüttdichte kann Beschickung und Mischen beeinflussen, und das Verhalten hinsichtlich thermischer Stabilität kann das nutzbare Prozessfenster bestimmen.
Eine Änderung kann durch Anpassung der Rezeptur beherrschbar sein, doch das bedeutet nicht, dass eine Anpassung immer notwendig oder wünschenswert ist. Wenn eine Produktionslinie bereits nahe an einer engen Verschmelzungs- oder thermischen Grenze arbeitet, kann ein Harz, das erhebliche Prozessänderungen erfordert, mehr Risiko als Nutzen schaffen. In dieser Situation ist es oft die bessere Entscheidung, ein Material mit nachgewiesener Konsistenz beizubehalten oder vor der Festlegung auf eine Änderung einen formellen Qualifizierungsversuch durchzuführen.
Ein praktischer Weg zur nächsten Entscheidung
Wenn Rohre, Profile oder Formstücke unerwartete Schwankungen aufweisen, beginnen Sie mit Nachweisen statt mit einer Temperaturerhöhung. Bestätigen Sie die Harzidentität und relevante technische Daten. Vergleichen Sie die aktuelle Charge, wo möglich, mit einer stabilen Referenz. Überprüfen Sie die Vorbereitung der Trockenmischung und die Materiallagerung. Beobachten Sie Druck, Drehmoment, Ausstoßleistung, Oberflächenzustand und Maßverhalten als einen zusammenhängenden Prozess und nicht als isolierte Messwerte.
PVC SG5 bleibt für viele Hart-PVC-Anwendungen eine nützliche Qualität, da es in einem praxisgerechten Molekulargewichtsbereich für gängige Extrusions- und Formgebungsprozesse liegt. Sein K-Wert sollte als Verarbeitungshinweis und Hinweis auf die Produktleistung betrachtet werden, nicht als eine Zahl, die nur bei der Beschaffung berücksichtigt wird. Sobald dieser Unterschied verstanden ist, lassen sich Materialänderungen leichter bewerten, die Fehlersuche wird systematischer, und unnötige Rezepturänderungen führen mit geringerer Wahrscheinlichkeit zu einem zweiten Problem, während das erste gelöst werden soll.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

