


Polypropylen-Kunststoffgranulat: Wie die Materialauswahl die Produktionskosten beeinflusst
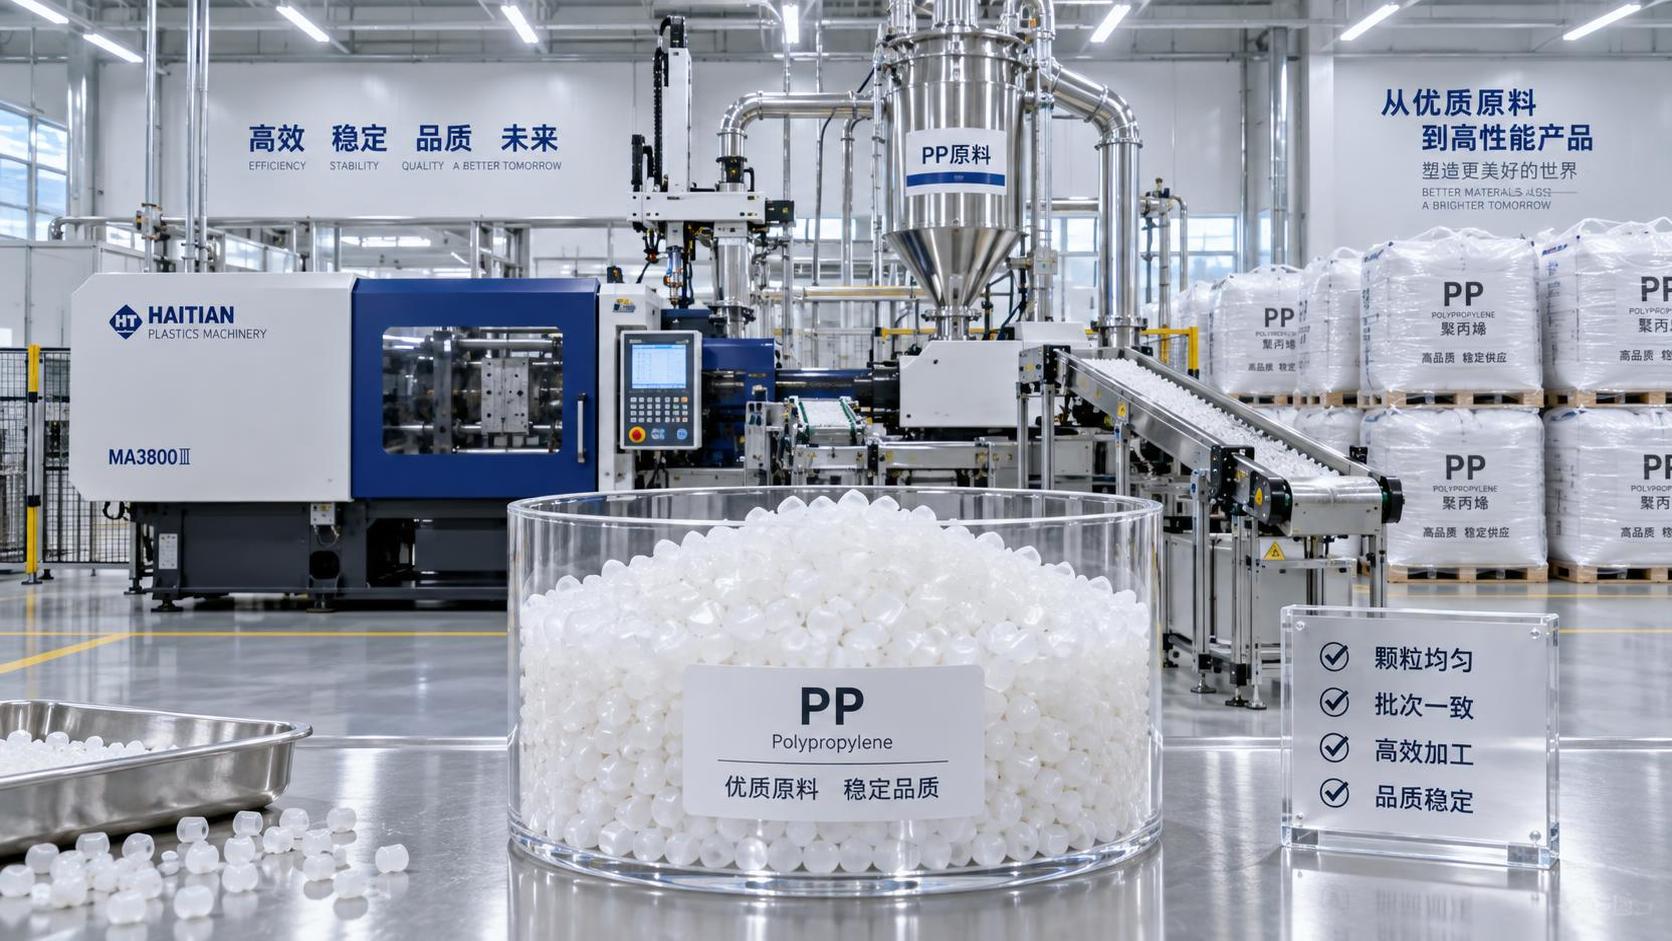
Die Auswahl von Polypropylen-Kunststoffgranulat allein anhand des Einkaufspreises kann die scheinbaren Materialkosten senken und zugleich die Kosten für Spritzgießen, Extrusion, Ausschussteile, Kundenreklamationen oder Produktionsunterbrechungen erhöhen. Für die betriebswirtschaftliche Bewertung empfiehlt sich eine gezieltere Ausgangsfrage: Welche Type erzielt auf den Anlagen, auf denen sie tatsächlich verarbeitet wird, die geforderte Bauteilleistung bei den niedrigsten stabilen Verarbeitungskosten?
Die Antwort hängt von mehr ab als davon, ob ein Lieferant das Material als Homopolymer, Random-Copolymer oder Impact-Copolymer bezeichnet. Schmelzflussverhalten, Steifigkeit, Schlagzähigkeit, Kontaminationskontrolle, Additivpaket, Chargenkonstanz und Dokumentation können die Produktionskosten beeinflussen. Eine kostengünstigere Type kann geeignet sein, wenn die Spezifikationen großzügig sind und die Produktion stabil läuft. Sie wird teuer, wenn sie zu unvollständigen Füllungen, Verzug, langen Kühlzeiten, mangelhafter Oberflächenoptik, übermäßigem Mahlguteinsatz oder einem Qualitätsproblem führt, das den Kunden erreicht.
Die Materialkosten sind nur ein Teil der Typenentscheidung
Die Harzrechnung ist sichtbar und leicht zu vergleichen. Weniger sichtbare Kosten sind während eines Produktionslaufs oft wichtiger: Kilogramm pro akzeptiertem Teil, Maschinenzeit pro Zyklus, Eingriffe durch Bedienpersonal, Energie für Trocknung oder Verarbeitung, Ausschussentsorgung, Nacharbeit und die Kosten für Sicherheitsbestände bei schwankender Versorgung. Einkaufsteams sollten Polypropylen-Kunststoffgranulat daher als Einsatzstoff für die Verarbeitung bewerten und nicht nur als Handelsware.
Bei einem Spritzgussteil können schon geringe Unterschiede bei Dichte, Schwindungsverhalten oder Fließfähigkeit das Teilegewicht und die Maßhaltigkeit verändern. Bei einer Extrusionslinie kann die Schwankung des Schmelzflusses Druck, Durchsatz, Dickenkontrolle und die nachgelagerte Handhabung beeinflussen. Eine Type, die pro Tonne etwas mehr kostet, kann die Kosten pro akzeptierter Einheit dennoch senken, wenn sie kürzere Zyklen, geringere Ausschussquoten oder eine dünnere Wandstärke ermöglicht, ohne die geforderte Leistung zu beeinträchtigen.
Umgekehrt ist eine Premium-Type nicht automatisch die wirtschaftlichste Wahl. Für hohe Schlagzähigkeit, Tieftemperaturzähigkeit, optische Klarheit, Eignung für den Lebensmittelkontakt, erhöhte UV-Beständigkeit oder ungewöhnlich enge Eigenschaftstoleranzen zu bezahlen, ist wenig sinnvoll, wenn das Endprodukt diese Merkmale nicht benötigt. Ziel ist nicht, die höchste Spezifikation zu kaufen, sondern eine Type, deren Leistungsbereich zur Anwendung passt und genügend Verarbeitungsreserve bietet, um normale Produktionsschwankungen auszugleichen.
Beginnen Sie mit dem Fehlerbild, das die Type verhindern muss
Die Typenauswahl wird klarer, wenn das Einkaufsgespräch mit dem Produktfehler beginnt, der die höchsten Kosten verursachen würde. Ein steifer Haushaltsartikel kann durch Verzug oder einen Riss am Scharnier ausfallen. Bei einer Verpackungskomponente können mangelhafte Optik, ungleichmäßige Wandstärke, Geruch oder die Nichteinhaltung von Vorschriften zum Problem werden. Für ein Automobil- oder Industrieteil kann es erforderlich sein, die Schlagzähigkeit innerhalb eines festgelegten Temperaturbereichs zu erhalten. Bei gewebten oder Vliesstoffanwendungen können Verstreckbarkeit, Fadenbrüche oder Steifigkeit entscheidend sein.
Aus diesen Risiken ergeben sich unterschiedliche Materialprioritäten:
- Für steifigkeitsbestimmte Teile: Ein Homopolymer kann ein ausgewogenes Verhältnis von Steifigkeit und Wärmebeständigkeit bieten. Sprödigkeit und Anforderungen an die Schlagzähigkeit müssen jedoch geprüft und dürfen nicht vorausgesetzt werden.
- Für transparente oder flexible Verpackungen: Random-Copolymer-Typen können bei geeigneten Anwendungen für bessere Klarheit und niedrigere Siegel- oder Verarbeitungstemperaturen sorgen. Ein möglicher Zielkonflikt bei der Steifigkeit ist dabei zu berücksichtigen.
- Für schlagbeanspruchte Spritzgussteile: Impact-Copolymer-Typen können das Rissrisiko verringern, insbesondere wenn die Teile bei der Handhabung oder bei niedrigeren Temperaturen beansprucht werden. Fließfähigkeit und Oberflächeneigenschaften müssen jedoch zum Werkzeug und zu den Anforderungen an die Oberflächenbeschaffenheit passen.
- Für die Verarbeitung mit hohem Durchsatz: Schmelzflussrate und deren Chargenkonstanz können ebenso wichtig sein wie die nominelle Typenfamilie, da ein stabiler Fluss eine vorhersehbare Formfüllung, Druckverhältnisse und Zykluseinstellungen unterstützt.
Diese Kategorien eignen sich für die Vorauswahl, ersetzen aber keine endgültige Spezifikation. Zwei Typen derselben Kategorie können sich aufgrund ihrer Molekülstruktur, Additivrezeptur, ihres Aschegehalts, Gehalts an flüchtigen Bestandteilen, der Granulatqualität oder der Produktionskontrolle unterschiedlich verhalten. Ein Datenblatt sollte die Vorauswahl eingrenzen, aber die Validierung auf der vorgesehenen Anlage nicht ersetzen.
Die Schmelzflussrate beeinflusst Ausstoß, Ausschuss und Betriebsspielraum
Die Schmelzflussrate wird häufig als erste Eigenschaft geprüft, da sie das Verarbeitungsverhalten stark beeinflusst. Material mit höherer Fließfähigkeit füllt im Allgemeinen dünne Bereiche und komplexe Formen leichter, während Material mit geringerer Fließfähigkeit Anwendungen mit höherer Schmelzfestigkeit oder bestimmten mechanischen Eigenschaften unterstützen kann. Eine nominelle Schmelzflussrate ist jedoch keine allgemeingültige Kaufempfehlung für hohe oder niedrige Werte.
Beim Spritzgießen kann eine Type mit unzureichender Fließfähigkeit für das Werkzeug einen höheren Druck, eine erhöhte Schmelzetemperatur oder eine längere Füllzeit erfordern. Die unmittelbaren Folgen können unvollständige Füllungen, optische Mängel, innere Spannungen, höherer Energieverbrauch oder ein engeres Prozessfenster sein. Bei der Extrusion kann ein ungeeigneter Fließfähigkeitswert die Liniengeschwindigkeit begrenzen oder die Schmelze instabil machen. In beiden Fällen wird eine Materialentscheidung zum Produktivitätsproblem.
Auch der Kauf der Type mit der höchsten Fließfähigkeit kann Kosten verursachen. Eine für die Anwendung zu hohe Fließfähigkeit kann das Teil schwächen, die Gratbildung begünstigen, das Schwindungsverhalten verändern oder zu einer Oberfläche führen, die den Kundenerwartungen nicht entspricht. In manchen Fällen gleichen Verarbeiter dies durch Anpassungen an Werkzeug oder Maschine aus und verringern dadurch den erwarteten Vorteil der besseren Fließfähigkeit. Entscheidend ist daher, ob die Type eine effiziente Verarbeitung ermöglicht und zugleich das für das Fertigprodukt erforderliche Eigenschaftsprofil beibehält.
Wichtiger als ein einzelner Nennwert ist die zulässige Schwankungsbreite. Ein Verarbeiter kann eine angestrebte Schmelzflussrate effizient verarbeiten, aber an Prozessstabilität verlieren, wenn die eingehenden Chargen deutlich von diesem Zielwert abweichen. Neben dem Nennwert sollten die Lieferantenspezifikation, das Format des Analysezertifikats und die bisherige Chargenkonstanz geprüft werden. Der Einkauf sollte außerdem klären, welche Maßnahmen möglich sind, wenn eine Lieferung zwar innerhalb der weit gefassten Lieferantenspezifikation liegt, aber außerhalb des praktischen Verarbeitungsfensters des Werks.
Mechanische Eigenschaften müssen in die Bauteilkosten übersetzt werden
Zugfestigkeit, Biegemodul, Schlagzähigkeit, Bruchdehnung und Wärmebeständigkeit werden häufig als isolierte Datenblattwerte verglichen. Das ist nur dann sinnvoll, wenn die Bewertenden jede Eigenschaft mit einer Produktanforderung verknüpfen. Ein höherer Biegemodul kann eine dünnere Wandkonstruktion ermöglichen, die Stapelbarkeit verbessern oder Verformungen während des Transports verringern. Bei einer Geometrie mit Spannungskonzentratoren kann er jedoch auch die Sprödigkeit erhöhen. Eine höhere Schlagzähigkeit kann Brüche im Einsatz verhindern, rechtfertigt aber möglicherweise keinen Preisaufschlag für ein dickwandiges, geschütztes Teil, das nur geringen mechanischen Belastungen ausgesetzt ist.
Die kostengünstigste Rezeptur ist häufig diejenige, die eine Überdimensionierung der Spezifikation vermeidet. Käufer sollten die funktionalen Mindestanforderungen an das Fertigteil festlegen und dabei auch die Einsatzumgebung berücksichtigen. Einsatz im Innen- oder Außenbereich, wiederholte Biegung, Kontakt mit Chemikalien, Handhabung bei Kälte und langfristige Belastung beeinflussen den Wert einer angegebenen Eigenschaft.
Außerdem ist zwischen den Eigenschaften des Harzes und der Leistung des Bauteils zu unterscheiden. Anschnittlage, Wandstärke, Bindenähte, Faser- oder Mineralfüllstoffe, Pigmente, Recyclinganteil, Werkzeugtemperatur, Abkühlgeschwindigkeit und Montagebelastungen können das Ergebnis beeinflussen. Eine Harztype kann einen angestrebten Prüfwert erreichen, während das Spritzgussteil die jeweiligen Einsatzbedingungen nicht erfüllt. Die Kostenbewertung sollte daher einen repräsentativen Bauteilversuch oder eine klar definierte Prozessqualifizierung umfassen, insbesondere beim Ersatz einer etablierten Type.
Qualitätskonstanz ist ein Faktor der Kostenkontrolle
Eine Type kann technisch geeignet und dennoch kommerziell riskant sein, wenn die Qualität von Lieferung zu Lieferung schwankt. Änderungen bei der Granulatgrößenverteilung, bei Feinanteilen, Farbe, Feuchtigkeit, Verunreinigungen, Geruch, Gehalt an flüchtigen Bestandteilen oder Additivverteilung können die Produktion unterbrechen, selbst wenn die grundlegenden mechanischen Eigenschaften akzeptabel erscheinen. Die Kosten beschränken sich selten auf das betroffene Material. Ein Linienstillstand kann Arbeitspläne, Lieferverpflichtungen, die Auslastung von Werkzeugen und nachgelagerte Verpackungsprozesse beeinträchtigen.
Bei der Beschaffungsbewertung sollte daher geprüft werden, ob der Lieferant eine klare und reproduzierbare Produktspezifikation einhalten kann. Sinnvolle Kontrollen sind eine rückverfolgbare Chargenkennzeichnung, jeder Charge zugeordnete Analysezertifikate, gegebenenfalls Rückstellmuster, festgelegte Verfahren für nichtkonformes Material und vereinbarte Anforderungen zur Änderungsmitteilung. Das Einkaufsteam sollte wissen, ob ein Werk, ein Katalysatorsystem, ein Additivpaket, eine Quelle für recycelten Rohstoff oder die Verpackungsmethode ohne vorherige Mitteilung geändert werden kann.
Auch die Verpackung verdient Aufmerksamkeit, denn eine schlechte Handhabung kann den Wert eines gut hergestellten Harzes zunichtemachen. Beschädigte Säcke, unzureichender Palettenschutz, unklare Chargenkennzeichnungen, vermischte Chargen und eine mangelhafte Lagerrotation erhöhen das Risiko von Verunreinigungen oder Rückverfolgbarkeitslücken. Bei Produktionsstätten mit pneumatischer Förderung oder automatischer Beschickung können Granulatreinheit und Kontrolle von Feinanteilen die Filter, den Reinigungsaufwand und die Stabilität der Beschickung messbar beeinflussen.
Rezyklat verändert die Bewertungsmethode
Recyceltes Polypropylen kann die Materialkosten senken oder das Recyclinganteilsziel eines Produkts unterstützen. Es sollte jedoch nicht allein deshalb als direkter Ersatz betrachtet werden, weil das Harz als PP bezeichnet wird. Post-Consumer- und Post-Industrial-Ströme können sich hinsichtlich der bisherigen Polymerverarbeitung, verbleibender Additive, Geruch, Farbstabilität, Kontaminationsrisiko und Eigenschaftsschwankungen unterscheiden. Die Wirtschaftlichkeit hängt von der Toleranz der Anwendung und den Kontrollen des Recyclingstroms ab.
Bei unkritischen Produkten mit großzügigen Maß- und Optiktoleranzen kann eine kontrollierte Rezyklatmischung wirtschaftlich interessant sein. Bei dünnwandigen Verpackungen, sichtbaren Teilen, geruchsempfindlichen Produkten, Lebensmittelkontaktanwendungen oder Bauteilen mit anspruchsvollen mechanischen Anforderungen sind unter Umständen eine strengere Qualifizierung, eine Mischung mit Neuware oder eine andere Beschaffungsstrategie erforderlich. Verglichen werden sollte die gesamte nutzbare Ausbringung, nicht nur der Preis pro Kilogramm.
In einem praxisnahen Versuch sollten nach Einführung der geplanten Mischung Ausschussquote, Teilegewichtskonstanz, Optik, Zykluszeit, gegebenenfalls Geruch und mechanische Leistung gemessen werden. Außerdem ist zu prüfen, ob sich die Entstehung und Wiederverwendung von Mahlgut verändert. Eine kostengünstigere Rezyklatrezeptur, die den Ausschuss erhöht, kann zu einem sich verstärkenden Materialverlust führen, da sowohl der Neuware- als auch der Rezyklatanteil des Ausschussteils betroffen ist.
Bewerten Sie die Lieferantenbeziehung im Hinblick auf Änderungslenkung und Lieferrisiken
Die Materialqualifizierung erfolgt oft einmalig, während sich das Lieferrisiko später entwickelt. Bei einer fundierten kaufmännischen Prüfung werden Lieferzeit, Transportweg, Mindestbestellmenge, Losgröße, Verpackungsoptionen, Lagerstrategie und die Fähigkeit des Lieferanten berücksichtigt, die gleiche Type über die erwartete Produktlebensdauer hinweg bereitzustellen. Für die Bewertung ist eine alternative Bezugsquelle nur dann nützlich, wenn sie technisch qualifiziert wurde oder ohne längere Unterbrechung qualifiziert werden kann.
Dokumentationsanforderungen sollten auf den Zielmarkt und die Anwendung abgestimmt sein. Je nach Einsatzfall benötigen Käufer möglicherweise Erklärungen zu Lebensmittelkontakt, beschränkten Stoffen, Schwermetallen, Geruch, Migration oder anderen kundenspezifischen Anforderungen. Diese sollten vor einer kommerziellen Zusage angefordert werden, wobei die genaue Type, der Herstellungsstandort und die vorgesehene Anwendung anzugeben sind. Eine allgemeine Erklärung für eine Produktfamilie reicht für ein Kundenaudit oder einen regulierten Endgebrauch möglicherweise nicht aus.
Eine breit angelegte Chemikalienbeschaffung kann für Unternehmen, die mehrere Kategorien einkaufen, effizient sein. Die Qualifizierung sollte jedoch produktspezifisch bleiben. Dass ein Lieferant Spezialmaterialien wie Polyvinylpyrrolidon CAS#9003-39-8 anbietet, kann eine gebündelte Beschaffung für andere Geschäftsbereiche unterstützen. Daraus lässt sich jedoch nicht ableiten, dass seine Polypropylen-Type für eine Spritzgieß- oder Extrusionsanwendung geeignet ist. Jedes Material benötigt eine eigene technische Dokumentation, Anwendungsprüfung und Wareneingangskontrolle.
Ein praktischer Beschaffungsablauf
Erstellen Sie vor der Angebotsanfrage ein knappes Typenprofil mit Angaben zum Teil oder Produkt, Verfahren, Jahresvolumen, Zielwerten für Eigenschaften, optischen Anforderungen, zugelassenen Farbmitteln oder Füllstoffen, Richtlinien zum Recyclinganteil, regulatorischen Anforderungen und bekannten Verarbeitungsgrenzen. Führen Sie die aktuelle Type und den Anlass der Bewertung auf, sofern vorhanden: Kostensenkung, Diversifizierung der Versorgung, Designänderung, Kapazitätserweiterung oder Qualitätsproblem. So vermeiden Sie Angebote für ein technisch ähnliches, aber kaufmännisch ungeeignetes Harz.
Vergleichen Sie die Kandidaten anschließend in drei Schritten. Prüfen Sie erstens die Unterlagen auf Typenfamilie, Schmelzflussbereich, mechanisches Eigenschaftsprofil, Konformitätsinformationen, Verpackung und Lieferbedingungen. Führen Sie zweitens kontrollierte Produktionsversuche mit vereinbarten Prozesseinstellungen durch und dokumentieren Sie Ausstoß, Zykluszeit, Ausschussursachen, Teilegewicht, Maße, Optik und relevante Funktionstests. Berechnen Sie drittens die Lieferkosten pro akzeptierter Einheit, statt nur die Harzpreise zu vergleichen.
Die endgültige Freigabe sollte einen praktikablen Betriebsbereich und nicht nur ein benanntes Produkt festlegen. Dazu gehören zulässige Materialeigenschaftsgrenzen, Prozesseinstellungen, Abnahmekriterien für Teile, Dokumentationsanforderungen und Eskalationsverfahren bei Abweichungen. Diese Vorgehensweise beschleunigt spätere Lieferantenvergleiche und verringert das Risiko, dass eine Einkaufsänderung zum Produktionsproblem wird.
Bei Polypropylen-Kunststoffgranulat ist die Type mit dem niedrigsten Preis oft nur dann die richtige Wahl, wenn ihr Verarbeitungsverhalten, ihre Leistungsreserve und ihre Versorgungskonstanz bereits nachgewiesen sind. Sind diese Faktoren ungewiss, können entgangener Durchsatz oder Ausschuss die Einsparung beim Einkauf zunichtemachen. Die beste Beschaffungsentscheidung ist diejenige, die die gesamten Fertigungskosten planbar macht.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

