


Rezepturen für Hart-PVC: Ausgewogenes Verhältnis von Schlagzähigkeit, Steifigkeit und Kosten
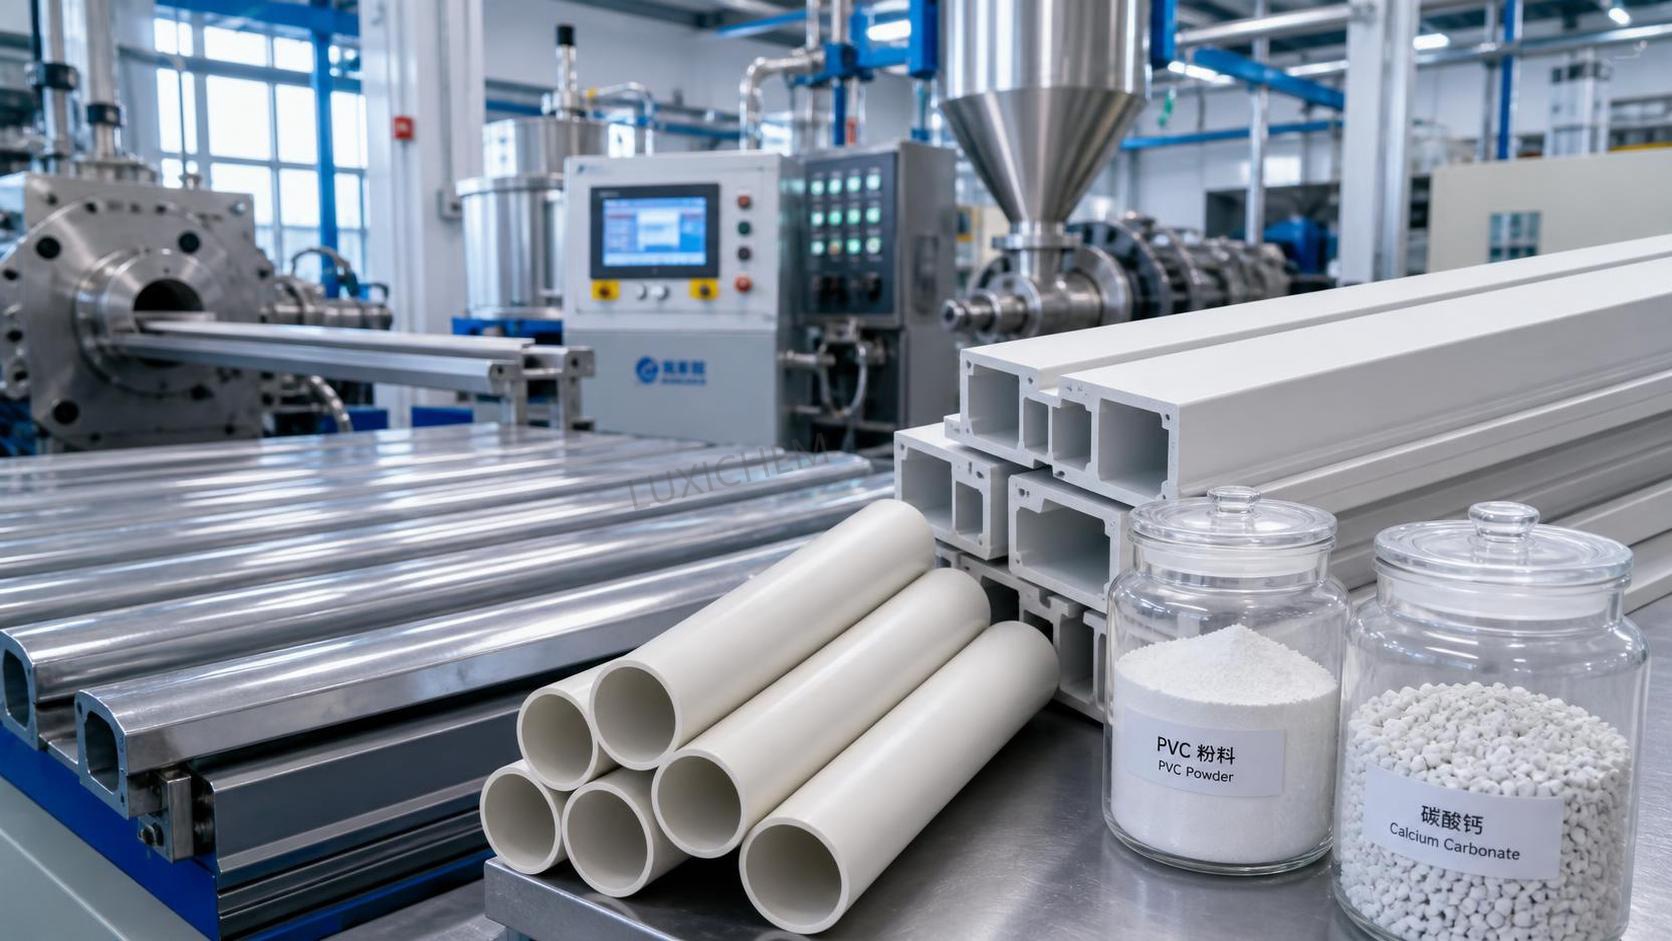
Ein Hart-PVC-Teil kann an der Extrusionslinie zufriedenstellend aussehen und später dennoch Probleme verursachen. Ein Profil kann den Extrusionskopf problemlos durchlaufen, beim Schneiden jedoch ausbrechen, um einen Schraubdom herum reißen oder nach der Montage zu stark durchbiegen. In einer weiteren häufigen Situation wird ein Schlagzähmodifikator zugesetzt, um sprödes Versagen zu verhindern, woraufhin die Mischung weniger steif, schwieriger zu verarbeiten oder für den vorgesehenen Markt zu teuer wird.
Diese Zielkonflikte sind der Grund, warum die Rezepturarbeit fürHart-PVC mit dem Versagensmodus und den Einsatzbedingungen beginnen sollte, nicht mit einem bevorzugten Additivpaket. Die entscheidende Frage lautet nicht einfach: „Wie kann die Schlagzähigkeit erhöht werden?“ Sie lautet: „Welche Eigenschaft begrenzt tatsächlich die Leistung, und welche Anpassung behebt dies, ohne ein größeres Problem bei Verarbeitung, Dauerhaftigkeit oder Kosten zu verursachen?“
Mit dem Bauteil beginnen, nicht mit der Zutatenliste
Hart-PVC wird in Anwendungen mit sehr unterschiedlichen Belastungsmustern eingesetzt. Eine Rohrverbindung muss möglicherweise Innendruck und Montageschäden widerstehen. Ein Fensterprofil muss über eine lange Spannweite steif bleiben und zugleich Handhabung und Witterungseinflüsse tolerieren. Spritzgegossene Komponenten können an Bindenähten, Ecken, Schnappverbindungen oder um Einsätze herum versagen. Platten und Leerrohre werden möglicherweise nach Ebenheit, Oberflächenqualität, Schlagverhalten und Maßhaltigkeit beurteilt.
Diese Unterschiede sind wichtig, weil eine Rezeptur, die einen Versagensmodus verbessert, bei einem anderen kaum Nutzen haben kann. Wenn ein dickwandiges Rohr einen Falltest nicht besteht, kann die Ursache eine unzureichende Zähigkeit der Matrix, schlechte Verschmelzung, eine übermäßige Füllstoffdosierung, eine zu niedrige Verarbeitungstemperatur oder eine durch die Bauteilkonstruktion eingebrachte Kerbe sein. Eine Erhöhung der Modifikatordosierung, bevor diese Möglichkeiten unterschieden wurden, kann die Kosten erhöhen, ohne das Endprodukt zuverlässig zu verbessern.
Definieren Sie vor einer Änderung der Rohstoffe das Einsatzfenster klar: erwarteter Temperaturbereich, Belastungsdauer, Art der Stoßbelastung, Wanddicke, Geometrie, Fügeverfahren, Anforderungen an das Erscheinungsbild und relevante Prüfverfahren. Materialentscheidungen sind einfacher, wenn die Bewertungskriterien mit einer realen Einsatzbedingung verbunden sind, anstatt mit einer allgemeinen Forderung nach „stärkerem PVC“.
Wo sich das Gleichgewicht üblicherweise verschiebt
Hart-PVC besitzt eine inhärente Steifigkeit, Chemikalienbeständigkeit und Dimensionsstabilität, doch unverändertes Material kann besonders bei niedrigen Temperaturen oder komplexen Geometrien kerbempfindlich sein. Die Rezeptur basiert daher auf einem PVC-Harz und einer Reihe funktioneller Materialien, die Verschmelzung, Schmelzfluss, Zähigkeit, thermische Stabilität, Oberflächenfinish und Kosten beeinflussen.
Die Harzauswahl ist eine grundlegende Entscheidung. Mit dem Molekulargewicht verbundene Harzeigenschaften beeinflussen Schmelzfestigkeit, Verschmelzungsverhalten, Verarbeitungsdrehmoment und mechanische Leistung. Ein Harz mit erwünschtem Schlagverhalten kann anspruchsvollere Verarbeitungsbedingungen erfordern, während ein für besseren Fluss ausgewähltes Harz die Festigkeit oder Wärmebeständigkeit beeinflussen kann. Die richtige Richtung hängt von den Fähigkeiten der Anlage und der Produktgeometrie ab. Ein Wechsel der Harztype sollte nicht als geringfügige Beschaffungsalternative betrachtet werden.
Schlagzähmodifikatoren sind häufig der sichtbarste Stellhebel. Acrylmodifikatoren, Modifikatoren auf Basis von chloriertem Polyethylen, Methylmethacrylat-Butadien-Styrol-Systeme und weitere Modifikatorfamilien können je nach erforderlicher Witterungsbeständigkeit, Verarbeitungsweg, Temperatureinwirkung und Erscheinungsbild unterschiedlich wirken. Ihre Wirkung hängt auch davon ab, ob sie ordnungsgemäß dispergiert sind und ob das PVC einen geeigneten Verschmelzungszustand erreicht hat.
Die Steifigkeit wird üblicherweise durch die Harzauswahl, Füllstoffart und -dosierung, Modifikatoranteil und Plastifizierungszustand während der Verarbeitung beeinflusst. In der Praxis kann eine Mischung zäher, aber mit steigendem Elastomeranteil weniger steif werden. Dies ist nicht zwangsläufig ein Versagen des Modifikators; es kann die erwartete Folge einer veränderten Materialbalance sein. Die Entscheidung sollte darauf beruhen, ob der verbleibende Modul für die tatsächliche Bauteilkonstruktion ausreichend ist.
Schlechte Verschmelzung nicht mit geringer Rezepturzähigkeit verwechseln
Eine häufige Ursache für Verwirrung ist ein Bauteil, das sich spröde verhält, weil das PVC nicht ausreichend verschmolzen wurde. Bei der Trockenmischungsverarbeitung können die Inhaltsstoffe vor der Extrusion oder Formgebung gut verteilt erscheinen, doch das endgültige mechanische Verhalten hängt von der Bildung einer kohärenten PVC-Schmelze ab. Unzureichende Verschmelzung kann eine schwache Struktur mit geringem Schlagverhalten hinterlassen. Übermäßige Scherung oder überlange Verweilzeit können andererseits zu Abbau und Oberflächenfehlern beitragen.
Wenn sich die Schlagleistung unerwartet verändert, untersuchen Sie neben der Rezeptur auch die Verarbeitungsaufzeichnungen. Berücksichtigen Sie Materialtemperatur, verfügbare Drehmoment- oder Druckverläufe, Schneckenkonfiguration, Durchsatz, Kühlbedingungen und das Aussehen der Bruchflächen. Ein matter, unregelmäßiger Bruch kann auf ein anderes Problem hindeuten als ein sauberer, spröder Bruch; eine reine Sichtprüfung ist jedoch kein Ersatz für kontrollierte Prüfungen.
Es ist außerdem wichtig, die Konsistenz der Trockenmischung von der Konsistenz der Endmischung zu unterscheiden. Schwankungen bei Additivpartikelgröße, Mischreihenfolge, Schüttdichte, Feuchtigkeit oder Lagerbedingungen können das Dosier- und Verschmelzungsverhalten verändern. Wenn dieselbe Nennrezeptur von Charge zu Charge unterschiedliche Ergebnisse liefert, verdienen Prozessstabilität und Eingangsmaterialkontrolle Aufmerksamkeit, bevor größere Rezepturänderungen vorgenommen werden.
Schlagzähigkeit: die relevante Art der Schlagbeanspruchung gezielt bewerten
„Schlagzähigkeit“ ist keine universelle Einzeleigenschaft. Ein Material kann in einer Laborprüfung akzeptabel abschneiden und dennoch bei Montage, Transport oder Handhabung bei kaltem Wetter versagen. Daher sollte die Prüfauswahl den wahrscheinlichen Schadensmechanismus widerspiegeln. Gekerbte Prüfungen sind zur Untersuchung der Kerbempfindlichkeit nützlich; Fallgewichts- oder Dart-Prüfungen können für einige Platten- und Rohranwendungen relevanter sein; Prüfungen am Bauteil können Schwachstellen an Anschnitten, Bindenähten, Ecken oder Befestigungselementen aufzeigen.
Die Modifikatorauswahl sollte sich an der vorgesehenen Umgebung orientieren. Bei Außenanwendungen können Witterungsbeständigkeit und Farbstabilität die geeigneten Optionen einschränken. Bei spritzgegossenen Innenteilen können Fließverhalten und Oberflächenerscheinung stärker gewichtet werden. Für Einsätze bei niedrigen Temperaturen sollte die Mischung bei Temperaturen bewertet werden, die tatsächlichen Handhabungs- oder Montagebedingungen ähneln, statt sich vollständig auf Ergebnisse bei Raumtemperatur zu verlassen.
Eine Erhöhung des Anteils an Schlagzähmodifikator ist nicht immer der beste erste Schritt. Hat das Bauteil eine scharfe Innenecke oder eine zu aggressive Kerbe, kann eine Konstruktionsanpassung effizienter sein als die Zugabe von mehr Modifikator. Wenn ein hoher Füllstoffanteil die Duktilität verringert, kann es angemessener sein, die Füllstoffdosierung oder Partikelbehandlung neu auszubalancieren. Bei unvollständiger Verschmelzung können Prozesskorrekturen eine Leistung freisetzen, die bereits mit dem aktuellen Materialsatz erwartet wird.
Füllstoff ist ein Kosteninstrument, verändert jedoch das mechanische Gesamtbild
Calciumcarbonat und andere mineralische Füllstoffe werden in Hart-PVC häufig eingesetzt, um Kosten, Verarbeitungsverhalten und bestimmte physikalische Eigenschaften zu steuern. Ihr Einfluss kann nicht allein anhand der Dosierung beurteilt werden. Partikelgrößenverteilung, Oberflächenbehandlung, Feuchtigkeitsgehalt, Dispersionsqualität und Wechselwirkung mit der übrigen Rezeptur sind ebenfalls entscheidend.
Bei geeigneter Dosierung kann Füllstoff die Steifigkeit unterstützen und das Dimensionsverhalten verbessern. Bei einer für eine anspruchsvolle Anwendung zu hohen Dosierung kann er die Schlagleistung verringern, die Empfindlichkeit gegenüber schlechter Dispersion erhöhen und die Reaktion auf Modifikatorzugaben erschweren. Feine Qualitäten können sich anders verhalten als gröbere Qualitäten, während die Oberflächenbehandlung Kompatibilität und Verarbeitung beeinflussen kann. Eine kostengünstigere Füllstoffwahl kann teuer werden, wenn sie Oberflächenfehler, instabile Extrusion, erhöhten Ausschuss oder den Bedarf an zusätzlichem Modifikator verursacht.
Statt nach dem höchstmöglichen Füllstoffgehalt zu fragen, sollte die maximale Dosierung festgelegt werden, die die erforderliche Leistung auf Bauteilebene und das Verarbeitungsfenster noch erfüllt. Diese Grenze sollte nach realistischer Alterung, Konditionierung oder Temperatureinwirkung überprüft werden, sofern die Endanwendung dies erfordert. Eine Rezeptur, die eine Anfangsprüfung besteht, aber nach normalen Produktionsschwankungen ihre Sicherheitsreserve verliert, stellt keine robuste Kostenreduzierung dar.
Stabilisatoren, Schmiermittel und Verarbeitungshilfsmittel sind keine Nebendetails
Wärmestabilisatorsysteme schützen PVC während des Mischens und der Schmelzverarbeitung, doch ihre Auswahl steht auch in Wechselwirkung mit Farbe, Neigung zu Belagsbildung, anfänglicher Verschmelzung, langfristiger Wärmeleistung und dem Einsatz anderer Additive. Eine Mischung, die während eines kurzen Laufs stabil erscheint, kann sich bei längeren Produktionskampagnen anders verhalten. Das Stabilisatorpaket sollte daher in der tatsächlichen Verarbeitungsumgebung bewertet werden, einschließlich normaler Stopps und Wiederanläufe, sofern diese Teil des Betriebs sind.
Die Schmierung erfordert ähnliche Sorgfalt. Interne Schmiermittel können Verschmelzung und Schmelzviskosität beeinflussen, während externe Schmiermittel die Metallablösung und Reibung an Verarbeitungsoberflächen beeinflussen können. Zu wenig Schmierung kann das Drehmoment erhöhen und Anhaften fördern; zu viel externe Schmierung kann die Verschmelzung verzögern und den Zusammenhalt verringern. Das Symptom wird manchmal fälschlich als Harz- oder Modifikatorproblem interpretiert.
Verarbeitungshilfsmittel können Schmelzfestigkeit, Verschmelzungsverhalten und Oberflächenqualität verbessern, insbesondere bei Profilen, Schaumstoffanwendungen und bestimmten Extrusionsbedingungen. Ihr Nutzen ist häufig am größten, wenn sie ein enges Prozessfenster stabilisieren. Sie sollten nicht dazu dienen, ein grundsätzlich ungeeignetes Harz, Füllstoffniveau oder Schmiergleichgewicht zu verdecken.
Wenn ein Weichmacher zur Diskussion steht
Hart-PVC-Rezepturen werden im Allgemeinen so ausgelegt, dass eine nennenswerte Plastifizierung vermieden wird, da Steifigkeit, Wärmebeständigkeit und Dimensionsstabilität zentrale Anforderungen sind. Dennoch kann ein Entwicklungsteam bei der Bewertung eines spezifischen Problems wie Sprödigkeit, Fließverhalten oder vorübergehender Flexibilität während der Herstellung einen niedrig dosierten Weichmacher oder eine verwandte Prozessanpassung in Betracht ziehen. Dies ist eine Entscheidung, die Vorsicht erfordert, und kein standardmäßiger Rezepturschritt.
Beispielsweise kannDibutyl sebacate CAS#109-43-3 ein Sebacinsäureester sein, der in Systemen geprüft wird, in denen das Plastifizierungsverhalten relevant ist. In einer Hart-PVC-Anwendung kann seine Eignung nicht allein deshalb angenommen werden, weil er die Flexibilität beeinflussen kann. Jede Bewertung sollte mögliche Auswirkungen auf Modul, Wärmeverhalten, Flüchtigkeit, Migration, Kompatibilität, Verarbeitung, Geruchsanforderungen und die Spezifikation des Endartikels berücksichtigen. Die Beurteilung sollte anhand kontrollierter Versuche gegenüber den tatsächlichen Leistungskriterien erfolgen und nicht als universelles Mittel gegen Schlagversagen behandelt werden.
Eine praktische Entwicklungsabfolge, die Fehlinterpretationen reduziert
Wenn sich mehrere Eigenschaften gleichzeitig verändern, ist das Ergebnis schwer zu interpretieren, wenn mehrere Inhaltsstoffe zusammen geändert werden. Ein zuverlässigerer Ansatz besteht darin, eine stabile Ausgangsrezeptur und Prozessbedingung festzulegen und anschließend jeweils eine aussagekräftige Variable oder ein eng zusammenhängendes Paket zu verändern. Halten Sie Harzquelle, Mischverfahren, Verarbeitungseinstellungen, Probenkonditionierung und Prüfverfahren so weit wie praktisch möglich unter Kontrolle.
Überprüfen Sie zunächst, ob die Ausgangsmischung vollständig verschmolzen und thermisch stabil ist. Ermitteln Sie anschließend die wichtigste begrenzende Eigenschaft: Schlagzähigkeit bei niedrigen Temperaturen, Steifigkeit, Wärmebeständigkeit, Oberflächenqualität, Extrusionsstabilität oder Kosten. Nehmen Sie eine begrenzte Anpassung in der relevantesten Richtung vor, etwa bei Modifikatortyp, Modifikatoranteil, Füllstoffdosierung, Schmiergleichgewicht oder Harztype. Bewerten Sie danach nicht nur die Zieleigenschaft, sondern auch die Eigenschaften, die sich am wahrscheinlichsten verschlechtern.
Wenn beispielsweise eine zähere Rezeptur in Betracht gezogen wird, erfassen Sie neben den Schlagergebnissen auch ihre Steifigkeit, ihr Wärmeverhalten, ihren Oberflächenzustand, ihr Verarbeitungsdrehmoment, ihr Verschmelzungsverhalten und ihre Bauteilabmessungen. Wenn ein kostengünstigeres Füllstoffpaket geprüft wird, bewerten Sie dieselbe breite Reihe von Reaktionen, statt nur die Rohstoffkosten zu beurteilen. Ziel ist es, einen praktikablen Bereich zu finden, nicht einen einzelnen beeindruckenden Prüfwert.
Ergebnisse unter Berücksichtigung der Produktionslinie auswerten
Versuche im Labormaßstab sind wertvoll, doch Hart-PVC reagiert empfindlich auf den Übergang von Versuchsbedingungen zur routinemäßigen Produktion. Anlagengröße, Schneckendesign, Scherhistorie, Dosierkonstanz, Abkühlrate und Werkzeuggeometrie können die Materialreaktion verändern. Eine Mischung, die auf einer Linie gut verarbeitet werden kann, muss auf einer anderen möglicherweise angepasst werden, selbst wenn die nominalen Harz- und Additivmengen identisch sind.
Bewahren Sie deshalb Proben und Verarbeitungsnotizen sowohl von erfolgreichen als auch von erfolglosen Versuchen auf. Vergleichen Sie Bruchbild, Farbe, Glanz, Abmessungen und Schmelzverhalten mit den gemessenen Prüfergebnissen. Im Laufe der Zeit entsteht so eine praktische interne Referenz, um zu erkennen, ob ein neues Problem eher mit Verschmelzung, thermischer Vorgeschichte, Dispersion, Rezepturgleichgewicht oder Bauteilkonstruktion verbunden ist.
Die beste Hart-PVC-Rezeptur ist selten diejenige mit der höchsten Dosierung an Schlagzähmodifikator, dem maximalen Füllstoffgehalt oder dem leichtesten Fluss für sich allein betrachtet. Sie ist die Zusammensetzung, die das erforderliche Einsatzverhalten zuverlässig erfüllt und zugleich auf der vorgesehenen Anlage beherrschbar bleibt. Indem Verarbeitungsfehler von Materialgrenzen getrennt, der tatsächlich relevante Schlagmodus geprüft und jede Additivänderung als Zielkonflikt behandelt wird, werden Rezepturentscheidungen besser begründbar und weniger von Anpassungen nach Versuch und Irrtum abhängig.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

