


Hochskalierung chemischer Katalysatoren: Zu prüfende Grenzen des Wärme- und Stofftransports
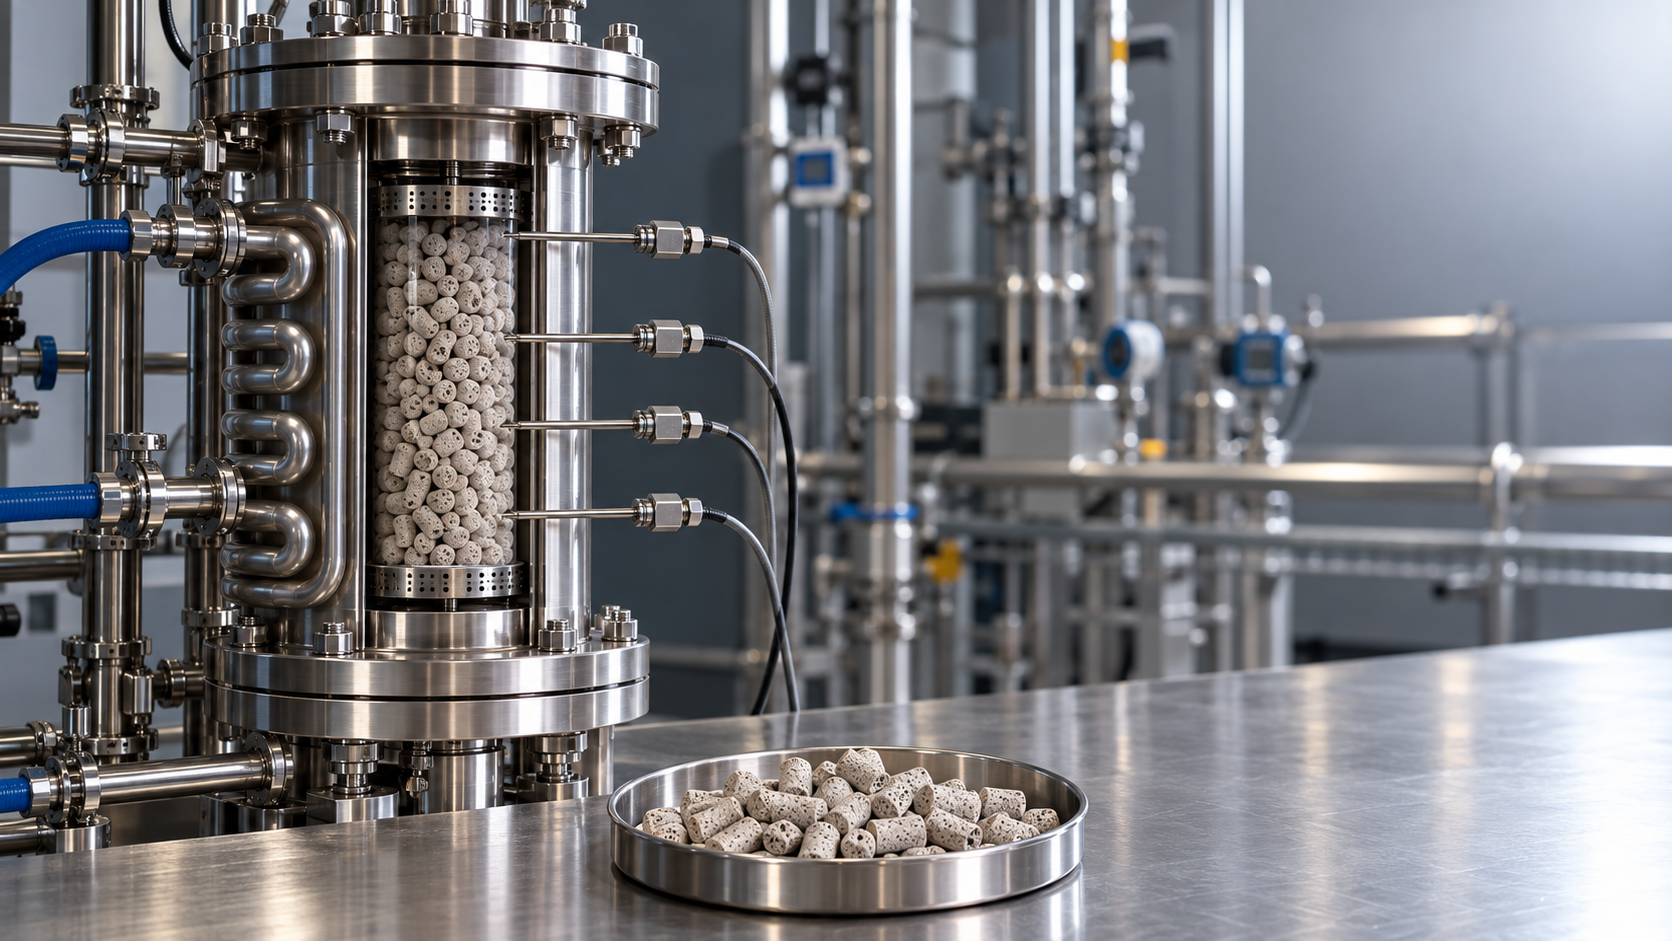
Die Skalierung chemischer Katalysatoren erfordert den Nachweis, dass Reaktionsgeschwindigkeiten, Selektivität und Temperaturprofile auch bei kommerziellen Partikelgrößen und Reaktordimensionen akzeptabel bleiben. Eine im Labor erzielte Umsetzung allein kann dies nicht belegen. In einem kleinen Reaktor wird Wärme häufig effizient abgeführt, fein verteilter Katalysator eingesetzt und eine Durchmischung erreicht, die sich mit Produktionsanlagen nicht reproduzieren lässt. Bevor die Anlagenspezifikationen festgelegt werden, müssen intrinsische Kinetik, Partikeltransport, Fluiddurchmischung und Wärmeabfuhr im Reaktor belastbar voneinander getrennt werden.
Der sinnvollste Ausgangspunkt ist ein Geschwindigkeitsmodell, das durch Transportprüfungen unter repräsentativen Bedingungen gestützt wird. Dieses Modell muss anschließend anhand der vorgeschlagenen Reaktorgeometrie geprüft werden, einschließlich plausibler Betriebsstörungen. Eine akzeptable mittlere Austrittstemperatur schließt einen schädlichen Hotspot im Katalysatorpellet oder nahe dem Einlass eines Festbetts nicht aus.
Ermitteln, was die im Labor gemessene Reaktionsgeschwindigkeit tatsächlich aussagt
Eine beobachtete Reaktionsgeschwindigkeit umfasst sowohl die chemische Kinetik als auch die Zufuhr der Reaktanten und den Abtransport von Produkten und Wärme. Verbraucht ein Katalysator den Reaktanten schneller, als dieser durch Diffusion nachgeliefert wird, führt eine höhere intrinsische Aktivität kaum zu einem zusätzlichen Durchsatz. Umgekehrt kann ein exothermes Partikel, das heißer ist als die gemessene Fluidtemperatur, ungewöhnlich aktiv erscheinen und dadurch zu einer Überschätzung der kinetischen Geschwindigkeitskonstante führen.
Bei Laborvergleichen sollten die Transportbedingungen variiert und die relevanten chemischen Bedingungen konstant gehalten werden. Erhöhen Sie in einer gerührten Suspension die Rührintensität, bis die gemessene Reaktionsgeschwindigkeit bei weiterer Erhöhung unverändert bleibt; stellen Sie dabei sicher, dass Temperatur und Gasverfügbarkeit kontrolliert bleiben. In einem Festbett muss bei einer Änderung der Leerrohrgeschwindigkeit die Verweilzeit und der Umsatz berücksichtigt werden. Andernfalls kann eine Umsatzänderung fälschlich als Hinweis auf einen Filmwiderstand interpretiert werden.
Vergleiche verschiedener Partikelgrößen sind besonders aussagekräftig. Eine höhere Reaktionsgeschwindigkeit je Katalysatormasse nach Verkleinerung der Partikel deutet auf einen Widerstand durch interne Diffusion hin, sofern das Zerkleinern nicht die Zugänglichkeit aktiver Zentren, die Zusammensetzung oder die Katalysatorstruktur verändert hat. Auch Abrieb und Änderungen der Benetzung können das Ergebnis beeinflussen. Verwenden Sie gemessene Partikelgrößenverteilungen und verlassen Sie sich nicht allein auf eine nominelle Siebklassierung.
Erheben Sie kinetische Daten über den erwarteten Konzentrations- und Temperaturbereich und berücksichtigen Sie dabei relevante Produktinhibierung. Messungen bei geringem Umsatz erleichtern die Interpretation, da sich Konzentration und Temperatur im Testreaktor weniger stark ändern. Eine ausschließlich mit frischem Einsatzstoff angepasste Kinetik kann jedoch den nachgeschalteten Bereich schlecht beschreiben, wenn sich Produkte, Wasser oder Inhibitoren anreichern.
Transportbegrenzungen unterscheiden, bevor das Design geändert wird
Diese Mechanismen treten häufig gemeinsam auf. Eine Erhöhung der Fluidgeschwindigkeit kann sowohl den Stoff- als auch den Wärmeübergang verbessern, während eine Verkleinerung der Partikel die Porendiffusion, den Druckverlust und die Partikeltemperatur beeinflusst. Eine einzelne erfolgreiche Anpassung identifiziert nicht den maßgeblichen Mechanismus. Für die Interpretation sind gemessene Temperaturen, Stoffbilanzen und ein konsistentes Reaktormodell erforderlich.
Partikelleistung in eine kommerzielle Katalysatorbeladung übertragen
Der Thiele-Modul vergleicht die charakteristische Reaktionsgeschwindigkeit mit der internen Diffusion. Für eine Reaktion erster Ordnung in einem isothermen kugelförmigen Partikel lautet eine gängige Definitionφ = Rp√(kv/Deff), wobei Rp der Partikelradius, kv eine auf einer kompatiblen Katalysatorvolumenbasis ausgedrückte Geschwindigkeitskonstante und Deff die effektive Diffusivität ist. Größere Partikel, schnellere Reaktionen und eine geringere Diffusivität erhöhen die Wahrscheinlichkeit interner Konzentrationsgradienten.
Reale Katalysatoren erfordern eine genauere Betrachtung, als dieser Ausdruck bietet. Extrudate weisen unterschiedliche Geometrien auf, die Mehrkomponentendiffusion kann eine Rolle spielen, und flüssigkeitsgefüllte Poren verhalten sich anders als gasgefüllte. Die effektive Diffusivität muss das tatsächliche Porennetzwerk und die Betriebszusammensetzung abbilden. Ein von einem nicht verwandten Katalysator abgeleiteter Wert oder eine Messung an trockenem Material kann zu einer irreführenden Scale-up-Prognose führen.
Das Weisz–Prater-Kriterium ermöglicht eine überschlägige Prüfung anhand der beobachteten Reaktionsgeschwindigkeit, der Partikeldimensionen, der effektiven Diffusivität und der Reaktantenkonzentration an der Partikeloberfläche. Zur Prüfung des äußeren Stoffübergangs wird häufig ein Kriterium vom Mears-Typ verwendet, das die Konzentrationsdifferenz über den umgebenden Fluidfilm bewertet. Wenden Sie veröffentlichte Kriterien unter Beachtung der angegebenen Geometrie, der Annahmen zur Reaktionsordnung und der Einheitenkonventionen an. Auf die Katalysatormasse bezogene Reaktionsgeschwindigkeiten müssen konsistent umgerechnet werden, bevor sie mit volumenbezogenen Größen kombiniert werden.
Ist die interne Diffusion relevant, sollte sie durch einen Effektivitätsfaktor oder ein aufgelöstes Partikelmodell abgebildet werden. Bei einer einfachen isothermen Reaktion vergleicht der Effektivitätsfaktor die tatsächliche Partikelreaktionsgeschwindigkeit mit der Geschwindigkeit bei einheitlichen Oberflächenbedingungen. Komplexe Reaktionsnetzwerke erfordern eine artspezifische Betrachtung: Porengradienten können die Verweilzeiten von Zwischenprodukten und die Selektivität verändern, selbst wenn der Gesamtumsatz akzeptabel bleibt.
Eine Verkleinerung der Pellets allein zur Wiederherstellung der Aktivität kann zu einem unpraktikablen Druckverlust im Bett führen. Die Partikelwahl erfordert daher eine gemeinsame Berechnung von Reaktionsgeschwindigkeit, Druckverlust, mechanischer Festigkeit, Feinstoffbildung und erwarteter Verschmutzung. Die kommerziellen Pelletabmessungen sollten in Pilotversuchen berücksichtigt werden, bevor der endgültige Katalysatorbestand festgelegt wird.
Die Wärmeentwicklung dort berechnen, wo die Reaktion stattfindet
Bei einer exothermen Reaktion hängt die lokale Wärmeentwicklung von der lokalen Reaktionsgeschwindigkeit und der Reaktionsenthalpie ab. Eine grundlegende Beziehung zur überschlägigen Berechnung lautetqgen = (−ΔHr)r, wobei kompatible molare und volumetrische Bezugsgrößen zu verwenden sind. Die gesamte Wärmeabfuhr wird oft als Q = UAΔT ausgedrückt. Die gewählte Temperaturdifferenz muss jedoch die Anordnung des Wärmetauschers sowie die sich ändernden Prozess- und Kühlmitteltemperaturen berücksichtigen.
Diese Beziehungen beantworten unterschiedliche Fragen. Die gesamte Kühlleistung gibt an, wie viel Wärme aus dem System abgeführt werden muss. Lokale Berechnungen zeigen, ob diese Wärme schnell genug die Kühlfläche erreicht, um eine übermäßige Temperatur zu vermeiden. Eine ausreichende installierte Kühlleistung garantiert keine akzeptable Temperatur in der Bettmitte.
Eine geometrische Maßstabsvergrößerung ist besonders bei Doppelmantelbehältern problematisch, da das Volumen schneller wächst als die äußere Oberfläche. In einem Festbett vergrößert ein größerer Rohrdurchmesser die Strecke, über die Wärme zur Wand transportiert werden muss. Ein größerer Behälter kann daher bei gleicher nomineller Verweilzeit ein deutlich anderes Temperaturprofil aufweisen.
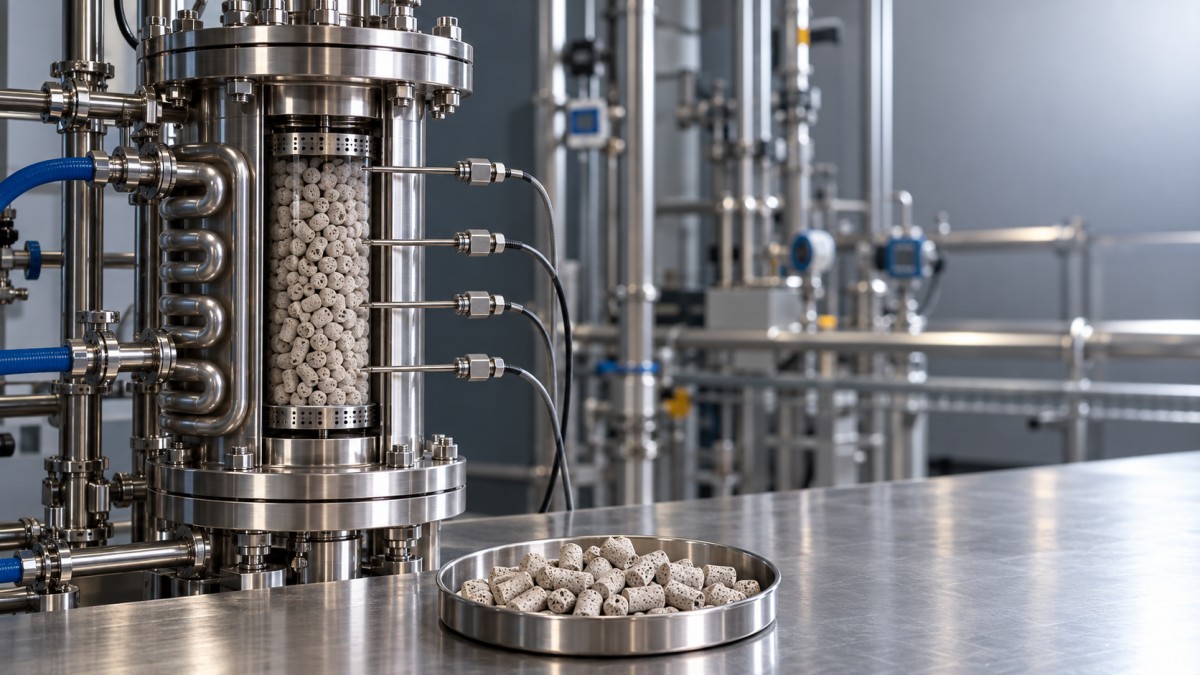
Bewerten Sie radiale und axiale Temperaturgradienten anhand von Wärmeübertragungsparametern, die für die gewählte Packung, das Strömungsregime und die Fluideigenschaften geeignet sind. Berücksichtigen Sie gegebenenfalls Wandeffekte und die Erwärmung des Kühlmittels. Wärmeübergangskoeffizienten, die an sauberen Anlagen ermittelt wurden, dürfen nicht stillschweigend als Auslegungswerte für das Ende einer Betriebsperiode verwendet werden, wenn mit Verschmutzung zu rechnen ist.
Berechnen Sie den adiabatischen Temperaturanstieg als Richtwert für die Temperaturerhöhung, die bei einer Reaktion ohne Wärmeabfuhr möglich ist. Bei der Interpretation müssen Umsatz, Wärmekapazität, Phasenänderungen und konkurrierende Reaktionen berücksichtigt werden. Untersuchen Sie anschließend, ob die Temperaturabhängigkeit in der Nähe des vorgesehenen Betriebspunkts zu einer beschleunigten Wärmeentwicklung führt. Eine stationäre Wärmebilanz allein belegt keine thermische Stabilität.
Wenn die thermische Bewertung eine Begrenzung erkennen lässt, kommen als relevante Designänderungen Reaktionsrohre mit kleinerem Durchmesser, eine gestufte Katalysatorbeladung, eine Inertverdünnung, eine Zwischenkühlung oder eine gestufte Zufuhr infrage. Jede dieser Maßnahmen verändert Reaktion und Strömungsverteilung. Die geänderte Konfiguration muss daher neu berechnet werden, statt eine Verbesserung anzunehmen.
Phasenkontakt und Verteilung beim Scale-up erhalten
Eine gleiche Drehzahl erhält die Durchmischung zwischen Labor- und Produktionsbehältern nicht. Rührergeometrie, Leistung pro Volumen, Umfangsgeschwindigkeit, Gasdispersion und Feststoffsuspension verändern sich unterschiedlich mit der Größe. Wählen Sie die maßgebliche Mischanforderung anhand des Prozessmechanismus. Eine suspendierte Katalysatorphase gewährleistet nicht, dass die Gasabsorption den erforderlichen gelösten Reaktanten bereitstellen kann.
Vergleichen Sie bei katalytischen Gas-Flüssig-Reaktionen die Gas-Flüssig-Stoffübergangskapazität mit dem Reaktantenverbrauch. Der volumetrische Stoffübergangsterm kLa und die Triebkraft für das gelöste Gas müssen den tatsächlichen Druck, die Zusammensetzung, die Temperatur und die Flüssigkeitseigenschaften abbilden. Begrenzt der Gasübergang die beobachtete Reaktionsgeschwindigkeit, erhöht zusätzlicher Katalysator den Bestand, ohne die Produktion proportional zu steigern.
In Rieseltürmen kommen Benetzungsgrad und Flüssigkeitsverteilung als zusätzliche Einschränkungen hinzu. Bei teilweiser Benetzung wird ein Teil des Katalysators unzureichend versorgt, während Kanalbildung zu ungleichmäßigen Verweilzeiten und Temperaturprofilen führt. Ein Verteiler, der bei Auslegungsdurchsatz gut funktioniert, kann bei Teillast schlecht verteilen. Einspeisedüsen, Verteileranordnung, Bettauflagen und Beladungsverfahren müssen deshalb in die Scale-up-Bewertung einbezogen werden.
Änderungen der Zusammensetzung verdienen ebenso viel Aufmerksamkeit wie Änderungen der Anlage. Bei wässrigen Formulierungen mitNatriummetaphosphat CAS#10361-03-2 müssen beispielsweise der tatsächliche pH-Wert, die Ionen-Zusammensetzung, die Löslichkeit und die Verträglichkeit mit dem Katalysator ermittelt werden. Allein seine Anwesenheit belegt unter den vorgesehenen Bedingungen weder eine katalytische noch eine Pufferwirkung. Änderungen der Formulierung können Katalysatoroberflächen und Fluideigenschaften beeinflussen. Daher sollten Transportmessungen mit repräsentativer Prozessflüssigkeit durchgeführt werden.
Pilotversuchsergebnisse zur Überprüfung des Scale-up-Modells nutzen
Ein Pilotreaktor ist dann wertvoll, wenn er Unsicherheiten klärt, die mit Laborausrüstung nicht untersucht werden können. Seine Abmessungen und sein Betriebsbereich sollten gezielt auf den strittigen Mechanismus abgestimmt werden. Ein sehr schmales Pilotbett kann kinetische Messungen ermöglichen, zugleich aber das Problem der radialen Wärmeabfuhr in einem breiteren kommerziellen Rohr unterschätzen.
Die Temperaturmessungen müssen räumlich ausreichend verteilt sein, um den vorhergesagten Hotspot zu erfassen. Ein Austrittsthermoelement kann ein vorgelagertes Temperaturmaximum nicht lokalisieren. Auch die Positionierung der Messsonden, ihre Ansprechzeit und die Beeinflussung der lokalen Strömung sind wichtig, insbesondere in schmalen Betten. Vergleichen Sie die gemessenen Profile mit den Modellprognosen, statt nur den Austrittsumsatz anzupassen.
Zu aussagekräftigen Abnahmekriterien für Pilotversuche zählen:
- Stoff- und Energiebilanzen, die innerhalb der festgelegten Messunsicherheit schließen, mit einer Probenahme, die relevante Nebenprodukte erfasst.
- Temperaturprofile über den vorgesehenen Betriebsbereich, einschließlich der Bedingungen, unter denen die größte Wärmefreisetzung zu erwarten ist.
- Druckverlust- und Verteilungsdaten bei minimalem und maximalem vorgesehenem Durchsatz. Ein stabiler Auslegungspunkt allein lässt das Verhalten bei Teillast ungeklärt.
- Leistung nach einer repräsentativen Betriebsdauer, die ausreicht, um zu beurteilen, ob Verschmutzung, Deaktivierung oder Abrieb die maßgebliche Begrenzung verändern.
Frischer und gealterter Katalysator führen nicht unbedingt zum selben begrenzenden Fall. Frisches Material kann die höchste lokale Wärmefreisetzung verursachen. Alterung kann die Aktivität verringern und zugleich den Druckverlust erhöhen oder die Strömung umverteilen. Bilden Sie diese Effekte im Modell getrennt ab, statt auf das gesamte Bett einen einheitlichen Aktivitätskorrekturfaktor anzuwenden.
Anlagengrenzwerte anhand eines Betriebsbereichs festlegen
Kommerzielle Spezifikationen sollten die Bedingungen benennen, unter denen Durchsatz und Selektivität erreichbar bleiben: Einsatzstoffzusammensetzung, Katalysatorzustand, Partikelverteilung, Kühlmittelbedingungen, Druckverlust und zulässige lokale Temperaturen. Geben Sie die Messstellen und die diesen Grenzwerten zugrunde liegende Unsicherheit an. Eine Spezifikation der mittleren Temperatur lässt erheblichen Spielraum für unterschiedliche Auslegungen.
Die Störfallanalyse sollte plausible Änderungen wie den Ausfall der Durchmischung, einen verringerten Kühlmittelstrom, eine Anreicherung des Einsatzstoffs und eine unterbrochene Zirkulation abdecken. Reaktionskalorimetrie und Prozessgefahrenanalyse bilden die Grundlage für die Bewertung von Schutzmaßnahmen und Anforderungen an die Notfallreaktion. Transportkorrelationen allein können das Verhalten bei einer sicheren Abschaltung nicht belegen.
Vor der Freigabe der Auslegung müssen noch offene Annahmen ausdrücklich begrenzt und ihre Auswirkungen auf Anlagenauslegung oder Betrieb festgelegt werden. Ist die erforderliche Produktionsrate nur mit einer unbestätigten Diffusivität oder einem optimistischen Wärmeübergangskoeffizienten erreichbar, ist das Scale-up technisch noch nicht abgeschlossen. Das nächste Experiment sollte gezielt diese Unsicherheit untersuchen.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

