


Wodurch entstehen spröde Zellen in Polyesterpolyol für Hartschaum?
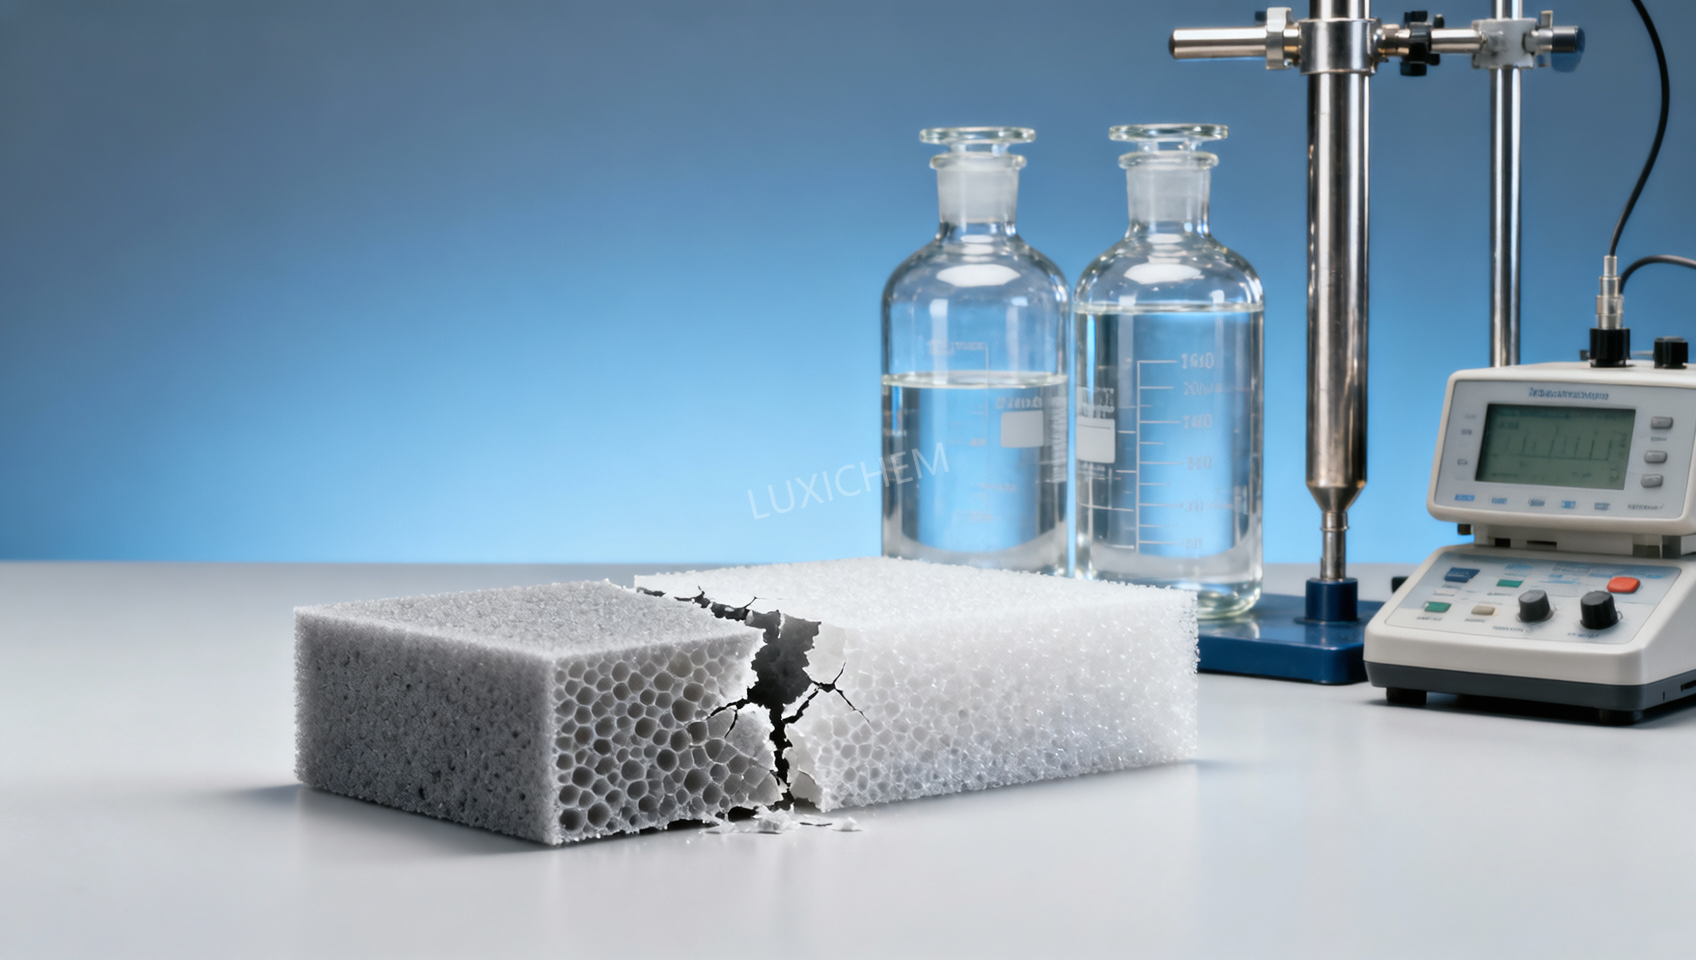
Was verursacht spröde Zellen in Polyesterpolyol für Hartschaum?
Spröde Zellen gehören zu den frustrierenderen Fehlern bei hartem Polyurethanschaum, da das Problem oft erst sichtbar wird, nachdem der Schaum aufgestiegen, ausgehärtet oder geschnitten wurde. Der Schaum kann zunächst akzeptabel aussehen, dann jedoch an den Kanten reißen, unter Fingerdruck zerbröckeln, schwache Zellwände aufweisen oder bei der Handhabung seine Dimensionsstabilität verlieren. Bei Dämmplatten, Rohrschalen, Geräteschaum und Sprühanwendungen können diese Defekte sowohl die mechanische Leistung als auch die thermische Gleichmäßigkeit beeinträchtigen.
Bei der Verarbeitung vonPolyesterpolyol für Hartschaum wird eine spröde Zellstruktur selten durch nur einen einzigen Rohstoff verursacht. Sie entsteht meist aus einem Ungleichgewicht zwischen Harzsystem, Isocyanat, Katalysatorpaket, Treibprozess, Temperatur und Mischbedingungen. Anwender erzielen schneller Ergebnisse, wenn sie Sprödigkeit als Reaktions- und Verarbeitungsproblem behandeln, anstatt lediglich eine Komponente zu erhöhen oder zu verringern.
Die wichtigste erste Unterscheidung ist folgende: Ein Schaum kann insgesamt zu hart, lokal spröde oder aufgrund gerissener Zellen physikalisch schwach sein. Diese Zustände können ähnlich aussehen, haben jedoch nicht immer dieselbe Ursache. Ein harter Schaum mit feinen, intakten Zellen kann auf eine übermäßige Vernetzung hindeuten. Ein bröckeliger Schaum mit eingerissenen Zellen hängt möglicherweise eher mit schlechter Mischung, instabilem Treiben, Feuchtigkeit oder unzureichender Aushärtekontrolle zusammen.
Wie „spröde Zellen“ in der Produktion typischerweise aussehen
Hartschaumzellen sollten eine einigermaßen gleichmäßige Struktur bilden, die den während der Expansion erzeugten Druck tragen kann und anschließend während der Aushärtung stabil bleibt. Wenn die Zellwände zu dünn, zu stark vernetzt, unzureichend entwickelt oder während des Aufsteigens beschädigt sind, wird der Schaum brüchig. Anwender können Risse in der Nähe von Formecken, pulverige Schnittflächen, Zusammenfallen nach dem Entformen, ungleichmäßige Dichte über die Dicke oder einen starken Anstieg des Bruchs beim Besäumen feststellen.
Zellsprödigkeit sollte nicht mit einer absichtlich hochdichten Rezeptur mit hoher Druckfestigkeit verwechselt werden. Ein korrekt ausgelegter Hartschaum kann fest sein, ohne brüchig zu sein. Kritisch wird es, wenn der Schaum bei normaler Handhabung unerwartet versagt oder wenn seine Struktur von Charge zu Charge uneinheitlich wird.
Eine einfache praktische Prüfung besteht darin, Kern und Randschicht einer frisch geschnittenen Probe zu vergleichen. Ist die Außenfläche hart, während das Innere leicht einreißt oder pulverig wird, kann das Problem mit Wärmeübertragung, Aushärtegeschwindigkeit oder Expansionsverhalten zusammenhängen. Sind sowohl Randschicht als auch Kern glasartig und rissanfällig, sollten die Härte der Rezeptur und eine übermäßige Netzwerkbildung genauer untersucht werden.
Die Rolle von Polyesterpolyol für die Zellfestigkeit
Polyesterpolyole werden häufig für harte Polyurethansysteme ausgewählt, bei denen Haftung, chemische Beständigkeit, Flexibilität bei flammhemmenden Rezepturen und mechanische Eigenschaften wichtig sind. Ihre Molekülstruktur, Hydroxylzahl, Funktionalität, Säurezahl, Wassergehalt und Viskosität beeinflussen alle die Bildung des Polyurethannetzwerks. Eine Änderung einer dieser Eigenschaften kann das Gleichgewicht zwischen Fließen, Gasbildung, Gelierung und der endgültigen Festigkeit der Zellwände verändern.
Eine höhere Funktionalität oder eine höhere effektive Vernetzungsdichte kann das ausgehärtete Netzwerk steifer machen. Dies kann bis zu einem gewissen Punkt nützlich sein, verringert jedoch auch die Fähigkeit des Schaums, Spannungen während des Aufsteigens, Abkühlens, Schneidens oder bei Temperaturwechseln aufzunehmen. Wird das Polyesterpolyol für Hartschaum mit einem hochreaktiven Isocyanatindex oder einem aggressiven Katalysatorpaket kombiniert, kann das Ergebnis ein Schaum sein, der zu schnell geliert und spröde statt elastisch hart wird.
Auch die Viskosität ist wichtig. Eine Polyolmischung mit hoher Viskosität kann schwieriger gleichmäßig zu mischen sein, insbesondere wenn die Scherleistung der Anlage begrenzt ist oder die Komponententemperaturen schwanken. Eine schlechte Dispergierung kann lokale Bereiche mit unterschiedlicher Stöchiometrie oder Katalysatorkonzentration erzeugen. An solchen lokalen Abweichungen beginnen häufig brüchige Zellen, Hohlräume oder Rissbildung.
Die Säurezahl sollte ebenfalls überprüft werden, wenn eine neue Charge oder ein neuer Lieferant von Polyesterpolyol eingeführt wird. Restacidität kann das Katalysatorverhalten und die Lagerstabilität der formulierten Polyolkomponente beeinflussen. Sie verursacht nicht automatisch spröden Schaum, aber eine Änderung der Säurezahl kann relevant sein, wenn der Reaktionszeitpunkt weniger vorhersehbar wird.
Feuchtigkeit: eine häufige und leicht zu unterschätzende Ursache
Wasser reagiert mit Isocyanat unter Bildung von Kohlendioxid, sodass selbst kleine und unbeabsichtigte Feuchtigkeitsänderungen das Treibgleichgewicht stören können. In der Hartschaumproduktion kann Feuchtigkeit über das Polyol, Additive, Füllstoffe, unzureichend verschlossene Fässer, feuchte Luft, verunreinigte Transferleitungen oder Reinigungspraktiken eingetragen werden. Die Auswirkung ist in der Mischphase nicht immer offensichtlich.
Zu viel Wasser kann die Gasbildung beschleunigen, bevor die Polymermatrix genügend Festigkeit entwickelt hat, um sie aufzunehmen. Zellen können überexpandieren, zusammenfließen, reißen oder unregelmäßig werden. In manchen Fällen fühlt sich der Schaum später spröde an, weil dünne oder beschädigte Zellwände der Handhabung nicht standhalten. In anderen Fällen macht eine übermäßige Harnstoffbildung aus der Wasser-Isocyanat-Reaktion die Struktur zu hart und weniger nachgiebig.
Die richtige Reaktion besteht nicht darin, Katalysator- oder Isocyanatmenge blind zu korrigieren. Bestätigen Sie den Wassergehalt der Polyolvormischung und untersuchen Sie den Materialhandhabungsweg. Prüfen Sie Fassverschlüsse, die Stickstoffüberlagerung, sofern verwendet, den Zustand des Trockenmittels, Toträume in Leitungen und ob Rohstoffe während Schichtwechseln offen standen. Ein Feuchtigkeitstrend ist oft aussagekräftiger als ein einzelnes Testergebnis.
Gelierung und Treiben müssen im Gleichschritt erfolgen
Ein Hartschaum benötigt zwei ausgewogene Reaktionen: Das Treiben erzeugt die Zellstruktur, während die Gelierung das Polymergerüst bildet, das diese Struktur an Ort und Stelle hält. Ist das Treiben im Verhältnis zur Gelierung zu schnell, können sich die Zellen über das Maß hinaus ausdehnen, das das sich bildende Netzwerk tragen kann. Erfolgt die Gelierung zu schnell, kann der Schaum erstarren, bevor er sich gleichmäßig ausgedehnt hat, wodurch innere Spannungen und eine spröde, ungleichmäßige Morphologie entstehen.
Das Katalysatorgleichgewicht ist hierbei entscheidend. Aminkatalysatoren beeinflussen üblicherweise das Treiben und die Urethanbildung, während metallorganische Katalysatoren je nach System die Gelierung stark beeinflussen können. Das genaue Verhalten hängt von der Rezeptur ab. Daher sollten Anwender nicht davon ausgehen, dass „mehr Katalysator“ langsames Aufsteigen oder geringe Festigkeit löst. Eine schnellere Reaktion kann einen Defekt verschlimmern, wenn sie das Verarbeitungsfenster einengt.
Zu den nützlichen Beobachtungen gehören Cremezeit, Aufstiegsprofil, Klebfreiheitsverhalten, Kerntemperatur und Entformungszustand. Tritt nach einer Katalysatoranpassung Sprödigkeit auf, vergleichen Sie diese Prozessbeobachtungen mit einer einwandfreien Referenzcharge. Eine deutliche Zeitverschiebung zeigt oft mehr als eine alleinige Messung der Enddichte.
Isocyanatindex und Übervernetzung
Ein hoher Isocyanatindex kann die Härte erhöhen und für bestimmte Leistungsziele bewusst eingesetzt werden. Ein zu hoher Index oder ein ungenaues Komponentenverhältnis kann jedoch eine übervernetzte Struktur erzeugen. Der Schaum kann dunkel, steif, rissanfällig oder schwer sauber zu schneiden werden. Die Oberfläche kann täuschend fest sein, während die inneren Zellen weiterhin empfindlich bleiben.
Überprüfen Sie vor einer Rezepturänderung die Kalibrierung der Anlage. Abweichungen von Dosierpumpen, Druckungleichgewichte, verschlissene Dichtungen, teilweise Leitungsverstopfungen oder ungenaue Dichteeinstellungen können das tatsächliche Verhältnis verschieben, selbst wenn das Chargenblatt korrekt ist. Dies ist besonders bei Hochleistungsanlagen wichtig, bei denen kleine Verhältnisfehler lange genug bestehen bleiben können, um große Mengen an Schaum außerhalb der Spezifikation zu erzeugen.
Es lohnt sich außerdem zu prüfen, ob eine Änderung auf der Polyolseite den effektiven Hydroxylgehalt der Mischung verändert hat. Ein mengenmäßig geringfügig erscheinender Austausch kann dennoch die Stöchiometrie verändern. Jede Neuformulierung sollte anhand der vollständigen Berechnung des Äquivalentgewichts und nicht allein nach Volumen oder Erscheinungsbild beurteilt werden.
Kompatibilität von Treibmitteln und zellöffnende Effekte
Physikalische Treibmittel, Wasser, Tenside und die Polyesterpolyolphase müssen lange genug kompatibel bleiben, um eine kontrollierte Keimbildung und Expansion zu ermöglichen. Eine schlechte Kompatibilität kann zu ungleichmäßiger Gasverteilung, großen Zellen, Hohlräumen oder lokalem Zusammenfallen führen. Diese Strukturfehler können später als Sprödigkeit interpretiert werden, da der Schaum entlang schwacher Bereiche bricht.
Silikontenside sind für die Stabilisierung der Zellstruktur besonders wichtig. Ein ungeeignetes Tensid, eine falsche Dosierung oder eine Änderung der Polyolmischung kann die Stabilisierung verringern. Zu wenig Stabilisierung kann das Zusammenfließen von Zellen ermöglichen; zu viel oder ein inkompatibler Typ kann die gewünschte Morphologie beeinträchtigen. Die Lösung ist rezepturspezifisch, daher sollte die Prüfung mit kontrollierten Anpassungen statt mit mehreren gleichzeitigen Änderungen erfolgen.
Auch die Temperatur beeinflusst die Kompatibilität. Kalte Rohstoffe erhöhen die Viskosität und können die Mischung verschlechtern. Übermäßig warme Komponenten können die Reaktionszeit verkürzen und die volatilitätsbedingte Instabilität erhöhen. Halten Sie die Komponententemperaturen innerhalb des für das System festgelegten Bereichs und erfassen Sie die tatsächlichen Temperaturen an der Maschine, statt sich nur auf Messwerte im Lagerraum zu verlassen.
Mischprobleme erzeugen häufig lokale spröde Bereiche
Selbst eine einwandfreie Rezeptur kann schlechten Schaum erzeugen, wenn Mischenergie, Verweilzeit oder Komponentenförderung uneinheitlich sind. Unzureichendes Mischen hinterlässt lokale Bereiche mit hohem Gehalt an Isocyanat, Polyol, Katalysator oder Treibmittel. Der resultierende Schaum kann eine akzeptable durchschnittliche Dichte aufweisen und dennoch spröde Streifen oder schwache Bereiche enthalten.
Prüfen Sie die Sauberkeit des Mischkopfs, den Zustand der Düse, die Stabilität der Rezirkulation, das Druckgleichgewicht und die Konstanz der Schussabgabe. Ablagerungen am Mischkopf können die Strömungsmuster schrittweise verändern. Deshalb kann sich ein Defekt über eine Schicht hinweg verschlimmern, anstatt plötzlich aufzutreten. Überprüfen Sie bei Chargenmischungen die Wirksamkeit der Rührung und die Reihenfolge, in der Katalysatoren, Tenside, Treibmittel und Füllstoffe eingebracht werden.
Vernachlässigen Sie nicht die Füllstoffdispergierung, wenn mineralische Füllstoffe oder flammhemmende Pakete verwendet werden. Agglomerate können als Spannungskonzentratoren wirken und das Zellwachstum stören. Ihr Vorhandensein beweist nicht, dass das Polyesterpolyol ungeeignet ist; es kann lediglich darauf hindeuten, dass die Vormischung eine bessere Dispergierkontrolle benötigt.
Eine praktische Sequenz zur Fehlerbehebung
Wenn spröde Zellen auftreten, erschwert die gleichzeitige Änderung mehrerer Variablen die Diagnose. Eine systematischere Reihenfolge hilft festzustellen, ob das Problem rohstoffbedingt, rezepturbedingt oder durch Anlage und Umgebung verursacht ist.
- Bewahren Sie eine Rückstellprobe der zuletzt akzeptablen Polyolvormischung auf und vergleichen Sie sie nach Möglichkeit mit der aktuellen Charge.
- Bestätigen Sie Rohstofftemperaturen, Polyolviskosität und Wassergehalt, bevor Sie Katalysatoren anpassen.
- Überprüfen Sie das Isocyanat-Polyol-Verhältnis anhand der tatsächlichen Maschinenausgabe und nicht nur anhand des Sollwerts.
- Prüfen Sie Aufstiegszeit, Gelzeit, Schaumkerntemperatur und Entformungszeitpunkt auf jede relevante Veränderung.
- Untersuchen Sie Mischkopf, Filter, Schläuche und Rezirkulationskreislauf, bevor Sie zu dem Schluss kommen, dass ein Rohstoff versagt hat.
- Nehmen Sie eine kontrollierte Änderung vor und bewerten Sie anschließend Zellerscheinung, Dichteverteilung, Festigkeit und Dimensionsverhalten nach vollständiger Aushärtung.
Die vollständige Aushärtezeit ist wichtig. Zu früh bewerteter Schaum kann allein deshalb spröde erscheinen, weil er noch keinen stabilen Zustand erreicht hat, während einige innere Spannungen erst nach dem Abkühlen des Teils deutlicher werden. Der richtige Bewertungszeitpunkt sollte den jeweiligen Prozessanforderungen des Produkts entsprechen.
Rohstoffkontrolle über die Schaumanlage hinaus
Eine stabile Schaumproduktion hängt von einer disziplinierten Kontrolle jedes Rezepturbestandteils ab, einschließlich Materialien, die nicht unmittelbar Teil der Polyurethanreaktion sind. In der allgemeinen chemischen Herstellung werden Puffermittel eingesetzt, um pH-empfindliche Prozesse zu steuern und plötzliche Rezepturveränderungen zu reduzieren. Beispielsweise wirdNatriummetaphosphat CAS#10361-03-2 in chemischen Formulierungen und industriellen Prozessen verwendet, bei denen Pufferkapazität und Prozessstabilität relevant sind. Es ist kein direkter Ersatz für einen Polyurethankatalysator, ein Tensid oder eine Polyolkomponente, verdeutlicht jedoch, warum chemische Kompatibilität und kontrollierte Handhabung nach Anwendung und nicht anhand einer allgemeinen Bezeichnung wie „Stabilisator“ bewertet werden müssen.
Für einen Schaumbetrieb gilt dasselbe Prinzip: Jeder Einsatzstoff sollte eine definierte Funktion, Lagerbedingung, Qualitätsprüfung und einen freigegebenen Zugabeweg haben. Das Einbringen einer unbekannten Chemikalie zur Korrektur von Sprödigkeit ohne Validierung der Rezeptur kann schwerwiegendere Probleme verursachen, einschließlich veränderter Reaktivität, Kontamination oder Nichteinhaltung der Anforderungen an das Endprodukt.
Den richtigen nächsten Schritt wählen
Folgt ein Defekt mit spröden Zellen auf eine Rohstoffänderung, beginnen Sie mit dem Analysezertifikat des Polyesterpolyols, dem Vergleich von Rückstellproben, der Lagerhistorie und den Mischungsberechnungen. Tritt er bei derselben Rezeptur nur zeitweise auf, konzentrieren Sie sich zunächst auf Feuchtigkeitseinwirkung, Maschinenverhältnis, Leistung des Mischkopfs und Temperaturschwankungen. Tritt er nach einer Rezepturanpassung dauerhaft auf, untersuchen Sie das Katalysatorgleichgewicht, den Isocyanatindex, die Auswahl des Tensids und die Kompatibilität des Treibmittels.
Luxi Chemical (Shandong) Co., Ltd. liefert chemische Rohstoffe und damit verbundene Handelsdienstleistungen an Kunden in mehr als 60 Ländern und Regionen. Für Anwender, die die Beschaffung mehrerer Materialien verwalten, können konsistente Dokumentation, geeignete Lagerhinweise und eine klare Kommunikation der Anwendungsanforderungen ebenso wertvoll sein wie das Material selbst. Bei einem Hartschaumsystem sollten Sie den vorgesehenen Prozess, das aktuelle Fehlerbild, die Komponententemperaturen und relevante Polyolspezifikationen mitteilen, bevor Sie einen Korrekturweg auswählen. Diese Informationen grenzen die Untersuchung in der Regel wesentlich effektiver ein als Änderungen nach dem Prinzip Versuch und Irrtum an der Produktionslinie.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

