

Nachrichten
Was führt zum Aktivitätsverlust chemischer Katalysatoren?
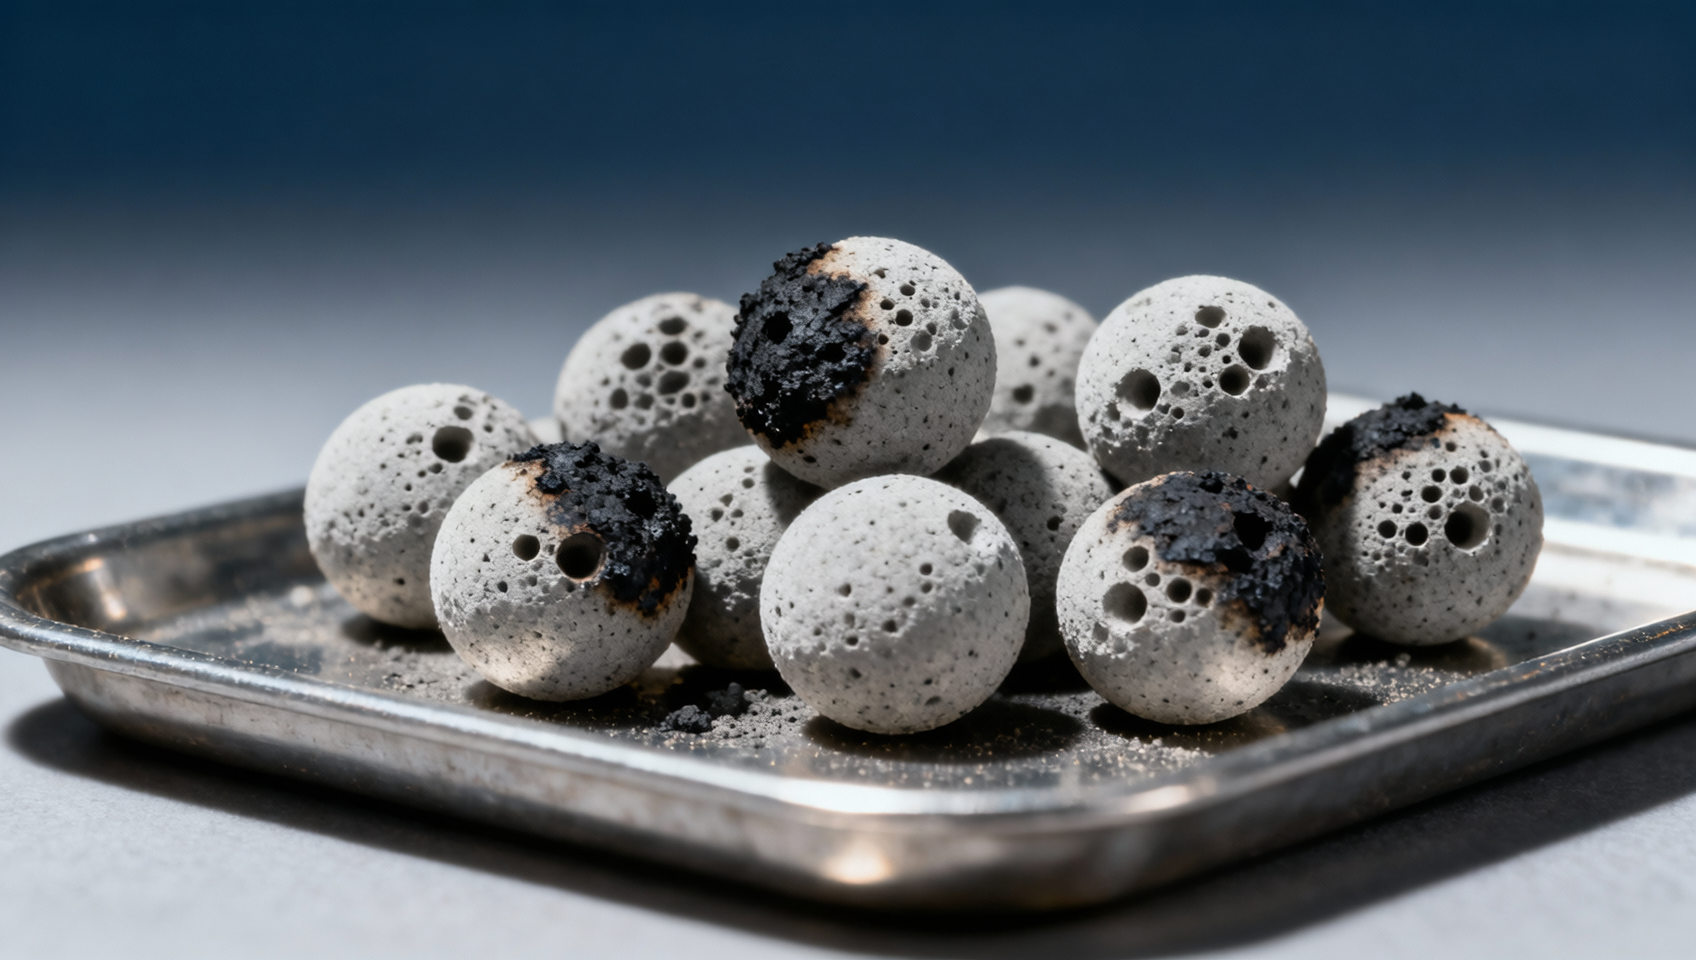
Chemische Katalysatoren verlieren an Aktivität, wenn ihre aktiven Zentren blockiert, chemisch verändert, physisch beschädigt oder für die Reaktanten unzugänglich werden. Häufige Ursachen sind Vergiftungen durch Verunreinigungen, Fouling und Koksablagerungen, überhöhte Temperaturen, Sintern sowie Veränderungen des chemischen Zustands des Katalysators. Ein scheinbarer Aktivitätsverlust kann jedoch auch auf die Zusammensetzung des Einsatzstoffs, die Strömungsverteilung, die Messinstrumente oder nachgeschaltete Anlagen zurückzuführen sein.
Wenn ein Instandhaltungsteam auf einen sinkenden Umsatz oder einen steigenden erforderlichen Reaktortemperaturwert reagiert, muss es zunächst ein tatsächliches Katalysatorproblem von einem Betriebs- oder Messproblem unterscheiden. Diese Abgrenzung ist wichtig: Eine Temperaturerhöhung kann den Umsatz vorübergehend wiederherstellen, aber auch irreversible Schäden beschleunigen oder die zulässigen Grenzwerte für Anlagen und Katalysator überschreiten.
Zuerst das Betriebsverhalten prüfen, nicht das Katalysatorbett
Vergleichen Sie die aktuelle Leistung mit einer verlässlichen Referenz unter ähnlichen Bedingungen hinsichtlich Einsatzstoffdurchsatz, Zusammensetzung, Druck, Eintrittstemperatur und Produktspezifikation. Ein geringerer Umsatz bei höherem Durchsatz beweist beispielsweise für sich genommen keine Deaktivierung: Die kürzere Kontaktzeit kann den Unterschied erklären. Prüfen Sie, ob sich die Veränderung sowohl in Laborergebnissen als auch in den Online-Analysatoren widerspiegelt, und verifizieren Sie Probenahmestellen, Instrumentenkalibrierung und Stoffbilanzen.
Verläufe sind oft aussagekräftiger als einzelne Messwerte. Halten Sie fest, wann der Leistungsverlust begonnen hat, und vergleichen Sie diesen Zeitpunkt mit Änderungen des Einsatzstoffs, Anlagenstörungen, Anfahr- oder Abfahrvorgängen, dem Verlauf des Druckverlusts und Instandhaltungsarbeiten. Eine plötzliche Änderung nach einer Verunreinigung des Einsatzstoffs erfordert eine andere Untersuchung als ein allmählicher Rückgang über einen langen Betriebszeitraum.
Diese Muster sind diagnostische Hinweise, aber kein Beweis. Mehrere Mechanismen können gleichzeitig auftreten: Ablagerungen können den Druckverlust erhöhen und zugleich aktive Zentren blockieren; ein Hotspot kann sowohl auf eine ungleichmäßige Strömungsverteilung hindeuten als auch Katalysatorschäden beschleunigen.
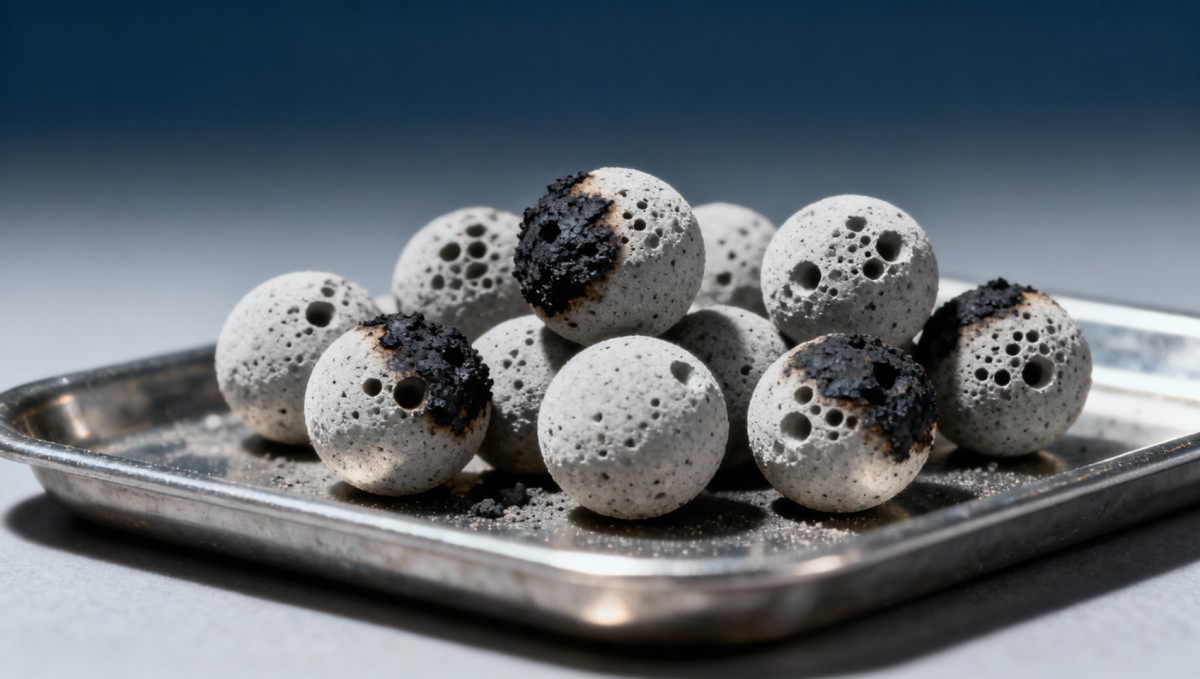
Vergiftung: Eine Verunreinigung besetzt oder verändert aktive Zentren
Ein Katalysatorgift ist ein Stoff, der die Aktivität verringert, indem er mit katalytischen Zentren reagiert oder deren chemische Umgebung verändert. Die Verunreinigung kann mit dem normalen Einsatzstoff, einer neuen Einsatzstoffquelle, recyceltem Material, Leckagen von Betriebsmedien oder bei Reinigung und Instandhaltung eingesetzten Chemikalien eingetragen werden. Je nach Katalysator und Reaktion können problematische Stoffe Schwefelverbindungen, Chlor, Arsen, Blei, Phosphor oder andere Metalle sein.
Ein und derselbe Stoff wirkt nicht in jedem Prozess als Katalysatorgift. Schwefel kann manche Metallkatalysatoren deaktivieren, während andere Katalysatoren eine sulfidierte aktive Phase benötigen. Ermitteln Sie die tatsächliche Katalysatorzusammensetzung und die Grenzwerte für Verunreinigungen, bevor Sie ein nachgewiesenes Element als Ursache einstufen.
Untersuchen Sie den zeitlichen Zusammenhang zwischen dem Leistungsrückgang und etwaigen Änderungen der Einsatzstoffquelle, des Betriebs der Vorbehandlung, des Zustands des Schutzbetts oder der vorgeschalteten Anlagen. Repräsentative Proben des Einsatzstoffs und des Katalysators können helfen festzustellen, ob eine Verunreinigung vorliegt und wo sie sich angereichert hat. Probenahme und Analyse erfordern einen genehmigten Plan: Eine Oberflächenablagerung, ein radialer Konzentrationsgradient oder eine Probe aus der falschen Position im Bett können ein irreführendes Bild ergeben.
Die Wiederherstellung hängt vom Katalysatorgift und vom Katalysator ab. Manche Auswirkungen lassen sich möglicherweise mit einer vom Lieferanten genehmigten Behandlung rückgängig machen; stark gebundene Verunreinigungen oder abgelagerte Metalle können einen Austausch erforderlich machen. Gehen Sie nicht davon aus, dass eine routinemäßige Regeneration ein Katalysatorgift entfernt, und setzen Sie keine Abfangmittel oder Reinigungschemikalien ein, ohne zuvor ihre Kompatibilität mit dem Prozess zu bestätigen.
Fouling und Koks: Aktive Zentren werden unzugänglich
Fouling tritt auf, wenn sich Material auf dem Katalysator oder in den Zwischenräumen zwischen den Partikeln ansammelt. Koks, schwere Kohlenwasserstoffe, Salze, Korrosionsprodukte und mitgerissene Feststoffe können Poren blockieren oder den Durchfluss behindern. Der Katalysator kann weiterhin aktives Material enthalten, aber schlecht funktionieren, weil die Reaktanten dieses nicht effizient erreichen. Wenn sich Material im Bett ansammelt, kann der Druckverlust steigen; eine Porenblockierung kann die Aktivität jedoch auch ohne auffälligen Anstieg des Druckverlusts verringern.
Untersuchen Sie vorgeschaltete Ursachen wie ausgefallene Filtration, Korrosion, instabile Einsatzstoffe, Mitreißen von Stoffen oder Bedingungen, die die Ablagerungsbildung begünstigen. Vergleichen Sie das Temperaturprofil im Bett und den Druckverlust mit der Qualität und dem Durchsatz des Einsatzstoffs. Auch ein verstopfter Verteiler oder ein verstopftes Eintrittssieb kann ein Strömungsproblem verursachen, das einer Bettverschmutzung ähnelt. Bewerten Sie daher alle verfügbaren Hinweise entlang des gesamten Strömungswegs, statt jede Einschränkung dem Katalysator zuzuschreiben.
Manche Ablagerungen lassen sich durch ein kontrolliertes Regenerationsverfahren entfernen, doch zunächst muss die Ablagerung identifiziert werden. Beim Abbrennen von Kohlenstoff aus einem Bett kann erhebliche Wärme freigesetzt werden, wodurch Hotspots entstehen können; ein ungeeignetes Verfahren kann den Katalysator oder die Anlage beschädigen. Die Regeneration muss die vom Katalysatorlieferanten und vom Standort genehmigten Grenzwerte für Atmosphäre, Temperatur, Durchfluss, Überwachung und Abschaltung einhalten. Manche Ablagerungen, insbesondere Metalle und bestimmte Salze, werden durch eine gewöhnliche oxidative Regeneration nicht entfernt.
Thermische Schäden und physische Beeinträchtigung
Hohe Temperaturen können dazu führen, dass aktive Metallpartikel agglomerieren. Dieser Vorgang wird als Sintern bezeichnet. Die verfügbare aktive Oberfläche nimmt ab und lässt sich im Normalbetrieb üblicherweise nicht wiederherstellen. Übermäßige Hitze kann außerdem den Träger verändern, die Porenstruktur kollabieren lassen oder die Katalysatorphase verändern. Ein kurzzeitiger lokaler Hotspot kann größere Schäden verursachen, als die durchschnittliche Betttemperatur vermuten lässt.
Prüfen Sie die Verläufe einzelner Thermoelemente, Temperaturunterschiede im Bett, die Einsatzstoffverteilung, die Leistung von Quench- oder Kühlsystemen sowie etwaige Durchfluss- oder Regelungsverluste. Ein fehlendes oder ausgefallenes Thermoelement kann eine lokale Temperaturüberschreitung verbergen; umgekehrt kann ein fehlerhafter Messwert einen nicht vorhandenen Hotspot anzeigen. Vergleichen Sie die Temperaturanzeige mit benachbarten Messungen und dem Prozessverhalten, bevor Sie eine Ursache festlegen.
Eine weitere Ursache für eine scheinbare Deaktivierung sind physische Schäden. Bruch, Abrieb oder Attrition können Feinanteile erzeugen, den Druckverlust erhöhen und die Strömungsverteilung verändern. Eine mangelhafte Befüllung, Vibrationen, schnelle Druckänderungen oder wiederholte Temperaturwechsel können dazu beitragen. Hinweise aus der Entleerung, von Sieben oder aus einer ordnungsgemäß entnommenen Bettprobe können helfen, beschädigten Katalysator von Ablagerungen zu unterscheiden, die mit dem Einsatzstoff eingetragen wurden. Je nach Umfang und Ort der Schäden können Sieben oder ein teilweiser Austausch in Betracht gezogen werden, jedoch nur, wenn Anlagenkonstruktion und Lieferant dies zulassen.
Der Katalysator kann sich im falschen chemischen Zustand befinden
Manche Katalysatoren müssen aktiviert, reduziert, oxidiert oder sulfitiert werden, bevor sie ihren vorgesehenen Betriebszustand erreichen. Eine unvollständige Aktivierung, eine Unterbrechung während der Inbetriebnahme oder eine unerwartete Änderung der Prozessatmosphäre kann daher wie ein dauerhafter Aktivitätsverlust erscheinen. Die Abhilfe besteht nicht in einer beliebigen chemischen Zugabe: Sie hängt von der Chemie des Katalysators und dem genehmigten Inbetriebnahmeverfahren ab.
In der Raffination sind bestimmte Hydrierkatalysatoren für den Betrieb im sulfidierten Zustand ausgelegt.Dimethyldisulfid CAS#624-92-0 wird mit einer angegebenen Reinheit von mindestens 99 % geliefert und kann als Sulfidierungsmittel für Raffineriekatalysatoren verwendet werden. Es kommt nur dann infrage, wenn der Katalysatorlieferant und das Anlagenverfahren ein geeignetes Sulfidierungsmittel vorsehen; es ist keine Behandlung für jeden inaktiven Katalysator und kann schwefelempfindliche Systeme vergiften.
Der Stoff ist entzündlich und hat einen starken Schwefelgeruch. Handhaben und lagern Sie ihn gemäß dem aktuellen Sicherheitsdatenblatt, den Standortvorschriften und den geltenden Anforderungen. Bei der Sulfidierung können gefährliche schwefelhaltige Gase entstehen, darunter Schwefelwasserstoff. Das Verfahren muss daher die Überwachung der Exposition, die Eindämmung und die Notfallmaßnahmen berücksichtigen. Der Geruch ist kein verlässliches Warnsignal für eine Exposition.
Kinetische Verluste von Strömungs- und Messgrenzen unterscheiden
Ein Reaktor kann weniger gewünschtes Produkt erzeugen, auch wenn sich die intrinsische Aktivität des Katalysators nicht verändert hat. Ein Bypass des Einsatzstoffs, Kanalbildung, verstopfte Verteiler, unzureichende Durchmischung oder eine unerwartete Flüssigphase können den wirksamen Kontakt mit dem Bett verringern. Bei hohen Durchsätzen können der externe Stoffübergang oder die interne Porendiffusion die beobachtete Reaktion begrenzen. Auch Wärmeübertragungsgrenzen können lokal zu Bedingungen führen, die von der gemeldeten Eintrittstemperatur abweichen.
Prüfen Sie, ob der Rückgang mit Durchsatz, Druck, Einsatzstoffzusammensetzung oder einer Änderung des Phasenverhaltens zusammenhängt. Vergleichen Sie Messwerte unabhängiger Instrumente und bestätigen Sie, dass die Temperatur-, Druck- und Durchflussmessungen die Bedingungen abbilden, die der Leistungsberechnung zugrunde liegen. Verwenden Sie nach Möglichkeit einen genehmigten Leistungstest unter definierten Bedingungen, statt Betriebspunkte mit deutlich unterschiedlichen Einsatzstoffen oder Durchsätzen zu vergleichen.
Auch Produkttrennungs- und Recyclingsysteme sollten berücksichtigt werden. Ein Analysatorfehler, eine veränderte Rückgewinnungseffizienz oder eine veränderte Zusammensetzung des Recyclestroms kann die Reaktorleistung schlechter erscheinen lassen. Die genaue Lokalisierung des Leistungsverlusts verhindert unnötige Eingriffe am Katalysator.
Entscheidung über Weiterbetrieb, Regeneration oder Austausch
Sobald der wahrscheinliche Mechanismus ermittelt wurde, bewerten Sie sowohl die Leistung als auch die verbleibenden Betriebsreserven. Ein Weiterbetrieb kann vertretbar sein, wenn die Produktspezifikationen eingehalten werden und die erforderlichen Betriebsbedingungen innerhalb der genehmigten Grenzwerte liegen. Gleichen Sie den Leistungsverlust nicht auf unbestimmte Zeit durch eine Erhöhung der Temperatur aus: Verfolgen Sie die Änderungsrate und den Abstand zu den Grenzwerten für Katalysator, Reaktor und Sicherheit.
Eine Regeneration sollte geprüft werden, wenn die Ablagerung mit einem etablierten Verfahren kompatibel ist und der Katalysator seine physische und chemische Integrität ausreichend bewahrt hat. Bei schweren Sinterungen, dauerhafter Vergiftung oder einem strukturellen Kollaps ist eine Wiederherstellung der Leistung weniger wahrscheinlich. Ein Austausch kann erforderlich sein, wenn die Aktivität nicht sicher wiederhergestellt werden kann, der Druckverlust den Betrieb einschränkt oder das Bett mechanisch beeinträchtigt ist.
Befolgen Sie vor dem Öffnen von Anlagen oder der Entnahme von Proben die Standortverfahren zur Isolation, Druckentlastung, Abkühlung und zum Umgang mit Gefahrstoffen. Gebrauchte Katalysatoren können adsorbierte Kohlenwasserstoffe, toxische Verunreinigungen oder reaktive Ablagerungen enthalten; manche Materialien können sich bei Luftkontakt erwärmen oder entzünden. Bewahren Sie repräsentative Proben und Betriebsaufzeichnungen für die Analyse auf und nutzen Sie die Ergebnisse, um die vorgeschaltete Ursache zu beheben, bevor ein regeneriertes oder ersetztes Bett wieder in Betrieb genommen wird.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.
Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage
Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.