


Was definiert ein thermoplastisches Harz in der industriellen Compoundierung?
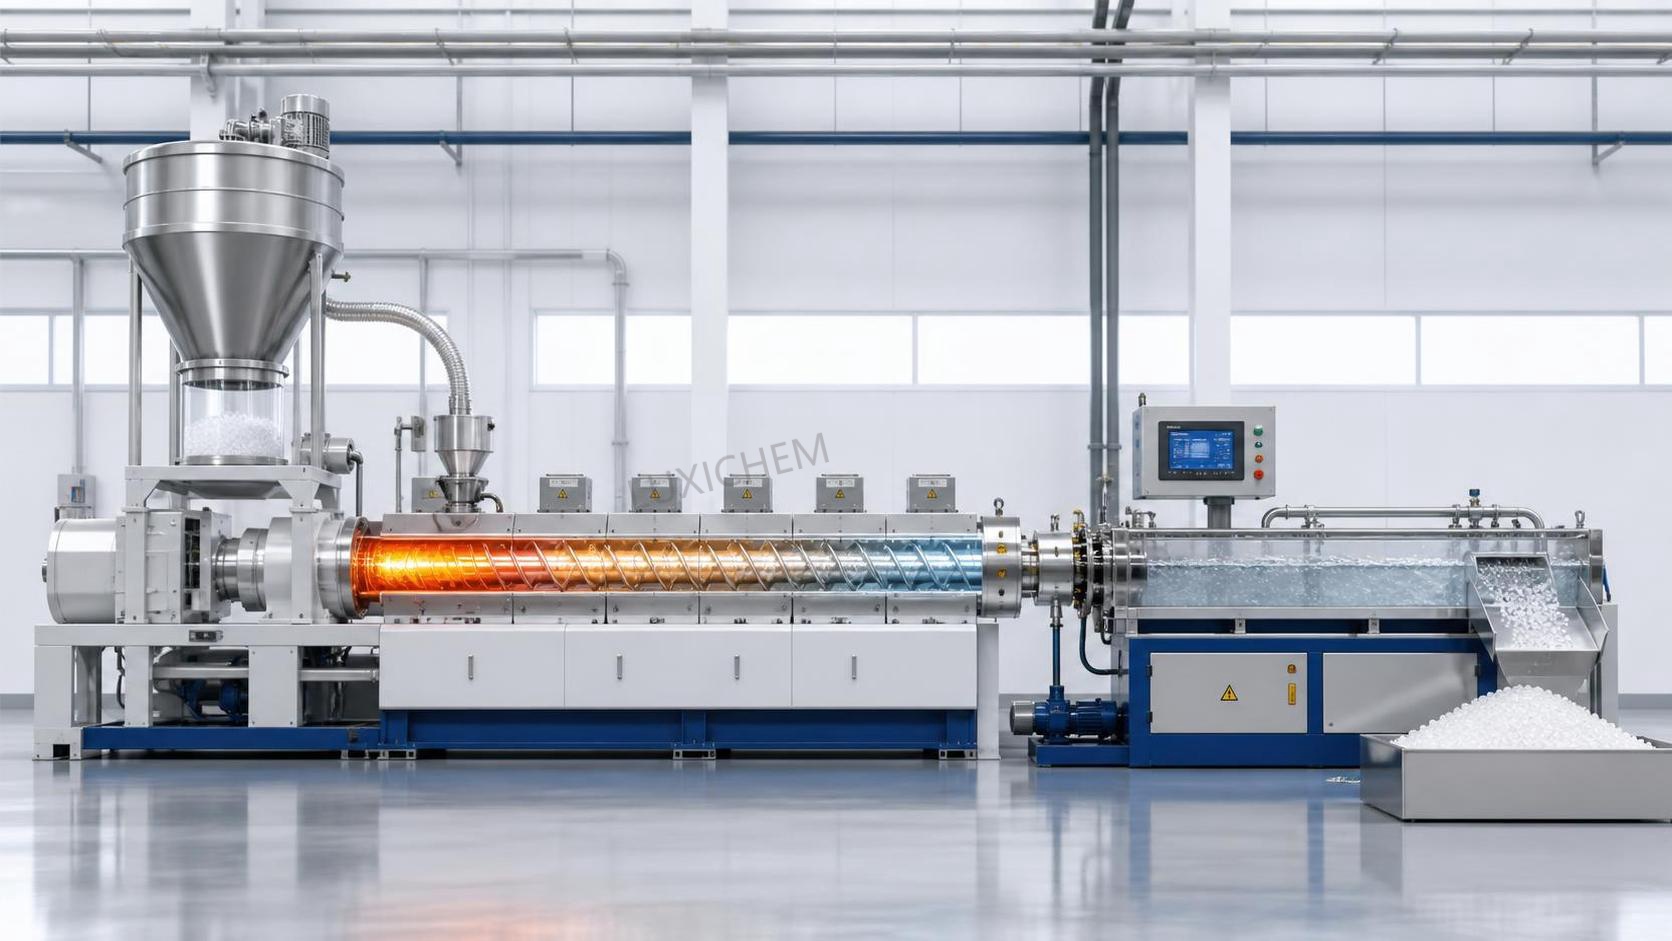
Ein thermoplastisches Harz in der industriellen Compoundierung wird vor allem durch ein praktisches Verhalten definiert: Es erweicht bei Erwärmung, fließt unter den Verarbeitungsbedingungen und verfestigt sich beim Abkühlen erneut, ohne eine dauerhafte chemische Aushärtung zu durchlaufen. Dieser wiederholbare Schmelz- und Erstarrungszyklus unterscheidet es von duroplastischen Materialien, die während der Aushärtung irreversible vernetzte Strukturen bilden. In einer Compoundieranlage beeinflusst dieser Unterschied alles – von der Einrichtung der Dosierer und der Zylindertemperatur über die Pelletqualität und das Recycling von Randbeschnitt bis hin zur zulässigen Verweilzeit während der Produktion.
Der Begriff impliziert außerdem ein spezifisches Gleichgewicht zwischen Molekülstruktur und Verarbeitungsverhalten. Ein thermoplastisches Harz muss Polymerketten besitzen, die bei ausreichender Wärmezufuhr aneinander vorbeigleiten können, gleichzeitig aber so stabil bleiben, dass sie ihre nutzbaren Eigenschaften nach wiederholter thermischer Belastung innerhalb eines kontrollierten Bereichs beibehalten. Wenn die Ketten zu leicht abgebaut werden, kann das Harz Verfärbungen, Geruchsbildung, Viskositätsverlust oder spröde Fertigteile zeigen. Ist die Schmelze zu steif, wird die Dispergierung von Füllstoffen und Additiven erschwert. Ist sie zu fließfähig, können Maßhaltigkeit und mechanische Eigenschaften beeinträchtigt werden. Bei der Compoundierung wird das Harz selten allein nach seiner Chemie beurteilt; entscheidend ist vielmehr, wie zuverlässig es Änderungen der Formulierung aufnimmt und dennoch problemlos durch Extrusion, Pelletierung, Formgebung oder Folienverarbeitung läuft.
Was verleiht einem Harz seine thermoplastische Identität
Auf Polymerebene besteht ein thermoplastisches Harz gewöhnlich aus linearen oder verzweigten Ketten mit begrenzter oder fehlender dauerhafter Vernetzung. Diese Struktur ermöglicht die thermische Reversibilität. Zu den gängigen Familien zählen Polyethylen, Polypropylen, Polystyrol, Polyvinylchlorid, Polyamid, Polycarbonat, PET, PBT und technische Polymerblends. Einige sind teilkristallin, das heißt, beim Abkühlen bilden sich geordnete Bereiche; andere sind amorph und weisen eine weniger geordnete Molekülanordnung auf. Dies ist von Bedeutung, da Erweichungsverhalten, Schrumpfung, Transparenz, Schlagzähigkeit und Chemikalienbeständigkeit häufig davon abhängen, ob das Grundharz kristallisiert.
In der industriellen Compoundierung ist das Grundharz nicht einfach ein neutraler Träger. Es legt das Verarbeitungsfenster fest. Ein teilkristallines Harz kann eine präzisere Kontrolle von Kühlung und Feuchtigkeit erfordern, während ein amorpher Werkstoff breitere optische oder maßliche Vorteile bieten kann. Das bestimmende Merkmal bleibt die thermische Wiederverarbeitbarkeit; in der Praxis ist ein Harz jedoch nur dann wirklich geeignet, wenn dieses Verhalten unter Scherung, Wärme und Additivbeladung vorhersehbar bleibt.
Der Schmelzfluss ist eine der zuerst untersuchten Eigenschaften. Er gibt einen groben Hinweis darauf, wie leicht sich das Harz unter festgelegten Prüfbedingungen verarbeiten lässt. Ein Harztyp mit höherem Schmelzfluss kann dünne Bereiche gut füllen oder Pigmente leichter dispergieren, kann in manchen Systemen jedoch auch auf ein niedrigeres Molekulargewicht und eine geringere Zähigkeit hindeuten. Ein Harztyp mit niedrigerem Schmelzfluss kann Festigkeit oder die Beständigkeit gegen umweltbedingte Spannungsrissbildung verbessern, erfordert jedoch möglicherweise ein höheres Drehmoment, einen höheren Druck oder eine angepasste Schneckenkonstruktion. Bei der Compoundierung führt die Auswahl eines Harzes allein nach dem Schmelzfluss häufig zu Fehlern, da Additive das scheinbare Fließverhalten deutlich verändern können.
Wie Compoundeure die Eignung tatsächlich definieren
In einer Produktionsanlage wird ein thermoplastisches Harz weniger durch die Formulierung in Lehrbüchern definiert als durch die Frage, ob es eine Formulierung durch einen stabilen Prozess führen kann. Die Eignung hängt häufig von sechs miteinander verbundenen Faktoren ab: thermische Stabilität, Rheologie, Verträglichkeit mit Additiven, Feuchtigkeitsempfindlichkeit, nachgelagerte Leistung und Lagerverhalten vor der Verwendung.
Die thermische Stabilität bestimmt, ob das Harz das Temperaturprofil des Zylinders und die Scherbeanspruchung ohne Abbau übersteht. PVC erfordert beispielsweise eine sorgfältige Wärmestabilisierung, da es bei unsachgemäßer Behandlung zersetzt werden kann. Polyamid und PET müssen möglicherweise getrocknet werden, da Feuchtigkeit das Polymer bei Verarbeitungstemperatur hydrolysieren kann. Polyolefine sind unter dem Gesichtspunkt der Feuchtigkeit im Allgemeinen leichter zu verarbeiten, doch eine Oxidation bei langen Verweilzeiten kann die Leistung dennoch verringern.
Die Rheologie ist wichtig, weil Compoundierung kein statischer Erwärmungsvorgang ist. Das Material wird in Schnecken, Knetblöcken, Mischern und Düsen einer Scherung ausgesetzt. Ein Harz, das auf einem Datenblatt geeignet erscheint, kann sich bei der Beladung mit mineralischen Füllstoffen, Flammschutzmitteln, Glasfasern oder hochkonzentrierten Pigmenten schlecht verhalten. Die compoundierte Formulierung kann pulsieren, flüchtige Bestandteile einschließen oder bei der Pelletierung eine unzureichende Strangfestigkeit zeigen.
Die Verträglichkeit mit Additiven ist ein weiterer praktischer Definitionspunkt. Einige Harze nehmen Farbstoffe, Gleitmittel, Antioxidantien, Schlagzähmodifikatoren und Füllstoffe mit relativ unkomplizierter Dispergierung auf. Andere benötigen Haftvermittler, Kompatibilisatoren oder angepasste Prozessbedingungen, um eine Phasentrennung oder eine schwache Grenzflächenbindung zu vermeiden. Wenn unterschiedliche Polymere miteinander vermischt werden, bleibt das entstehende Material thermoplastisch, sofern es schmelzverarbeitbar bleibt. Seine Eignung hängt jedoch davon ab, ob die Morphologie für die vorgesehene Anwendung ausreichend stabil bleibt.
Die Feuchtigkeitsempfindlichkeit wird häufig unterschätzt. Ein Harz kann im strengen Sinne thermoplastisch sein und dennoch schlecht funktionieren, wenn die Trocknung vernachlässigt wird. PET, PBT, TPU und viele Polyamide können während der Schmelzverarbeitung an Molekulargewicht verlieren, wenn die Restfeuchte zu hoch ist. Die Folge ist am Trichter möglicherweise nicht sofort erkennbar. Sie kann sich später in Form von Sprödigkeit, uneinheitlicher Viskosität, Trübung, schwachen Bindenähten oder einem ungünstigen Geruchsprofil zeigen.
Das Verarbeitungsverhalten ist Teil der Definition
Die industrielle Compoundierung macht die Definition anhand messbarer Eigenschaften greifbar. Ein thermoplastisches Harz sollte ein ausreichend breites praktisches Temperaturfenster aufweisen, um zu schmelzen, gemischt und ausgetragen zu werden, ohne sich häufig zu zersetzen. Es sollte gleichmäßige Fördereigenschaften in Form von Pellets, Pulver oder Mahlgut zeigen. Schüttdichte, Pelletgeometrie, Staubbildung und die Neigung zur Brückenbildung im Trichter können die Stabilität der Anlage beeinflussen. Feine Pulver können beispielsweise ungleichmäßig gefördert werden und eine Rühr- oder Seitenzuführungsstrategie erfordern, während gleitfähige Pellets einen Dosierer überfluten können, wenn die Dosierung nicht sorgfältig geregelt wird.
Die Scherempfindlichkeit ist ein weiteres Unterscheidungsmerkmal. Einige Harze lassen sich unter intensiver Mischung gut verarbeiten und dispergieren hohe Additivbeladungen sauber. Andere verlieren bei derselben Schneckenkonfiguration an Molekulargewicht oder bilden Gele. Deshalb werden Schneckenkonstruktion, Entlüftungsposition und Zugabestellen für Additive auf das Harz abgestimmt, anstatt als universelle Einstellungen behandelt zu werden. Ein Material, das flüssige Additive, Peroxidmodifikatoren oder reaktive Zwischenprodukte benötigt, kann eine schrittweise Zudosierung erfordern, um lokale Überhitzung oder unerwünschte Nebenreaktionen zu vermeiden. In bestimmten Formulierungen kann ein Zwischenprodukt wie 1,4-Benzoquinone CAS#106-51-4 in einem breiteren chemischen Verarbeitungszusammenhang vorkommen; seine Handhabungsanforderungen müssen jedoch getrennt von den Annahmen für die standardmäßige thermoplastische Compoundierung mit Pelletzuführung betrachtet werden.
Die Verweilzeit zeigt häufig, ob ein Harz robust genug für den industriellen Einsatz ist. Ein stabiles thermoplastisches Harz kann normalerweise normale Schwankungen bei Durchsatz und Anfahren tolerieren, ohne sofort sichtbare Schäden zu erleiden. Ein weniger stabiles Harz kann sich bereits bei kurzen Unterbrechungen verkohlen, Gel bilden, rauchen oder schwarze Punkte erzeugen. Deshalb sind Abschaltverfahren, die Wahl des Spülmittels und die Haltemperaturen des Zylinders operative Bestandteile der Harzdefinition und keine bloßen Fragen der allgemeinen Ordnung und Sauberkeit.
Leistung nach der Compoundierung
Ein Grundharz bewährt sich in einem Compound, wenn seine endgültigen Eigenschaften nach der Zugabe von Füllstoffen und Additiven konsistent bleiben. Mechanische Festigkeit, Schlagzähigkeit, Steifigkeit, Härte, Wärmeformbeständigkeit, Oberflächenqualität und Chemikalienbeständigkeit werden sämtlich durch die Harzmatrix beeinflusst. Füllstoffe können die Steifigkeit erhöhen, aber die Schlagzähigkeit verringern. Weichmacher können die Flexibilität verbessern, jedoch die Extraktionsbeständigkeit und das langfristige Maßverhalten beeinflussen. Glasfasern können die Festigkeit erhöhen und gleichzeitig die Bedeutung der Fließrichtung bei der Bauteilauslegung verstärken.
Die Chemikalienbeständigkeit sollte im jeweiligen Zusammenhang betrachtet werden. Ein thermoplastisches Harz kann gegenüber verdünnten Säuren beständig sein, jedoch in oxidierenden Umgebungen versagen, oder Wasser und Salze vertragen, während es in Kohlenwasserstoffen quillt. Bei Anwendungen in den Bereichen Lebensmittel, Landwirtschaft und tägliche Chemikalien umfasst das Expositionsprofil häufig Öle, Tenside, Reinigungsmittel, Düngemittel oder wiederholte Waschzyklen. Die Harzauswahl hängt daher von den tatsächlichen Kontaktbedingungen, der Temperatur, dem Spannungszustand und der Einwirkungsdauer ab und nicht von der pauschalen Aussage, ein Polymer sei „chemikalienbeständig“.
Je nach Endanwendung können auch elektrische Eigenschaften, Geruch, Farbstabilität und extrahierbare Bestandteile eine Rolle spielen. Ein Harz, das sich leicht compoundieren lässt, kann dennoch ungeeignet sein, wenn es sich unter Verarbeitungstemperatur vergilbt, Restflüchtstoffe zurückhält oder mit Duftstoffen oder Wirkstoffen in Verpackungs- und Dosiersystemen reagiert. Dies sind keine nebensächlichen Aspekte. Sie entscheiden häufig darüber, ob eine Formulierung von Pilotläufen in die reguläre Produktion übergeht.
Häufige Missverständnisse
Ein häufiger Fehler besteht darin, anzunehmen, jedes schmelzbare Harz sei in der Praxis gleichermaßen recycelbar. Das thermoplastische Verhalten ermöglicht zwar eine Wiederverarbeitung, doch wiederholte thermische Belastung kann das Molekulargewicht dennoch verringern, die Farbe verändern oder die Schlagzähigkeit beeinflussen. Das Management von Mahlgut erfordert daher Grenzwerte, Trennregeln und eine Rückverfolgbarkeit nach Harzfamilie und Formulierung.
Ein weiteres Missverständnis besteht darin, Harz und Compound als austauschbare Begriffe zu behandeln. Das Harz ist die Polymerbasis. Das Compound ist das formulierte Material, nachdem Additive, Füllstoffe, Verstärkungen, Pigmente, Stabilisatoren und Verarbeitungshilfsmittel eingearbeitet wurden. Ein schlechtes Ergebnis wird häufig dem Harz zugeschrieben, obwohl die eigentliche Ursache in der Wechselwirkung von Additiven, einer unzureichenden Trocknung, einer ungenauen Dosierung oder den Kühlbedingungen liegt.
Außerdem besteht die Tendenz zu glauben, eine höhere Verarbeitungstemperatur verbessere stets die Mischung. Tatsächlich kann eine übermäßige Temperatur die Viskosität zunächst senken und gleichzeitig Oxidation, Hydrolyse, Dehydrochlorierung oder andere Abbauprozesse beschleunigen. Eine bessere Dispergierung kann manchmal durch Änderungen an den Schneckenelementen, der Zugabereihenfolge oder der Entlüftung erreicht werden und nicht einfach durch mehr Wärme.
Ein weiterer Fehler tritt bei der Prüfung von Spezifikationen auf: die Auswahl eines thermoplastischen Harzes nach nur einer herausragenden Eigenschaft wie Zugfestigkeit oder Schmelzflussindex. Die industrielle Compoundierung erfordert eine verknüpfte Betrachtung der Eigenschaften. Ein Harz mit dem richtigen Fließverhalten, aber unzureichender thermischer Stabilität, kann auf der Anlage versagen. Ein Harz mit guter Steifigkeit, aber schlechter Additivverträglichkeit kann eine Phasentrennung, Ausblühungen, Ablagerungen oder ein uneinheitliches Pelletausssehen verursachen.
Lagerung, Transport und Handhabung beeinflussen die Ergebnisse
Die Definition endet nicht bei der Polymerchemie, da der physikalische Zustand vor der Verarbeitung das Ergebnis verändert. Pellets oder Pulver können Feuchtigkeit aufnehmen, Staub anlagern, sich während der Lagerung verdichten oder sich beim Transport nach Partikelgröße entmischen. Säcke, Inliner, Big Bags und Silos sollten auf die Empfindlichkeit des Harzes gegenüber Feuchtigkeit, Verunreinigungen und Verklumpung abgestimmt sein. Temperaturschwankungen während des Transports können Kondensation verursachen, insbesondere wenn kaltes Material in warme, feuchte Luft gelangt. Erreicht diese Feuchtigkeit ein hygroskopisches Harz und wird die Trocknung ausgelassen, kann das compoundierte Ergebnis zunächst akzeptabel aussehen, später jedoch bei Prüfungen oder der Weiterverarbeitung versagen.
Die Kontrolle von Verunreinigungen ist ebenso wichtig. Eine Vermischung von transparenten und eingefärbten Typen, Materialien für Lebensmittelkontakt und solche ohne Lebensmittelkontakt, flammgeschützten und Standard-Compounds oder gefüllten und ungefüllten Systemen kann zu anhaltenden Reinigungsproblemen führen. Einige thermoplastische Harze lassen sich leicht ausspülen. Andere haften an Schnecken und Totzonen, wodurch der Materialwechsel langsamer wird und mehr Ausschussmaterial beim Produktionsanlauf entsteht.
Wie lässt sich feststellen, ob ein Harz für eine Compoundieraufgabe geeignet ist
Die zuverlässigste Definition ist operativer Natur: Ein geeignetes thermoplastisches Harz ist eines, das geschmolzen, gemischt, gekühlt, pelletiert und weiterverarbeitet werden kann und dabei weiterhin das erforderliche Eigenschaftsprofil erfüllt. Das bedeutet, nicht nur die Harzfamilie zu prüfen, sondern auch den Trocknungsbedarf, den Schmelztemperaturbereich, die Schertoleranz, die Additivverträglichkeit, den Entlüftungsbedarf, die erwartete Füllstoffbeladung und die Bedingungen, denen das Endprodukt im Einsatz ausgesetzt sein wird.
Wenn zwei mögliche Harze auf dem Papier ähnlich erscheinen, können kleine Unterschiede in der Molekulargewichtsverteilung, dem Stabilisierungspaket, der Pelletform oder den Restflüchtstoffen zu einem sehr unterschiedlichen Anlagenverhalten führen. Versuche werden häufig eingesetzt, um Drehmoment, Druckstabilität, Farbdrift, Düsenaufbau, Strangabrisse, Pelletstaub und das Erscheinungsbild der Formteile zu beobachten. Diese Beobachtungen sind oft nützlicher als eine allgemeine Kategorienbezeichnung.
Was ein thermoplastisches Harz in der industriellen Compoundierung definiert, ist daher nicht ein einzelner Satz aus der Polymerwissenschaft, auch wenn diese Wissenschaft den Ausgangspunkt bildet. Entscheidend ist die Kombination aus reversibler Schmelzverarbeitung, molekularer Stabilität unter den Herstellungsbedingungen, Verträglichkeit mit den Formulierungskomponenten und reproduzierbarer Endanwendungsleistung, nachdem das Material zu einem praxisgerechten Compound verarbeitet wurde.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

