


Warum Feuchtigkeit in PVC-Pulver zu Problemen bei der Zuführung und Verschmelzung führen kann
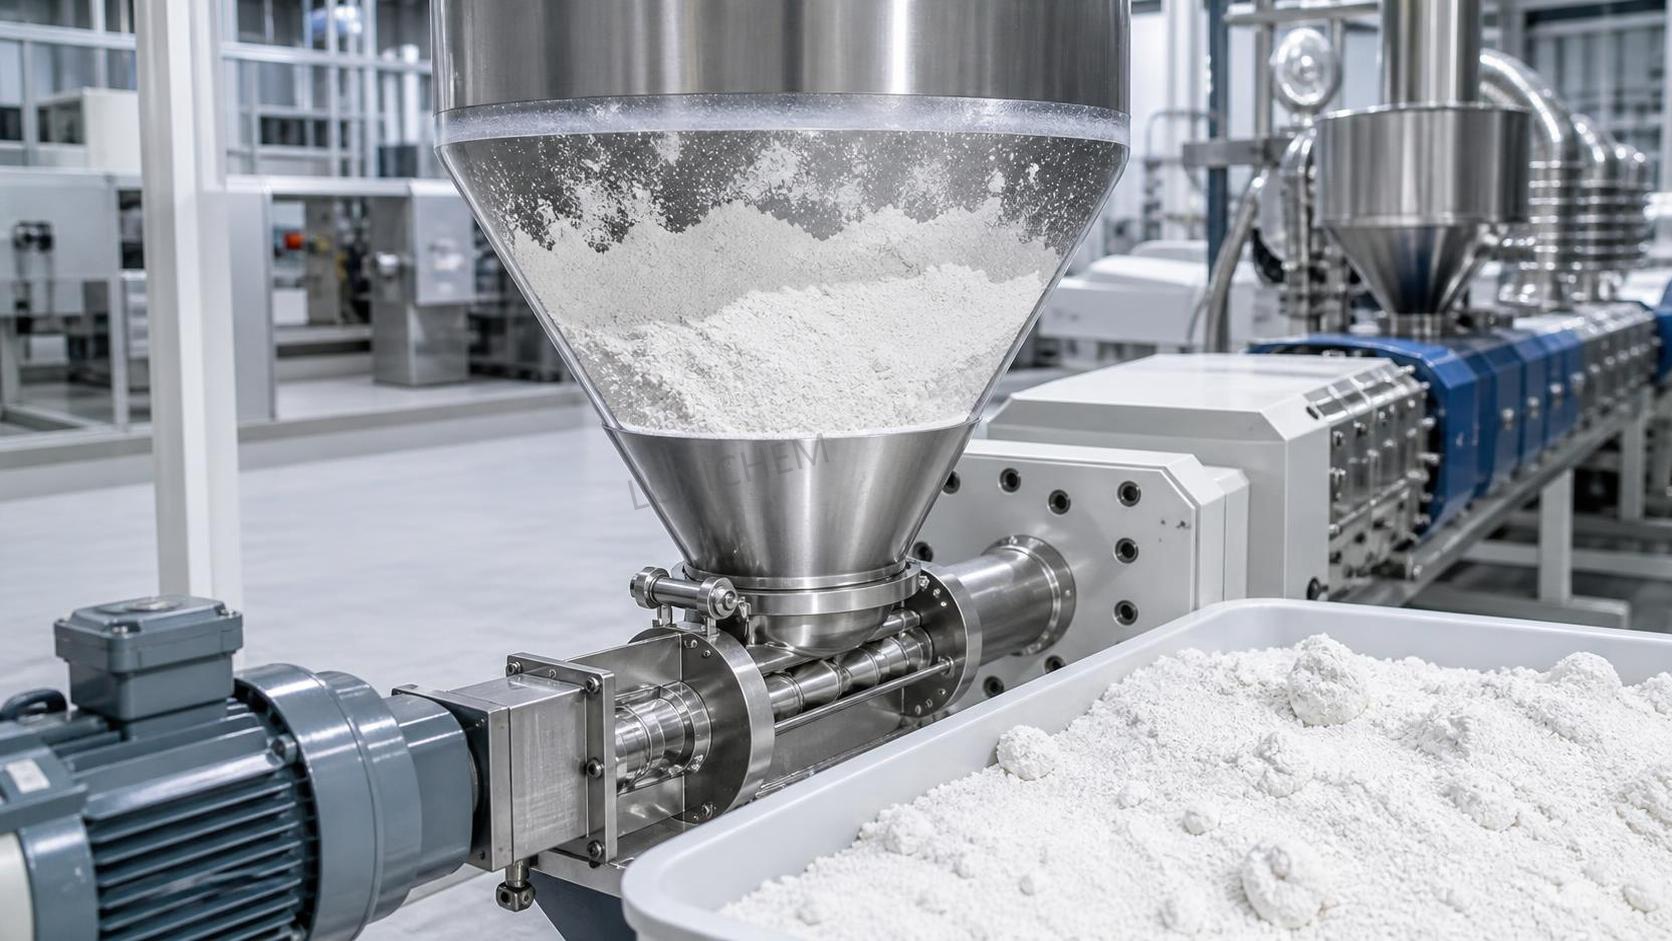
Jeder, der schon einmal an einer PVC-Linie gearbeitet hat, weiß, wie frustrierend ein scheinbar „kleines“ Rohstoffproblem werden kann. Der Mischer scheint einwandfrei zu funktionieren, der Beschicker startet normal, und dann beginnt die Linie abzudriften: Die Ausbringung schwankt, die Verschmelzung setzt verspätet ein, die Stromaufnahme wird instabil und die Qualität des Endprodukts ist nicht mehr gleichbleibend. In vielen Fällen liegt die verborgene Ursache in Feuchtigkeit im PVC-Pulver. Dies wird leicht unterschätzt, da das Material für das Auge weiterhin frei fließend erscheinen kann. Selbst ein moderater Anstieg des Feuchtigkeitsgehalts kann jedoch beeinflussen, wie sich das Pulver während der Verarbeitung zuführt, erwärmt, verdichtet und schließlich schmilzt.
Für Bediener, Techniker und Produktionsanwender ist das Verständnis dieses Zusammenhangs nicht nur eine Frage für das Labor. Er wirkt sich direkt auf die Maschinenstabilität, die Ausschussquote, die Reinigungshäufigkeit und das Vertrauen in den Produktionsablauf aus. Wenn die Feuchtigkeitskontrolle vernachlässigt wird, zeigt sich das Problem häufig zunächst als Prozessstörung – lange bevor jemand bestätigt, dass der Rohstoff die Ursache ist. Deshalb kann es viel Zeit sparen, die Warnzeichen und Korrekturmaßnahmen zu kennen.
Feuchtigkeit im PVC-Pulver wird häufig übersehen, kann jedoch schnell zu instabiler Zuführung, schlechter Verschmelzung und uneinheitlichen Verarbeitungsergebnissen führen. Für Bediener und Anwender in der chemischen Produktion ist es entscheidend zu verstehen, wie sich bereits geringe Feuchtigkeitsmengen auf den Materialfluss und die Produktqualität auswirken. Dieser Artikel erläutert die Ursachen, häufige Warnzeichen und praktische Möglichkeiten zur Feuchtigkeitskontrolle für eine reibungslosere und zuverlässigere PVC-Verarbeitung.
Warum Feuchtigkeit das Verhalten von PVC-Pulver so schnell verändert
PVC-Pulver ist ein feinteiliges Material, und feine Pulver reagieren äußerst empfindlich auf Wasser. Feuchtigkeit bildet dünne Flüssigkeitsbrücken zwischen den Partikeln. Sobald dies geschieht, verhält sich das Pulver nicht mehr wie ein sauberes, trockenes und frei fließendes Harz. Stattdessen kann es verklumpen, sich ungleichmäßig verdichten oder an Trichterwänden, Förderleitungen, Dosierschnecken und Einzugstrichtern haften.
Im trockenen Zustand bewegen sich die Pulverpartikel berechenbarer. Die Schüttdichte bleibt relativ stabil, die Dosierung wird einfacher und die Maschine erhält eine gleichmäßigere Materialzufuhr. Wird Feuchtigkeit hinzugefügt, verändert sich das Verhalten in mehrere Richtungen gleichzeitig. Das Pulver kann im Trichter Brücken bilden, nach dem Aufbrechen einer Verstopfung unregelmäßig schwallartig austreten oder sich an Metalloberflächen ablagern. Dadurch erhält die Linie keine konstante Materialmenge, selbst wenn die Einstellungen des Beschickers unverändert bleiben.
Dies ist von Bedeutung, weil die PVC-Verarbeitung stark von gleichbleibenden Bedingungen abhängt. Die Verschmelzung ist nicht einfach ein Erwärmungsvorgang, sondern das Ergebnis des kontrollierten Zusammenspiels von mechanischer Energie, Temperatur, Formulierungsbalance und Verweilzeit. Wird die Materialzufuhr ungleichmäßig, wird auch die Verschmelzung ungleichmäßig.
Wie Feuchtigkeit zu Zuführproblemen in der Produktion führt
Bediener bemerken Zuführprobleme normalerweise, bevor sie an Feuchtigkeit denken. Die Linie kann eines oder mehrere der folgenden Symptome zeigen:
- Unregelmäßige Beschickungsleistung oder instabile Schneckenfüllung
- Anhaftendes Pulver im Trichter oder im Bereich des Einzugstrichters
- Unregelmäßige Brückenbildung und plötzliche Materialschübe
- Mehr Staubablagerungen an unerwarteten Stellen aufgrund eines ungleichmäßigen Materialflusses
- Häufiger Bedarf an manueller Unterstützung oder Eingriffen
Warum geschieht das? Feuchtes Pulver setzt sich nicht gleichmäßig ab. In einigen Bereichen verdichtet es sich stärker, in anderen bildet es weiche Agglomerate. Ein gravimetrischer oder volumetrischer Beschicker kann nur dann zuverlässig arbeiten, wenn das Material gleichmäßig und wiederholbar fließt. Sobald Feuchtigkeit dieses Fließverhalten beeinträchtigt, beginnt die Ausbringung, dem Pulver hinterherzulaufen, anstatt es zu kontrollieren.
Bei Linien mit hohem Durchsatz kann dies eine Kettenreaktion auslösen. Die Maschine erhält für kurze Zeit weniger Material, dann zu viel und anschließend wieder weniger. Die Befüllung des Zylinders verändert sich, die Motorlast schwankt und das Temperaturprofil entfernt sich zunehmend vom idealen Prozessfenster. Was wie ein Problem des Beschickers aussieht, kann tatsächlich ein Konditionierungsproblem des Rohstoffs sein.
Warum auf eine instabile Zuführung häufig eine schlechte Verschmelzung folgt
Die Verschmelzung bei der PVC-Verarbeitung erfordert, dass Harz und Additive Energie kontrolliert aufnehmen. Wenn Feuchtigkeit vorhanden ist, beeinträchtigen typischerweise zwei Faktoren diesen Prozess.
Erstens stört Wasser die gleichmäßige Verteilung der Komponenten des Dry Blends. Additive bleiben möglicherweise nicht so gleichmäßig dispergiert wie erwartet, insbesondere wenn das Pulver zu verklumpen oder sich zu entmischen beginnt. Dies beeinflusst das Schmierstoffgleichgewicht und die Wärmeaufnahme. Zweitens wird ein Teil der zugeführten Energie effektiv dafür aufgewendet, mit dem Feuchtigkeitszustand umzugehen, anstatt vollständig in eine gleichmäßige Partikelwechselwirkung und die Entwicklung der Verschmelzung zu fließen.
Das Ergebnis kann sich als verspätete Verschmelzung, ein gegenüber dem Normalzustand breiteres Verarbeitungsfenster oder instabile Verschmelzungsspitzen von Charge zu Charge zeigen. In der Praxis stellen Bediener möglicherweise fest, dass das Material mehr Zeit oder Energie benötigt, um den erwarteten Zustand zu erreichen. Manchmal läuft die Linie weiter, doch der Prozess wird „empfindlich“. Kleine Änderungen der Temperatur oder Schneckendrehzahl verursachen plötzlich deutlich größere Auswirkungen als üblich. Dies ist häufig ein Zeichen dafür, dass sich das Material nicht mehr wie ein trockenes, berechenbares Pulversystem verhält.
Bei der Extrusion oder Compoundierung kann sich eine schlechte Verschmelzung im Produkt durch ein schwaches Oberflächenbild, Rauheit, eine matte Oberfläche, eine uneinheitliche mechanische Qualität oder Schwankungen zwischen Produktionsläufen zeigen. In schweren Fällen kann unzureichend verschmolzenes Material die nachgelagerte Leistung beeinträchtigen und die Ausschussquote erhöhen.
Die frühen Warnzeichen, die viele Anwender übersehen
Nicht jedes Feuchtigkeitsproblem macht sich eindeutig bemerkbar. Manchmal warten Bediener auf sichtbare Klumpen – doch dann ist der Prozess bereits beeinträchtigt. Frühere Anzeichen sind meist subtiler:
- Der Trichter entleert sich trotz normaler Einstellungen ungleichmäßig
- Stromaufnahme oder Drehmoment beginnen stärker als üblich zu schwanken
- Der Zeitpunkt der Verschmelzung weicht von einer nachweislich guten Charge ab
- Pulverrückstände haften bei der Reinigung stärker an
- Das Erscheinungsbild des Produkts variiert ohne erkennbare Änderung an der Maschine
Eine nützliche Gewohnheit besteht darin, das aktuelle Verhalten mit dem „normalen Rhythmus“ der Linie zu vergleichen. Erfahrene Bediener erkennen ein Feuchtigkeitsproblem oft, bevor Messinstrumente es bestätigen. Die Maschine klingt anders, das Zuführmuster wirkt weniger stabil und die Reinigung erfordert mehr Aufwand. Diese Beobachtungen sollten nicht als vage Eindrücke abgetan werden; auf vielen Linien sind sie die ersten praktischen Hinweise.
Woher die Feuchtigkeit normalerweise stammt
Feuchtigkeit im PVC-Pulver muss nicht immer auf ein einzelnes gravierendes Ereignis zurückgehen. Häufig entsteht sie schrittweise durch normale Handhabungs- und Lagerbedingungen:
- Unzureichende Kontrolle der Luftfeuchtigkeit im Lager
- Temperaturwechsel, die Kondensation in Säcken oder Behältern verursachen
- Zu lange vor der Verwendung offen gelassene Verpackungen
- Mangelhafte Abdichtung während des Transports oder innerbetrieblicher Transfers
- Material in der Nähe feuchter Wände, nasser Böden oder nicht klimatisierter Luft
Saisonale Veränderungen können die Situation verschärfen. In feuchten Monaten kann sich ein Pulver, das in einer Woche einwandfrei verarbeitet wurde, in der folgenden Woche anders verhalten – selbst bei gleicher Formulierung und unveränderten Maschineneinstellungen. Dies ist ein Grund dafür, warum ein stabiles Rohstoffmanagement ebenso wichtig ist wie die Maschineneinstellung. Unternehmen, die wie Luxi Chemical (Shandong) Co., Ltd. ein breites Sortiment chemischer Produkte für die globale Versorgung verwalten, wissen in der Regel, welchen Einfluss die Unversehrtheit der Verpackung, die Lagerbedingungen und eine konsequente Logistik auf die nachgelagerte Verwendbarkeit haben. In Branchen, in denen Pulver gehandhabt werden, sind diese Details nicht nebensächlich, sondern Teil der Prozesszuverlässigkeit.
Auch in Unternehmen mit mehreren Produktkategorien – von Industriechemikalien bis hin zu Spezialmaterialien wie Rifampicin CAS#13292-46-1 – gilt dieselbe betriebliche Erkenntnis: Der Zustand des Materials bei der Ankunft beeinflusst, was im Werk geschieht. Ein Produkt kann die Spezifikationen auf dem Papier erfüllen und dennoch Probleme verursachen, wenn Lagerung und Handhabung eine Umwelteinwirkung zulassen.
Was vor einer Änderung der Maschineneinstellungen geprüft werden sollte
Wenn Zuführ- und Verschmelzungsprobleme auftreten, stellen viele Teams zunächst Temperatur, Schneckendrehzahl oder Beschickungsrate ein. Manchmal hilft das vorübergehend, doch es kann auch die eigentliche Ursache verdecken. Bevor der Prozess zu stark verändert wird, sollte zunächst das Material selbst geprüft werden.
Beginnen Sie mit den Grundlagen. Sehen Sie in den Trichter, den Transferbehälter und die Verpackung. Gibt es sichtbare Verklumpungen? Fühlt sich das Pulver kühler oder feuchter als üblich an? Gibt es Anzeichen von Kondensation in Auskleidungen oder Behältern? War das Material nach dem Öffnen der Umgebung ausgesetzt? Hat sich das Wetter seit der vorherigen Charge deutlich verändert?
Vergleichen Sie anschließend, sofern verfügbar, die verdächtige Charge mit einer nachweislich trockenen Charge. Wenn sich die Linie nach dem Materialwechsel schnell stabilisiert, ist Feuchtigkeit ein naheliegender Verdacht. Überprüfen Sie außerdem die Reinigungsmuster. Wenn sich Materialkomponenten schneller als üblich in klebrigen Ablagerungen ansammeln, spricht dies häufig ebenfalls für diese Schlussfolgerung.
Diese Prüfungen sind einfach, aber wertvoll, weil sie verhindern, dass Bediener die Maschine auf ein vermeidbares Rohstoffproblem abstimmen.
Praktische Möglichkeiten zur Feuchtigkeitskontrolle und Wiederherstellung einer stabilen Verarbeitung
Eine gute Feuchtigkeitskontrolle ist in der Regel eine Kombination aus konsequenter Lagerung, sachgerechter Materialhandhabung und geeigneten Gewohnheiten direkt an der Linie – und nicht nur eine einzelne Korrekturmaßnahme.
Stabile Lagerbedingungen sicherstellen
Lagern Sie PVC-Pulver möglichst in einer trockenen, überdachten Umgebung mit kontrollierter Luftfeuchtigkeit. Vermeiden Sie Temperaturschwankungen, die Kondensation begünstigen. Platzieren Sie das Material nicht dort, wo es Feuchtigkeit aus Böden, Wänden oder offenen Luftströmungen aufnehmen kann.
Geöffnetes Material schützen
Nach dem Öffnen der Verpackung sollte diese ordnungsgemäß wiederverschlossen werden, wenn das Material nicht sofort verwendet wird. Eine längere Exposition unter feuchten Bedingungen kann den Nutzen einer geeigneten vorgelagerten Verpackung schnell zunichtemachen.
First-in-first-out-Prinzip anwenden
Ältere Bestände sind nicht zwangsläufig schlecht, doch eine längere Lagerung erhöht die Wahrscheinlichkeit einer Feuchtigkeitsaufnahme, insbesondere bei uneinheitlichen Handhabungsbedingungen. Eine gute Bestandsrotation reduziert Überraschungen.
Förder- und Zuführeinrichtungen prüfen
Ein feuchtigkeitsempfindliches Pulver macht Schwachstellen in der Trichterauslegung, Abdichtung und Transferhandhabung sichtbar. Totzonen, raue Oberflächen oder unzureichende Abdeckungen können das Problem verschärfen.
Material bei Bedarf konditionieren
Wenn es der Betrieb zulässt, kann eine Vorkonditionierung oder kontrollierte Trocknung die Verwendbarkeit wiederherstellen. Die Methode sollte jedoch auf das Material und die Prozessanforderungen abgestimmt sein. Eine Überkorrektur kann neue Probleme verursachen, darunter statische Aufladung oder Veränderungen bei der Handhabung.
Häufige Fehler, die das Problem verschärfen
Ein häufiger Fehler besteht in der Annahme, dass das Pulver trocken genug sein müsse, weil es sich noch bewegt. Ein weiterer Fehler ist, die Temperatur zu stark zu erhöhen, um die Verschmelzung zu erzwingen. Dadurch kann zwar das Symptom behandelt werden, gleichzeitig jedoch die thermische Belastung an anderer Stelle im Prozess steigen.
Bediener übersehen außerdem manchmal die Bedingungen bei der Sauberhaltung. Offene Behälter in der Nähe von Nassreinigungsbereichen, schlecht abgedichtete Übergabestellen und feuchte Druckluftumgebungen können wiederkehrende Probleme begünstigen. Wenn dieselbe Linie immer wieder eine instabile Zuführung entwickelt, kann die Ursache eher in der Umgebung als in der Formulierung liegen.
Und schließlich sollten Sie die Kommunikation zwischen Einkauf, Lager und Produktion nicht vernachlässigen. Feuchtigkeitsprobleme lassen sich leichter verhindern, wenn die Handhabung eingehender Materialien ab dem Eintreffen der Lieferung aufeinander abgestimmt ist.
Eine zuverlässigere Betrachtungsweise der Leistung von PVC-Pulver
Wenn sich PVC-Pulver schlecht zuführt oder uneinheitlich verschmilzt, liegt es nahe, sich auf die Maschine zu konzentrieren, da dort das Problem sichtbar wird. Der Prozess beginnt jedoch früher – bei Lagerung, Verpackung, Transport und der Einwirkung der Umgebung direkt an der Linie. Feuchtigkeit ist oft der stille Faktor, der all diese Bereiche miteinander verbindet.
Für Anwender und Bediener ist ein praktischer statt theoretischer Ansatz am wirksamsten: Achten Sie auf frühe Anzeichen, prüfen Sie den Materialzustand, bevor Sie den Maschineneinstellungen nachgehen, und verbessern Sie die Kontrolle darüber, wie das Pulver gelagert und gehandhabt wird. Diese Schritte reduzieren nicht nur Stillstandszeiten. Sie machen den gesamten Prozess berechenbarer – genau das, was die PVC-Produktion benötigt.
Im täglichen Betrieb sorgt Beständigkeit dafür, dass die Ausbringung gleichmäßig und die Qualität zuverlässig bleibt. Trockenes, gut verwaltetes PVC-Pulver gibt dem Prozess eine faire Chance, wie vorgesehen zu funktionieren. Sobald Feuchtigkeit in das System gelangt, sind Probleme bei Zuführung und Verschmelzung meist nicht mehr weit entfernt.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

