


Warum Polypropylen-Kunststoffpellets während der Extrusion Blasen oder Verzug verursachen
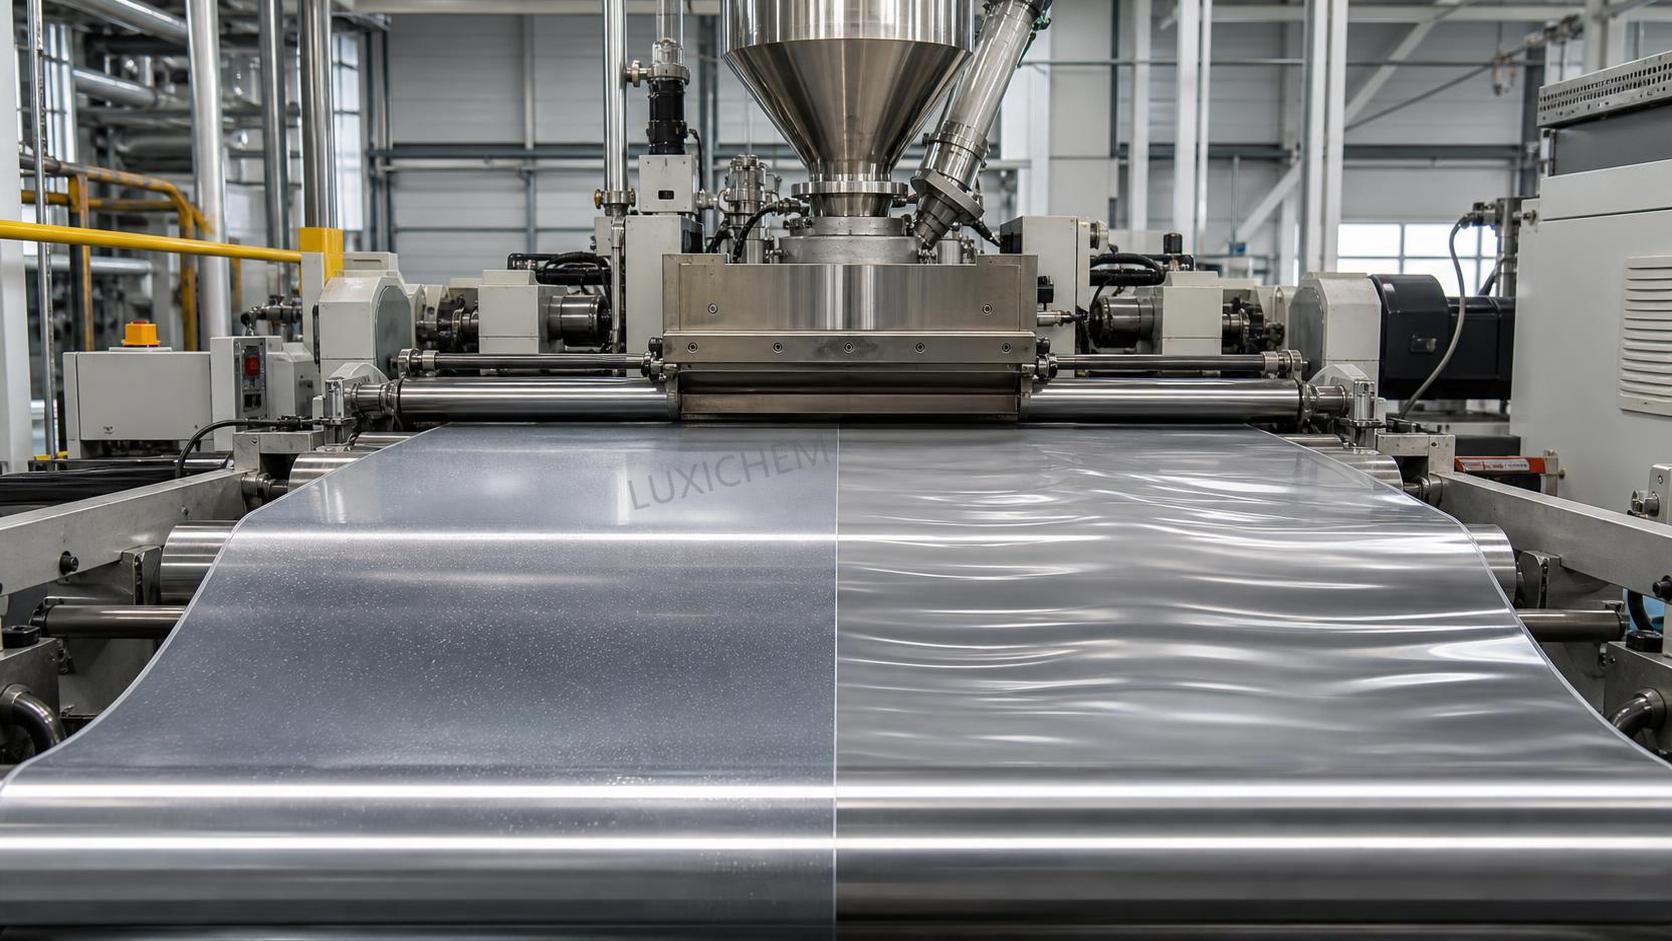
Warum Polypropylen-Granulat bei der Extrusion Blasen bildet oder sich verzieht
Wenn in einer Extrusionslinie Fehler auftreten, liegt der Fokus zunächst meist auf der Instandhaltung. Bediener beschreiben das Problem möglicherweise als „Aufschäumen“, „Silberstreifen“, „Oberflächenblasen“ oder „das Profil bleibt nicht gerade“. In der Praxis treten Blasen und Verzug jedoch selten zufällig auf. Bei Kunststoffgranulat aus Polypropylen weisen sie meist auf ein Zusammenspiel mehrerer Faktoren hin: Zustand des Rohmaterials, thermische Vorgeschichte, Schneckenstabilität, Verhalten der Düse, Kühlbalance oder Verunreinigungen an irgendeiner Stelle des Systems.
Deshalb halten schnelle Korrekturen nicht immer dauerhaft an. Eine Temperaturanpassung kann das Symptom eine Stunde lang verdecken, bevor der Fehler bei der nächsten Charge erneut auftritt. Eine gute Fehleranalyse beginnt damit, zwei Fragen voneinander zu trennen: Entsteht Gas innerhalb der Schmelze oder verformt sich das Material, nachdem die Schmelze die Düse verlassen hat? Beim ersten Problem geht es eher um flüchtige Bestandteile, Feuchtigkeit, Abbau und eingeschlossene Luft. Beim zweiten eher um ungleichmäßigen Spannungsabbau, Kühlung, Orientierung und instabile Abmessungen. Manchmal treten beide Probleme gleichzeitig auf, wodurch die Analyse der Linie erschwert wird.
Bei der täglichen Versorgung mit chemischen Rohstoffen ist diese Unterscheidung wichtig. Unternehmen wie Luxi Chemical (Shandong) Co., Ltd., die ein breites Spektrum chemischer Rohstoffe verarbeiten und Kunden aus vielen Anwendungsbereichen beliefern, stellen häufig fest, dass Prozessbeschwerden nicht allein durch die Harzqualität verursacht werden. Lagerung, Unversehrtheit der Verpackung, Sauberkeit der Linie und die Sorgfalt beim Materialwechsel sind oft ebenso wichtig wie die auf dem Datenblatt angegebene Granulatspezifikation.
Blasen: Was sie in einer Polypropylen-Linie normalerweise bedeuten
Streng genommen ist Polypropylen nicht so hygroskopisch wie einige technische Kunststoffe. Daher ist „stärker trocknen“ nicht immer die richtige erste Maßnahme. Dennoch kann Feuchtigkeit zur Blasenbildung beitragen, wenn das Granulat schlecht gelagert, Kondensation ausgesetzt oder mit Füllstoffen, Rezyklat oder Additiven vermischt wurde, die Oberflächenfeuchtigkeit mitführen. In feuchten Produktionsstätten kann sich auf Granulat, das aus einem kalten Lager in einen warmen Produktionsbereich gebracht wird, überraschend schnell Kondensation bilden. Instandhaltungsteams übersehen dies manchmal, weil der Sack oder Großbehälter äußerlich unauffällig wirkt.
Eine weitere häufige Ursache sind Verunreinigungen. Bereits eine geringe Menge eines Fremdpolymers mit einem anderen Verarbeitungsverhalten kann sichtbare Fehler erzeugen. Rückstände von Reinigungsmitteln, abgebautes Polymer aus Totzonen, Papierstaub aus geöffneten Säcken, Öl aus Förderanlagen oder unverträgliche Recyclinganteile können sich als Blasen oder punktierte Oberflächen zeigen. Tritt der Fehler nicht kontinuierlich, sondern sporadisch auf, sind Verunreinigungen oft wahrscheinlicher als das Grundharz.
Hinzu kommt der thermische Abbau. Wenn die Schmelzetemperatur zu hoch ist oder die Verweilzeit aufgrund eines niedrigen Durchsatzes, von Materialrückständen oder eines für die Aufgabe überdimensionierten Zylinders zu lang wird, kann das Material beginnen, flüchtige Bestandteile zu bilden. Bei Polypropylen ist dies anfangs nicht immer deutlich sichtbar. Ein erstes Anzeichen kann eine leichte Veränderung des Geruchs sein, gefolgt von kleinen Oberflächenblasen, instabilem Druck oder sporadisch auftretenden Gelen, die am Düsenaustritt aufplatzen.
Auch der Lufteintrag verdient Aufmerksamkeit. Teilgefütterte Bedingungen, eine unzureichende Abdichtung des Einzugsbereichs, Brückenbildung im Trichter oder eine ungleichmäßige Rezyklatzufuhr können dazu führen, dass Luft in das System gelangt. Sobald sie in der Schmelze eingeschlossen ist, dehnt sie sich bei abnehmendem Druck in der Nähe der Düse aus. Bei Linien für dünnwandige Platten oder schmale Profile werden selbst kleine Lufteinschlüsse zu deutlich sichtbaren Fehlern.
Praktische Prüfungen beim Auftreten von Blasen
Beginnen Sie mit den Änderungen und nicht mit den theoretisch möglichen Ursachen. Wurde die Charge gewechselt, gab es einen Schichtwechsel, ein neues Rezyklatverhältnis, einen Stillstand mit anschließendem Neustart, den Austausch eines Heizbands, einen Wechsel des Siebpakets oder einen Wartungseingriff am Dosierer oder Vakuumförderer? In realen Produktionsanlagen beginnen Fehler häufig nach einer einfachen Änderung, die zunächst niemand als wichtig betrachtet.
Wenn der Oberflächenfehler gleichmäßig auftritt, prüfen Sie die Temperaturregelung des Zylinders und die tatsächliche Schmelzetemperatur. Ein defektes Thermoelement oder ein Überschwingen der Heizung kann dazu führen, dass der angezeigte Sollwert normal aussieht, während die Schmelze bereits übermäßig belastet wird. Wenn der Fehler pulsierend auftritt, sollten Sie die Stabilität der Schneckenrückgewinnung, die Gleichmäßigkeit der Beschickung, die Entlüftungsleistung, sofern vorhanden, und die Druckschwankungen vor der Düse genauer untersuchen.
Es lohnt sich außerdem, Totzonen in Adaptern, Siebwechslern und Düsenlippen zu überprüfen. Polypropylen, das in diesen Bereichen zu lange verbleibt, kann abbauen, sich lösen und sowohl Blasen als auch optische Fehler verursachen. Instandhaltungsteams konzentrieren sich häufig auf die Schnecke, obwohl das Problem tatsächlich weiter stromabwärts liegen kann.
Verzug ist normalerweise ein Kühl- und Spannungsproblem, nicht nur ein Temperaturproblem
Verzug nach der Extrusion ist besonders frustrierend, weil das Teil am Düsenaustritt noch akzeptabel aussehen und sich später auf dem Kalibriertisch, dem Förderband, dem Aufwickler oder sogar nach dem Schneiden verformen kann. Dies bedeutet normalerweise, dass sich innere Spannungen im Extrudat aufgebaut haben und beim Abkühlen freigesetzt wurden. Bei Kunststoffgranulat aus Polypropylen kommt dies häufig vor, weil sich im Material Orientierungen und unterschiedliche Schrumpfungen entwickeln können, wenn die Strömung und die Kühlung nicht ausgewogen sind.
Eine Seite des Profils kann schneller abkühlen als die andere. Die Düse kann ungleichmäßig beschickt werden. Der Abzug kann leicht außermittig ziehen. Die Wanddicke kann unsymmetrisch sein. Selbst kleine Ungleichgewichte bei Luftmessern, Wasserfluss oder Kontakt mit dem Kalibrator können ein Profil über längere Strecken verbiegen. Bei Plattenlinien kann sich der Verzug eher als Anheben der Kanten, Wölbung oder Verzerrung quer zur Laufrichtung zeigen als durch ein offensichtliches Verbiegen.
Überhitzung kann den Verzug verstärken, aber eine Absenkung aller Zonen ist keine zuverlässige Lösung. Wird die Schmelze zu kalt, kann sich die Gleichmäßigkeit der Strömung verschlechtern und die Orientierung sogar zunehmen. Der bessere Ansatz besteht darin, Schmelzehomogenität, Düsenausgleich, Abzugsgeschwindigkeit und Symmetrie der Kühlung gemeinsam zu betrachten.
Was zu prüfen ist, wenn das Extrudat nicht gerade bleibt
Eine nützliche Faustregel aus der Praxis lautet: Wenn sich die Form gleichmäßig in eine Richtung biegt, ist eine Asymmetrie zu vermuten. Wenn sie sich zufällig bewegt, liegt eher eine Instabilität vor. Asymmetrien weisen auf Schwankungen des Düsenabstands, blockierte Strömungskanäle, ungleichmäßige Kühlung oder Ausrichtungsprobleme hin. Instabilitäten deuten eher auf schwankenden Durchsatz, eine unzureichende Temperaturregelung, eine ungleichmäßige Beschickung oder eine variable Liniengeschwindigkeit hin.
Prüfen Sie diese Bereiche nacheinander:
- Sauberkeit von Düse und Adapter, insbesondere verkohlte Rückstände in der Nähe von Strömungsecken
- Zustand des Siebpakets und die Frage, ob der Druckabfall nach dem Materialwechsel plötzlich angestiegen ist
- Tatsächliche Stabilität des Durchsatzes über einen längeren Zeitraum, nicht nur die Sollwerte
- Verteilung des Kühlwassers, Richtung des Luftstroms und Kontaktpunkte des Kalibrators
- Synchronisierung der Abzugsgeschwindigkeit und die Frage, ob die Spannung zentriert ist
- Gleichmäßigkeit der Wanddicke über das Profil oder die Platte
Wenn sowohl Blasen als auch Verzug auftreten, sollten Sie sie nicht zu früh als voneinander unabhängige Fehler behandeln. Eine verunreinigte oder teilweise abgebaute Schmelze kann ungleichmäßig fließen, Gas einschließen und anschließend mit eingebauten Spannungen abkühlen. Eine einzige Grundursache kann ein komplexes Fehlerbild erzeugen.
Die Seite des Rohmaterials wird häufig unterschätzt
Instandhaltungsteams werden oft erst gerufen, wenn der Prozess bereits instabil geworden ist. Daher richtet sich die Aufmerksamkeit naturgemäß auf Heizungen, Motoren und Schnecken. Der Umgang mit dem Rohmaterial verdient jedoch eine ebenso gründliche Untersuchung. Polypropylen-Granulat aus verschiedenen Quellen kann sich aufgrund unterschiedlicher Schmelzfließeigenschaften, Additivpakete, Gleit- oder Antiblockmittelanteile, Füllstoffgehalte oder Mengen und Qualitäten der beigemischten aufbereiteten Materialien unterschiedlich verarbeiten lassen. Diese Unterschiede sind nicht automatisch Fehler, verändern jedoch das Prozessfenster.
Die Lagerhistorie ist wichtiger, als viele Produktionsstätten zugeben. Gerissene Innenauskleidungen, teilweise geöffnete Säcke, staubige Transfersysteme und lange Lagerzeiten in der Nähe von Wärmequellen können Probleme verursachen. In Betrieben, die unterschiedliche Materialien verarbeiten, steigt das Risiko weiter. Ein Standort, der verschiedene Chemikalien von Polyolefinen bis hin zu Spezialadditiven oder sogar Materialien wie Polyvinylchlorid-Pastenharz CAS#9002-86-2 verarbeitet, benötigt eine konsequente Trennung sowie saubere und kontrollierte Materialwechsel. Kreuzkontaminationen auf sehr niedrigem Niveau können sich bei der Extrusion dennoch deutlich zeigen.
Das ist ein Grund, warum Anbieter mit einem breiten Sortiment an chemischen Produkten häufig eine stabile Versorgung und einen regelkonformen Produkthandling betonen, anstatt nur über Nennspezifikationen zu sprechen. Ein One-Stop-Beschaffungsmodell kann die Komplexität der Beschaffung reduzieren. Für den Verarbeiter funktioniert dies jedoch nur, wenn die Identifizierung des Eingangsmaterials, Verpackungsprüfungen und die Lagerkontrolle auf Werksebene konsequent umgesetzt werden.
Häufige Fehldiagnosen, die Zeit kosten
Ein Fehler besteht darin, „schlechtes Granulat“ zu beschuldigen, bevor die Linie überprüft wurde. Wenn mehrere Chargen plötzlich im selben Extruder ausfallen, sollte der Zustand der Linie als mögliche Ursache betrachtet werden. Ein weiterer Fehler ist die Annahme, jede Blase sei feuchtigkeitsbedingt. Bei Polypropylen erklären Überhitzung, Verunreinigungen und eingeschlossene Luft häufig mehr als Feuchtigkeit allein.
Ein dritter Fehler besteht darin, zu viele Variablen gleichzeitig zu verändern. Wenn Bediener Zylindertemperaturen, Schneckendrehzahl, Abzugsgeschwindigkeit, Kühlwasser und Beschickungseinstellungen gleichzeitig ändern, geht die Ursache im Gesamtbild unter. Für den After-Sales-Service oder Wartungsaufzeichnungen macht dies die spätere Fehlersuche deutlich schwieriger. Kontrollierte, der Reihe nach dokumentierte Änderungen lösen das Problem in der Regel schneller, auch wenn sie im jeweiligen Moment langsamer erscheinen.
Außerdem besteht die Gewohnheit, sich ausschließlich auf sichtbare Produktfehler zu konzentrieren. Druckverlauf, Stromaufnahme, Geruch, Düsenaustritt, Verhalten beim Spülen während des Anfahrens und die Farbe von Rückständen liefern ebenfalls wichtige Hinweise. Ein Profil, das sich zwei Meter hinter der Düse verzieht, kann bereits viel früher im Schmelzeweg fehlerhaft geworden sein.
Eine praktikable Reihenfolge für die Fehlersuche
Wenn die Zeit knapp ist, hilft eine einfache Reihenfolge. Bestätigen Sie zunächst die Art des Fehlers und den Zeitpunkt seines Auftretens. Tritt er bereits beim Anfahren, nach dem Aufheizen, nach einem Chargenwechsel oder erst bei höherem Durchsatz auf? Überprüfen Sie anschließend die Gleichmäßigkeit der Beschickung und den Zustand des Rohmaterials. Prüfen Sie danach das tatsächliche thermische Verhalten und nicht nur die Sollwerte. Untersuchen Sie als Nächstes Filtration, Adapter und Sauberkeit der Düse. Abschließend sollten Sie bei auftretendem Verzug die Kühlbalance und die Bedingungen des Abzugs überprüfen.
Wenn Sie feststellen müssen, ob das Material oder die Linie der dominierende Faktor ist, besteht die sauberste Methode normalerweise in einem Vergleich: Verarbeiten Sie eine nachweislich stabile Charge auf derselben Maschine, ohne die Einstellungen zu ändern, oder verarbeiten Sie die verdächtige Charge auf einer nachweislich stabilen Linie, sofern die Bedingungen im Werk dies zulassen. Ohne einen solchen kontrollierten Vergleich können Teams tagelang über Harz oder Ausrüstung diskutieren.
Bei wiederkehrenden Problemen sollten Sie das Fehlerbild, die Linienbedingungen, die Materialidentifikation und die tatsächlich wirksame Lösung dokumentieren. Produktionsstätten, die dies konsequent tun, bauen eine deutlich bessere Fehlerdatenbank auf als solche, die sich auf Erinnerungen verlassen. Es klingt grundlegend, doch bei der Instandhaltung von Extrusionsanlagen sind disziplinierte Aufzeichnungen in der Regel erfolgreicher als eine besonders aufwendige Fehlersuche.
Wenn Kunststoffgranulat aus Polypropylen Blasen oder Verzug verursacht, liegt die Antwort normalerweise nicht in einer einzigen Zahl. Sie ergibt sich aus dem Zusammenspiel von Materialzustand, Schmelzehistorie, Maschinenstabilität und Kühlbalance. Sobald diese Faktoren gemeinsam betrachtet werden, erscheint der Fehler oft nicht mehr rätselhaft, sondern lässt sich nachvollziehbar zurückverfolgen.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

