


Warum PP-Granulate zu instabilen Formgebungsergebnissen in der Produktion führen können
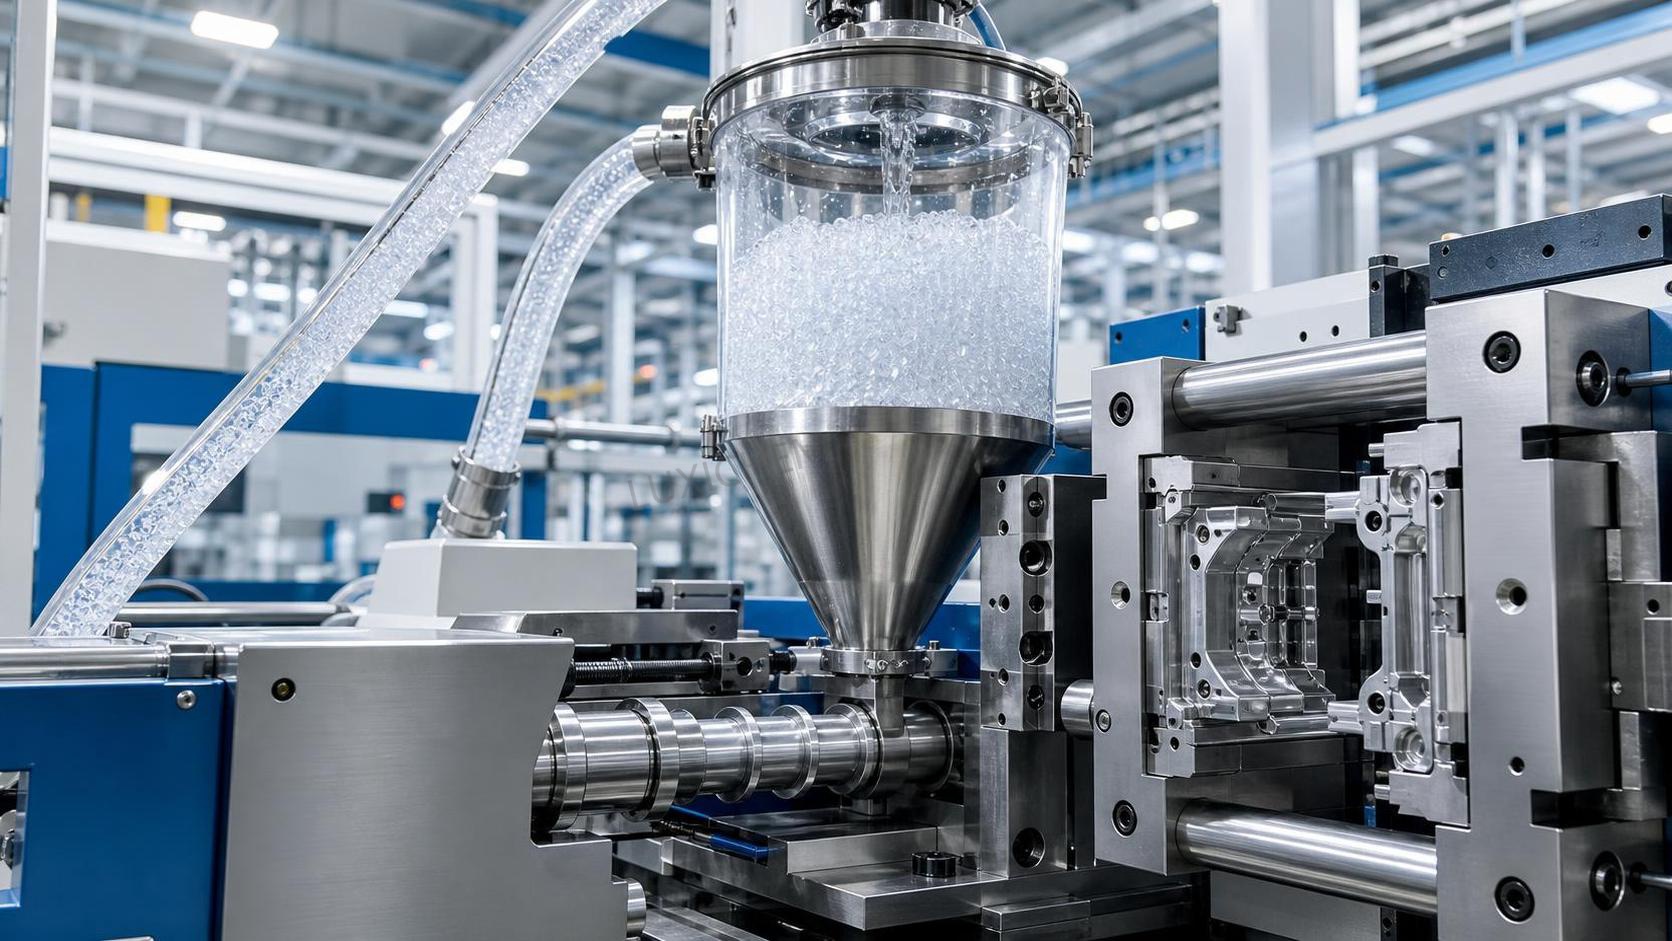
Instabile Formgebungsergebnisse beginnen oft schon, bevor der Trichter befüllt wird. In vielen Werkstätten verbringen Bediener zu viel Zeit damit, Zylindertemperatur, Einspritzgeschwindigkeit, Nachdruck oder Kühlzeit anzupassen, während das eigentliche Problem im Rohstoffbehälter liegt. Wenn sich der Zustand der PP-Pellets unterscheidet, kann selbst eine gut abgestimmte Formmaschine beginnen, uneinheitliche Teile, unvollständige Füllungen, Gratbildung, Einfallstellen, instabile Abmessungen oder unerwartete Zyklusänderungen zu erzeugen.
Für Bediener ist dies wichtig, weil instabile Formgebung selten durch einen einzigen gravierenden Fehler verursacht wird. Häufiger entsteht sie durch kleine und wiederkehrende Materialunterschiede, die das Prozessfenster allmählich stören. Wenn das in die Maschine gelangende Harz nicht gleichbleibend ist, funktionieren die Maschineneinstellungen, die in der vorherigen Schicht erfolgreich waren, möglicherweise in der nächsten Schicht nicht mehr. Deshalb sollte die Materialkontrolle als Bestandteil der Prozesskontrolle und nicht als separates Lagerproblem betrachtet werden.
PP gilt im Vergleich zu feuchtigkeitsempfindlicheren technischen Kunststoffen oft als relativ leicht zu verarbeiten. Dieser Ruf führt zu einem häufigen Fehler: der Annahme, dass Polypropylen immer unempfindlich ist. Tatsächlich hängt die Formgebungsstabilität nicht nur vom Harztyp ab, sondern auch von Pelletqualität, Lagerbedingungen, Chargenkonstanz, Verunreinigungsgrad, Additivverteilung und dem Verhalten des Materials beim Erwärmen und Fließen.
Warum durch Pellets verursachte Instabilität häufig falsch diagnostiziert wird
In der Produktion werden Fehler gewöhnlich danach beurteilt, was auf der Teileoberfläche erscheint oder was sich auf dem Maschinenbildschirm verändert. Ein Teil verzieht sich, daher wird die Kühlung verantwortlich gemacht. Eine Kavität wird nicht gefüllt, daher wird der Einspritzdruck erhöht. Gratbildung tritt auf, daher wird die Schließkraft überprüft. Diese Maßnahmen sind nachvollziehbar, können jedoch die tatsächliche Ursache der Schwankung verdecken, wenn die eingehenden Pellets nicht gleichmäßig sind.
Materialbedingte Probleme werden aus drei Gründen häufig falsch diagnostiziert:
- das Fehlerbild ähnelt einem Problem der Maschineneinstellung;
- die Veränderung des Pelletzustands kann subtil und nicht offensichtlich sein;
- Bediener erhalten möglicherweise nicht genügend vorgelagerte Informationen über Harzchargenwechsel, Lagerbedingungen oder den Anteil an Mahlgut.
Wenn ein Prozess plötzlich „empfindlich“ wird und häufig korrigiert werden muss, sollte die Materialkonstanz zu den ersten Prüfungen gehören und nicht zu den letzten.
Feuchtigkeit ist nicht immer das Hauptproblem, kann die PP-Formgebung jedoch dennoch beeinträchtigen
Polypropylen nimmt Feuchtigkeit nicht so stark auf wie hygroskopische Kunststoffe wie Nylon oder PET. Daher behandeln viele Betriebe die Trocknung nicht als strikte Voraussetzung. Dennoch kann Feuchtigkeit in der Praxis Instabilität verursachen. Das Problem ist nicht immer Wasser, das in die Polymerkette aufgenommen wurde. Oberflächenfeuchtigkeit, Kondensation oder schlechte Lagerbedingungen können die Materialzufuhr, die Gleichmäßigkeit des Aufschmelzens und die Oberflächenqualität beeinträchtigen.
Wenn Säcke in einer feuchten Umgebung geöffnet und offen stehen gelassen werden, können die Pellets Oberflächenfeuchtigkeit oder Verunreinigungen in den Trichter eintragen. In einigen Fällen führt dies zu spreizartigen Markierungen, uneinheitlicher Plastifizierung oder lokalen Oberflächenfehlern. Der Bediener kann das Ergebnis als Schwankung der Zylindertemperatur interpretieren, obwohl die eigentliche Ursache ein uneinheitlicher Pelletzustand ist.
Feuchtigkeitsbedingte Störungen werden wahrscheinlicher, wenn:
- das Material in der Nähe geöffneter Türen, Kühltürme oder feuchter Bereiche gelagert wird;
- kalte Pellets in eine warme Werkstatt gebracht werden und Kondensation entsteht;
- teilweise verwendete Säcke nicht ordnungsgemäß wieder verschlossen werden;
- Mahlgut über längere Zeit in offenen Behältern gelagert wird.
Das bedeutet nicht, dass jede PP-Sorte intensiv getrocknet werden muss. Es bedeutet, dass die Disziplin bei der Lagerung wichtiger ist, als viele Bediener erwarten.
Schwankungen des Schmelzflusses verändern das Prozessfenster schneller als erwartet
Einer der wichtigsten Gründe, warum PP-Pellets zu instabilen Formgebungsergebnissen führen, ist die Schwankung der Schmelzflussrate. Wenn sich das tatsächliche Fließverhalten des Harzes von Charge zu Charge verändert, können sich Fülldruck, Schererwärmung, Anschnitt-Erstarrungszeit und Teileschwindung ändern, obwohl die Maschineneinstellungen unverändert bleiben.
Für Bediener zeigt sich die Schwankung des Schmelzflusses als Prozessinstabilität und nicht als Laborwert. Eine Charge mit etwas höherem Fließvermögen kann leichter gefüllt werden, sich beim Nachdruck anders verhalten und das Gratrisiko in einem zuvor sicher betriebenen Werkzeug erhöhen. Eine Charge mit geringerem Fließvermögen kann mehr Druck, eine längere Füllzeit oder eine höhere Schmelzetemperatur erfordern, wodurch sich anschließend Glanz, Schweißnahtfestigkeit oder Maßhaltigkeit verändern können.
Dies ist besonders wichtig bei:
- dünnwandigen Teilen;
- Mehrkavitätenwerkzeugen mit geringen Ausgleichsreserven;
- Teilen mit langen Fließwegen;
- Anwendungen, die bereits nahe an der Maschinenkapazität betrieben werden.
Wenn Bediener berichten, dass der „Prozess nach Eingang einer neuen Charge enger geworden ist“, beschreiben sie häufig ein Problem der Fließkonstanz.
Verunreinigungen müssen nicht stark sein, um Fehler zu verursachen
Viele Menschen stellen sich unter Verunreinigung sichtbare Fremdkörper vor. Beim Formen kann eine Verunreinigung jedoch deutlich weniger offensichtlich sein. Staub, Feinteile, abgebautes Harz, vermischtes Polymer, Papierfasern aus der Verpackung, Metallpartikel aus Fördersystemen oder nicht ordnungsgemäß dispergiertes Farbkonzentrat können die stabile Produktion beeinträchtigen.
Die Auswirkungen hängen vom zu formenden Produkt ab. Bei Sichtteilen können bereits kleinste Verunreinigungen schwarze Punkte, Streifen oder Trübungen verursachen. Bei Strukturteilen können Verunreinigungen die Schlagfestigkeit schwächen oder Spannungspunkte erzeugen. In der Produktion mit vielen Kavitäten können kleine Verunreinigungsereignisse intermittierende Fehler verursachen, die schwer reproduzierbar sind und dazu führen, dass Bediener unnötigerweise Maschineneinstellungen verfolgen.
Vermischtes Material stellt ein weiteres verborgenes Risiko dar. Wenn PP-Pellets versehentlich mit einer anderen Sorte oder einem Material mit anderer Viskosität oder anderem Additivpaket vermischt werden, kann die Maschine weiterhin laufen, aber der Prozess unregelmäßig werden. Änderungen bei Schwindung, Entformungsverhalten, Geruch, Aussehen oder Zykluskonsistenz können die Folge sein.
Bei allgemeinen chemischen Handhabungsprozessen gilt dieselbe Logik: Eine stabile nachgelagerte Leistung hängt stark von der Reinheit des Rohmaterials und der Chargenkontrolle ab. Unabhängig davon, ob ein Betrieb Polymere verarbeitet oder Inhaltsstoffe wie Saccharin-Natriumdihydrat CAS#6155-57-3 handhabt, ist die praktische Erkenntnis ähnlich: Kleine vorgelagerte Schwankungen verursachen später oft überproportional große Verarbeitungsprobleme.
Chargeninkonsistenz ist ein größeres Produktionsproblem als eine einzelne schlechte Charge
Eine einzelne Charge außerhalb der Spezifikation lässt sich gewöhnlich leichter erkennen, weil sich der Prozess deutlich verändert. Schwieriger ist eine mäßige Inkonsistenz von Charge zu Charge, die auf dem Papier technisch akzeptabel bleibt, sich in der Maschine jedoch anders verhält. Die Bediener übernehmen dann einen Prozess, der zwar läuft, aber nicht jeden Tag auf dieselbe Weise.
Dies führt in der Produktion zu mehreren Konsequenzen:
- häufige Anpassung des Nachdrucks und der Kissenregelung;
- instabiles Teilegewicht von Schicht zu Schicht;
- höherer Ausschuss beim Anfahren nach einem Materialwechsel;
- längere Einrichtzeit bei der Rückkehr zu einem vorherigen Auftrag;
- Schwierigkeiten bei der Standardisierung von Prozessblättern.
In vielen Fabriken wird dies fälschlicherweise als „normale Schwankung“ akzeptiert. Das sollte nicht der Fall sein. Wenn standardisierte Maschineneinstellungen nicht mit einem akzeptablen Ergebnis wiederholt werden können, muss die Materialkonstanz gemeinsam mit Werkzeug- und Anlagenfaktoren überprüft werden.
Der Mahlgutanteil wird häufig beiläufig behandelt, beeinflusst jedoch die Wiederholbarkeit
PP kann in vielen Anwendungen häufig Mahlgut tolerieren. Dies führt bei manchen Bedienern zu der Annahme, dass mehr Mahlgut immer geringere Kosten ohne nennenswerte Folgen bedeutet. Tatsächlich ist eine instabile Mahlgutpraxis eine der häufigsten Ursachen für Schwankungen bei der Formgebung.
Das Problem ist nicht nur das Vorhandensein von Mahlgut, sondern auch die fehlende Kontrolle darüber. Wenn die Partikelgröße des Mahlguts schwankt, wenn abgebaute Angüsse wiederholt recycelt werden oder wenn sich das Verhältnis von Neuware zu Mahlgut zwischen den Schichten ändert, verändert sich auch das Schmelzverhalten. Die Gleichmäßigkeit der Materialzufuhr kann sich verschlechtern, die Schüttdichte kann abweichen und die thermische Vorgeschichte des Materials wird weniger vorhersehbar.
Bediener sollten vorsichtig sein, wenn Fehler erst nach mehreren Produktionsstunden auftreten. Dieses Muster kann auf allmähliche Veränderungen der Mahlgutzusammensetzung oder auf eine Ansammlung abgebauten Materials und nicht auf einen unmittelbaren Maschinenfehler hindeuten.
Auch Additivverteilung und Pelletqualität beeinflussen die Formgebungsstabilität
Nicht alle PP-Sorten bestehen aus einfachem Basisharz. Viele enthalten Gleitmittel, Antiblockmittel, Keimbildner, Schlagzähmodifikatoren, Füllstoffe oder Farbadditive. Wenn diese nicht gleichmäßig in den Pellets verteilt sind, können sich die Formgebungsergebnisse während eines Produktionslaufs verändern.
In der Praxis beobachtete Beispiele sind:
- ungleiche Schwindung aufgrund von Unterschieden in der Füllstoffverteilung;
- Oberflächenabweichungen durch eine unzureichende Farb- oder Additivdispersion;
- uneinheitliches Entformen aufgrund unterschiedlicher Additivkonzentrationen;
- Schwankungen der mechanischen Eigenschaften bei schlagzähmodifizierten Sorten.
Auch die Pelletgeometrie ist wichtiger, als es den Anschein hat. Übermäßig viele Feinteile, gebrochene Pellets oder eine unregelmäßige Pelletform können das Fördern und das Verhalten am Einzugsbereich beeinflussen. Wenn die Materialzufuhr ungleichmäßig wird, kann die Schneckenrücklaufzeit abweichen, was sich anschließend auf den gesamten Zyklus auswirkt.
Fehler bei Lagerung und Handhabung können ansonsten gutes Harz beeinträchtigen
Manche Formgebungsteams konzentrieren sich stark auf die Lieferantenqualität und übersehen, was nach der Lieferung geschieht. Doch gutes Harz kann durch eine mangelhafte innerbetriebliche Handhabung zu instabilem Material werden.
Typische Beispiele sind:
- Säcke, die direkter Sonneneinstrahlung oder Wärmequellen ausgesetzt sind;
- eine fehlerhafte First-in-First-out-Kontrolle, die zu langen Lagerzeiten führt;
- offene Säcke, die ohne Chargenkennzeichnung vermischt werden;
- manuelles Umfüllen mit verschmutzten Behältern;
- Förderleitungen, die bei Sortenwechseln nicht gereinigt werden.
Wenn Bediener nicht wissen, ob sich im Trichter eine einzige Charge, gemischte Chargen oder Material mit unterschiedlichem Mahlgutanteil befindet, wird die Fehlersuche zum Rätselraten. Eine stabile Formgebung erfordert Rückverfolgbarkeit auf der Ebene der Materialverwendung und nicht nur auf Einkaufsebene.
Wie Bediener erkennen können, ob die Pellets die eigentliche Ursache der Instabilität sind
Materialbedingte Instabilität hinterlässt gewöhnlich ein Muster. Sie kündigt sich möglicherweise nicht eindeutig an, verhält sich jedoch tendenziell anders als rein mechanische Probleme.
Die Pellets sollten frühzeitig als Ursache in Betracht gezogen werden, wenn:
- dieselben Einstellungen nach einem Materialwechsel zu unterschiedlichen Teilegewichten führen;
- Fehler an mehreren Maschinen auftreten, die dieselbe Charge verwenden;
- der Prozess äußerst empfindlich auf kleine Einstellungsänderungen reagiert;
- die Anfahrschwankung nach einer neuen Lieferung oder einer neuen Mahlgutmischung zunimmt;
- Oberflächenfehler intermittierend auftreten und nicht zu einem eindeutigen Problem an einer bestimmten Werkzeugstelle passen;
- sich Schneckenrücklauf oder Kissenstabilität ohne offensichtliche Maschinenstörung verändern.
Ein nützlicher Test in der Produktion ist der Vergleich und nicht die Intuition. Wenn möglich, sollte eine Rückstellprobe aus der vorherigen stabilen Charge unter denselben Bedingungen verarbeitet werden. Wenn der Prozess wieder normal läuft, verdient das Material eine genauere Prüfung.
Was vor wiederholten Änderungen der Maschineneinstellungen geprüft werden sollte
Bevor das Prozessfenster durch ständige Parameterkorrekturen erweitert wird, sollten Bediener eine kurze Liste materialbezogener Kontrollpunkte prüfen:
- Chargennummer und die Frage, ob ein Chargenwechsel stattgefunden hat;
- Zustand des Sacks und Lagerhistorie;
- Vorhandensein von Kondensation oder sichtbaren Verunreinigungen;
- tatsächlicher Mahlgutanteil und dessen Konstanz;
- ob Förderleitungen, Trichter und Mischer gereinigt wurden;
- ob zuvor eine andere Sorte auf demselben System verarbeitet wurde;
- Lieferantenzertifikatsdaten, sofern verfügbar, insbesondere wichtige Konsistenzindikatoren.
Dieser Ansatz spart Zeit, weil er verhindert, dass Bediener ein Rohstoffproblem durch instabile Maschineneinstellungen kompensieren. Sobald die Maschine auf inkonsistentes Material neu eingestellt wurde, kann die nächste gute Charge eine andere Fehlergruppe verursachen.
Eine Verbesserung der Formgebungsstabilität beginnt mit Materialdisziplin und nicht nur mit Maschinendisziplin
Stabile Formgebung wird oft als Funktion von Maschinenfähigkeit, Werkzeugzustand und Bedienerkompetenz beschrieben. Das ist richtig, aber nicht vollständig. Der Zustand des Harzes ist ebenso ein Bestandteil des Prozesses. Wenn Material mit unkontrollierten Schwankungen in die Produktion gelangt, müssen selbst erfahrene Bediener ständig Probleme bekämpfen.
Die effektivsten Betriebe beherrschen gewöhnlich einige praktische Maßnahmen besonders gut: Sie halten die Chargenrückverfolgbarkeit in der Produktion sichtbar, kontrollieren Mahlgut mit klaren Grenzwerten, schützen geöffnete Säcke vor Feuchtigkeit und Schmutz, sondern verdächtiges Material frühzeitig aus und stellen sicher, dass die Fehlersuche von Anfang an auch die Prüfung der Rohstoffe umfasst.
Die wichtigste Erkenntnis für Bediener ist einfach: Wenn die Formgebungsergebnisse instabil werden, sollte nicht angenommen werden, dass die Maschine plötzlich schwierig geworden ist. In vielen Fällen reagiert die Maschine normal auf inkonsistente Pellets. Diese Unterscheidung frühzeitig zu erkennen, reduziert Ausschuss, vermeidet unnötige Anpassungen und bringt den Prozess schneller wieder unter Kontrolle.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

