


Viskositätskontrolle von PVC-Pastenharz für beschichtete Gewebe und Kunstleder
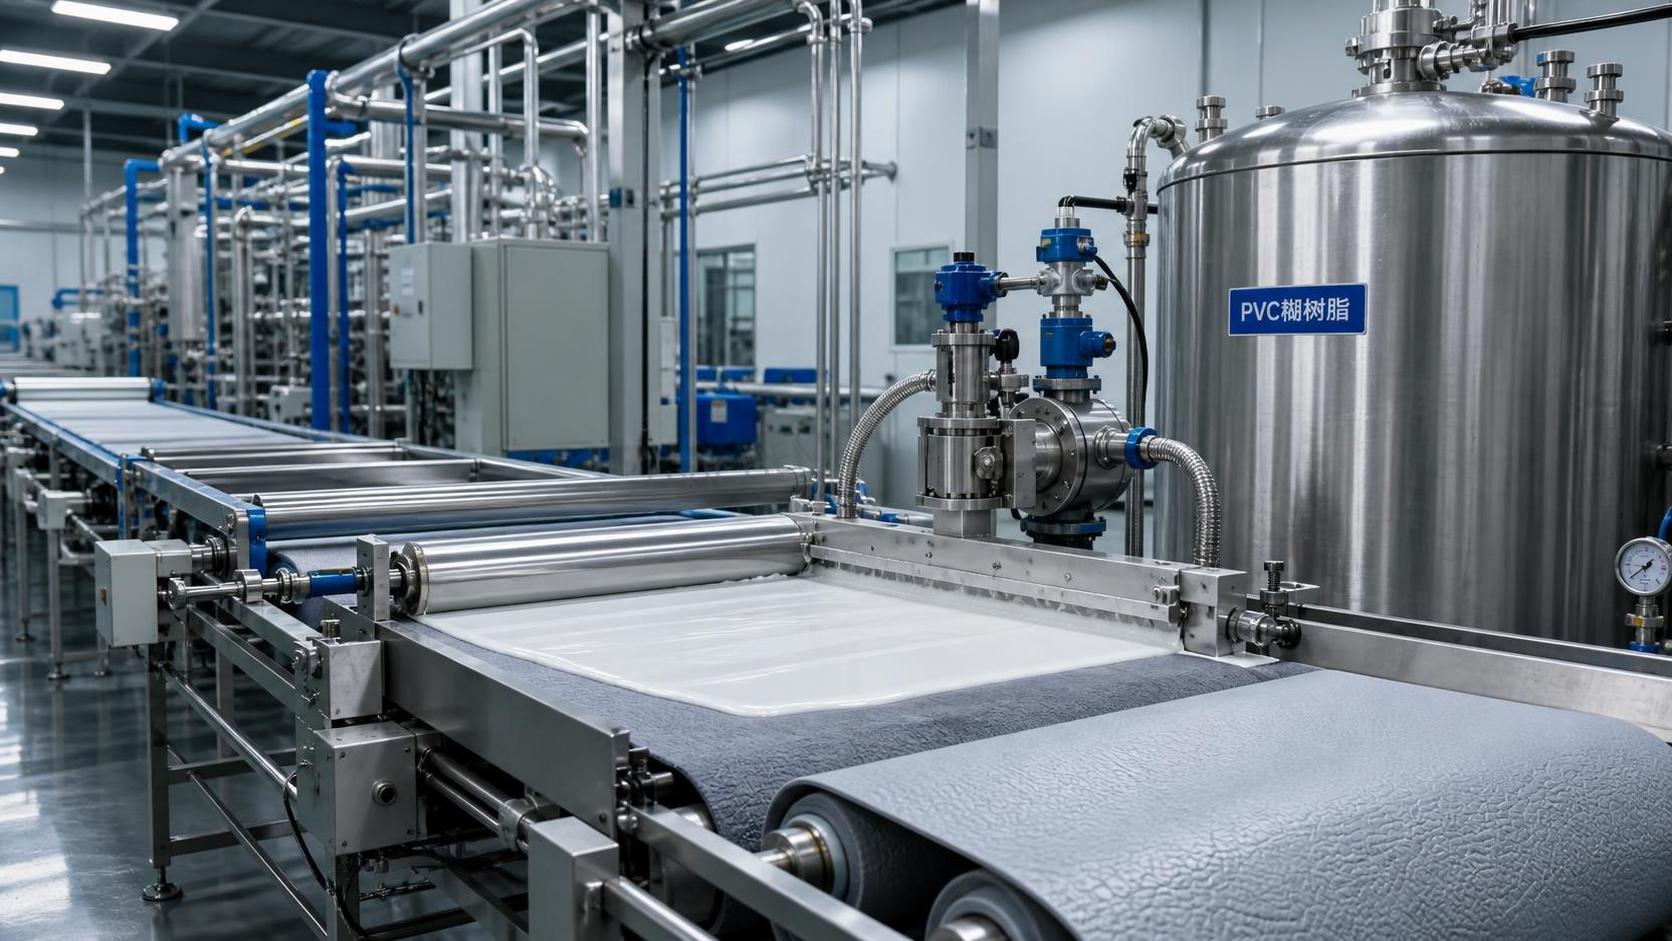
Wenn beschichtete Gewebe oder Kunstleder Streifen, Nadelstiche, ungleichmäßige Narbenübertragung oder schwankendes Beschichtungsgewicht aufweisen, beginnt das Problem häufig mit der Viskosität von PVC-Pastenharz. Eine zu dicke Paste kann sich vor der Gelierung möglicherweise nicht nivellieren; eine zu dünne Paste kann verlaufen, das Textil durchtränken oder an den Rändern an Kontur verlieren. Das praktische Ziel ist nicht einfach ein niedriger Viskositätswert. Es ist ein stabiles, reproduzierbares Rheologieprofil, das zum Beschichtungswerkzeug, Substrat, zur Liniengeschwindigkeit und zum erforderlichen Enderscheinungsbild passt.
In der Produktion bemerken Bediener das Problem in der Regel, bevor der Laborbericht es bestätigt. Das Rakelmesser beginnt zu schleifen. Die Beschichtung sieht zu Beginn einer Schicht akzeptabel aus, wird jedoch nach dem Nachfüllen eines Tanks rau. Eine Trennpapiernarbe wird nicht mehr sauber reproduziert. Dies sind nicht immer Harzprobleme, aber Harzqualität, Weichmacheraufnahme, Temperatur, Mischverlauf und Additivverträglichkeit müssen gemeinsam geprüft werden, bevor die Formulierung geändert wird.
Warum sich PVC-Pastenharz auf Gewebe- und Kunstlederlinien unterschiedlich verhält
PVC-Plastisol ist eine Dispersion feiner Harzpartikel in Weichmacher, die üblicherweise durch Stabilisatoren, Pigmente, Füllstoffe und Verarbeitungsadditive ergänzt wird. Sein Fließverhalten verändert sich unter Scherung: Im Ruhezustand kann es dick erscheinen, bei Bewegung leichter pump- oder beschichtbar werden und nach dem Stehen seine Viskosität wieder aufbauen. Dieses Verhalten ist nützlich, wenn es kontrolliert wird. Es wird problematisch, wenn es von Charge zu Charge oder während eines Produktionslaufs zu stark variiert.
Beschichtete Gewebe und Kunstleder stellen zudem unterschiedliche Anforderungen an die Paste. Ein offen gewebtes Textil benötigt möglicherweise eine ausreichende Penetration zur Verankerung, doch übermäßige Penetration kann die Rückseite steif, schwer oder sichtbar ungleichmäßig machen. Ein Kunstlederaufbau mit Schaumrücken benötigt möglicherweise eine kontrollierte, cremige Paste, die gleichmäßig deckt, ohne die Zellschicht zusammenfallen zu lassen. Bei einer gegen Trennpapier geprägten Deckschicht muss die Nivellierung schnell genug erfolgen, um die Narbung aufzunehmen, doch die Paste darf nicht so frei fließen, dass feine Details verschwimmen.
Eine nützliche Arbeitsregel lautet: Wählen Sie zunächst das Viskositätsfenster für das Beschichtungsverfahren und passen Sie anschließend die Formulierung innerhalb dieses Fensters an. Beginnen Sie nicht damit, einem einzelnen Viskositätswert nachzujagen, der aus einem anderen Werk übernommen wurde. Ein Wert, der mit einer anderen Spindel, Drehzahl, Temperatur oder Ruhezeit gemessen wurde, ist kein direktes Produktionsziel.
Beginnen Sie mit der Harzqualität, nicht mit zusätzlichem Verdünner
Viele Viskositätskorrekturen scheitern, weil das Team zunächst mehr Weichmacher zugibt, bevor geprüft wird, ob das Harz für die Anwendung geeignet ist. Die Qualitäten von PVC-Pastenharz unterscheiden sich hinsichtlich Partikelgrößenverteilung, Porosität, Oberflächenbehandlung und Weichmacheraufnahmeverhalten. Diese Eigenschaften beeinflussen die Anfangsviskosität, den Viskositätsaufbau während der Lagerung sowie das Gleichgewicht zwischen Fließfähigkeit und Körper.
Für eine glatte Streichbeschichtung kann eine niedrigviskose Dispersionsqualität helfen, eine saubere Nivellierung zu erzielen und den Druck am Beschichtungswerkzeug zu verringern. Bei Rakel-über-Walze-Anwendungen, die eine gute Kantenkontrolle oder einen dickeren Auftrag erfordern, kann eine Qualität mit mehr Körper vorzuziehen sein. Grundbeschichtungen für Kunstleder benötigen häufig eine Formulierung, die beim Mischen, Übertragen, Beschichten und Gelieren stabil bleibt, und nicht nur eine, die unmittelbar nach der Herstellung flüssig erscheint.
Wenn eine Paste kurz nach dem Mischen ungewöhnlich dick wird, sollte nicht angenommen werden, dass mehr Weichmacher die einzige Lösung ist. Prüfen Sie, ob die Harzcharge Weichmacher anders aufnimmt, ob die Mischtemperatur zu stark angestiegen ist oder ob die Paste zu stark geschert wurde. In einigen Systemen verringert intensives Dispergieren zunächst die scheinbare Viskosität, fördert jedoch später einen Viskositätsanstieg. Eine vorübergehende Verbesserung auf der Linie kann zu einem Lager- oder Problem in der nächsten Schicht werden.
Kontrollieren Sie die vier Variablen, die die Viskosität am stärksten beeinflussen
Der schnellste Weg zur Fehlersuche besteht darin, die Variablen zu trennen, statt mehrere gleichzeitig zu verändern. In den meisten Beschichtungsprozessen erklären vier Faktoren einen großen Anteil unerwarteter Rheologieänderungen.
- Weichmachertyp und -verhältnis. Weichmacher verdünnen die Mischung nicht nur. Ihre Lösekraft, Verträglichkeit und Aufnahmerate beeinflussen sowohl die Anfangsviskosität als auch die Langzeitstabilität. Eine Formulierung kann nach dem Mischen korrekt aussehen, aber nach mehreren Stunden eindicken, wenn das Harz weiterhin Weichmacher aufnimmt.
- Temperatur. Eine warme Paste weist im Allgemeinen eine niedrigere Viskosität auf als eine kühle. Änderungen der Lagertemperatur, Mischwärme oder Tankrezirkulation können ein irreführendes „Formulierungsproblem“ verursachen. Messen und dokumentieren Sie die Pastentemperatur bei jeder Viskositätsprüfung.
- Mischreihenfolge und Energieeintrag. Die Reihenfolge von Harz, Weichmacher, Pigmentpaste, Füllstoffen und Additiven ist wichtig. Schlechte Benetzung hinterlässt Agglomerate und ein instabiles Fließverhalten; übermäßige Scherung kann die Charge erwärmen und ihr späteres Verhalten verändern.
- Füllstoffe und Additive. Calciumcarbonat, Pigmente, Treibmittel, Viskositätsmodifikatoren und Dispergiermittel beeinflussen alle die Rheologie. Eine Änderung des Füllstoffs kann nicht nur die Viskosität, sondern auch die Ablaufbeständigkeit, Porosität, Haptik und mechanische Leistung nach der Verschmelzung verändern.
Es geht nicht darum, Schwankungen vollständig zu beseitigen. Es geht darum zu wissen, welche Schwankungen akzeptabel sind und welche einen Beschichtungsfehler vorhersagen. Ein stabiler Prozess dokumentiert Rohstoffchargennummern, Mischzeit, Chargentemperatur, Viskositätsprüfbedingungen und die seit dem Mischen verstrichene Zeit. Ohne diese Aufzeichnungen nehmen Teams häufig wiederholte Anpassungen auf der Grundlage unvollständiger Vergleiche vor.
Eine praktische Routine zur Viskositätskontrolle in der Fertigung
Führen Sie vor der Anpassung eines vollständigen Produktionstanks einen kleinen kontrollierten Versuch durch. Kennzeichnen Sie Harz, Weichmacherpaket, Füllstoffgehalt und Additivpaket eindeutig. Messen Sie die Viskosität bei einer definierten Temperatur nach einer festgelegten Ruhezeit. Beschichten Sie dann ein repräsentatives Substrat unter normalen Linienbedingungen. Das Ergebnis auf dem Substrat ist wichtiger als eine isoliert betrachtete Zahl.
Eine praktikable Routine kann anhand von drei Kontrollpunkten organisiert werden:
Bei der Chargenherstellung: Stellen Sie sicher, dass das Harz mit kontrollierter Geschwindigkeit in die Flüssigphase eingebracht wird und die trockenen Partikel vollständig benetzt sind. Reinigen Sie Tankwände und Totzonen durch Abstreifen, bevor die abschließende Viskositätsmessung erfolgt. Eine an der Oberfläche entnommene Probe repräsentiert möglicherweise nicht den gesamten Tankinhalt.
Vor der Beschichtung: Lassen Sie die Paste ruhen, wenn der Prozess eine Entlüftung und rheologische Erholung erfordert. Prüfen Sie auf eingeschlossene Luft, insbesondere nach Hochgeschwindigkeitsdispergierung. Feine Blasen können nach dem Erhitzen zu Nadelstichen oder Kratern werden, selbst wenn die Paste im Behälter glatt erschien.
Während des Laufs: Überwachen Sie Beschichtungsgewicht, Kantenaufbau, Oberflächenglanz und das Erscheinungsbild unmittelbar nach dem Beschichtungswerkzeug. Warten Sie nicht nur auf die Inspektion der fertigen Rolle. Eine allmähliche Veränderung des Rakeldrucks oder der Pumpenlast liefert häufig früher eine Warnung als ein sichtbarer Fehler.
Für Bediener ist die hilfreichste direkte Antwort einfach: Passen Sie die Viskosität in kleinen, dokumentierten Schritten an und geben Sie dem System Zeit, sich auszugleichen, bevor Sie die Korrektur beurteilen. Eine schnelle Zugabe von Weichmacher kann die ursprüngliche Ursache verdecken und später im Lauf zu übermäßigem Fließen führen.
Häufige Fehler richtig interpretieren
Streifenbildung oder Riefenbildung können auf unzureichende Nivellierung, schlechte Dispersion, Verunreinigungen auf Rakel oder Walze oder eine Paste hinweisen, die im Ruhezustand zu stark strukturiert geworden ist. Eine Verringerung der Viskosität kann helfen, löst jedoch weder eine beschädigte Rakelkante noch ein unzureichend gereinigtes Beschichtungswerkzeug.
Absacken und Überfluten der Kanten weisen in der Regel auf zu wenig Körper bei niedriger Scherung, zu viel Weichmacher, zu hohe Temperatur oder unzureichende thixotrope Kontrolle hin. Dies tritt besonders häufig auf, wenn eine für eine flache Trennpapierbeschichtung entwickelte Formulierung auf ein saugfähigeres Gewebesubstrat übertragen wird.
Nadelstiche und Krater werden häufig der Viskosität zugeschrieben, doch auch eingeschlossene Luft, Feuchtigkeit, Verunreinigungen und ungeeignete Ofenbedingungen sollten untersucht werden. Wenn die Paste zur Beseitigung von Oberflächenmarkierungen zu stark verdünnt wird, kann sie Blasen anders einschließen oder freisetzen und den Fehler verschlimmern.
Schlechte Narbenreproduktion bei Kunstleder kann entstehen, wenn die Paste zu viskos ist, um vor der Gelierung in die Struktur des Trennpapiers zu fließen. Eine zu dünne Paste kann die Narbung jedoch ebenfalls verwischen. Prüfen Sie Verweilzeit und Wärmeübertragung, bevor Sie das Harz- oder Weichmacherpaket ändern; ein Prozesstemperaturproblem kann wie ein Rheologieproblem aussehen.
Schwache Gewebehaftung erfordert besondere Sorgfalt. Eine Erhöhung der Fließfähigkeit kann die Penetration verbessern, doch zu starke Penetration kann die Oberflächenschicht auszehren und die Haptik verändern. Bei laminierten oder mehrschichtigen Produkten sollte die Haftung nach dem tatsächlichen Gelier- und Verschmelzungszyklus bewertet werden, nicht unmittelbar nach der Beschichtung.
Behandeln Sie nicht jeden Chargenunterschied als Harzfehler
Die Harzkonsistenz ist wichtig, doch eine faire Bewertung erfordert vergleichbare Prüfbedingungen. Eine Probe, die bei einer anderen Temperatur, nach längerer Lagerzeit oder mit einer anderen Viskosimeterkonfiguration gemessen wurde, kann nicht belegen, dass sich das Harz verändert hat. Legen Sie im Werk eine Referenzmethode fest und verwenden Sie diese konsequent. Die Methode sollte Probengröße, Temperatur, Spindel oder Messgeometrie, Drehzahl, Konditionierungszeit und zulässige Toleranz festlegen.
Auch Lagerbedingungen verdienen dieselbe Disziplin. Paste, die zu lange gelagert, wiederholten Temperaturschwankungen ausgesetzt oder kontinuierlich umgewälzt wurde, verhält sich möglicherweise nicht wie eine frische Laborprobe. Harz und Weichmacher sollten außerdem vor Feuchtigkeit und Verunreinigungen geschützt werden. Kleine Mengen an Fremdmaterial können sichtbare Fehler auf einer großen beschichteten Oberfläche verursachen.
Reinigungspraktiken sind hierbei wichtig, doch alkalische Reinigungsmittel müssen sorgfältig gehandhabt werden. Ein Material wieTrinatriumphosphat CAS#7601-54-9 kann gegebenenfalls für separate industrielle Reinigungsanforderungen in Betracht gezogen werden, doch Rückstände von Reinigungsmitteln auf Walzen, Rakeln oder substratberührenden Oberflächen können die Beschichtungsqualität beeinträchtigen. Es ist kein Ersatz für ein ordnungsgemäß ausgelegtes Additivpaket für PVC-Plastisol. Die Auswahl, Verdünnung und Abspülung des Reinigungsmittels sowie die Sicherheitsverfahren am Standort sollten anhand der Vorgaben des Anlagenlieferanten und Chemikalienlieferanten überprüft werden.
Auswahl eines Lieferpartners für reproduzierbare Beschichtungsleistung
Für eine Produktionslinie lautet die entscheidende Frage nicht nur „Kann dieser Lieferant PVC-Harz liefern?“ Sie lautet: „Kann der Lieferant eine konsistente Dokumentation, Chargenrückverfolgbarkeit, geeignete Verpackung und Kommunikation unterstützen, wenn die Formulierung überprüft werden muss?“ Ein Harzlieferant sollte den vorgesehenen Verarbeitungsbereich der Qualität erläutern und relevante technische Dokumentation bereitstellen können. Das Beschichtungswerk muss die Leistung dennoch in seinem eigenen Weichmachersystem und mit seiner eigenen Ausrüstung validieren.
Luxi Chemical (Shandong) Co., Ltd. liefert chemische Rohstoffe und verwandte Produkte an internationale Märkte und verfügt über ein breites Beschaffungsportfolio sowie die Möglichkeit zur Beschaffung aus einer Hand. Für Einkäufer, die mehrere Materialien innerhalb eines Beschichtungsbetriebs verwalten, kann eine koordinierte Beschaffung den Verwaltungsaufwand reduzieren. Sie sollte die technische Validierung nicht ersetzen: Bestätigen Sie vor der Freigabe, dass jedes gelieferte Material die tatsächliche Beschichtungsformulierung, Compliance-Anforderungen, Transportbedingungen und Endanwendungsspezifikation erfüllt.
Neue Bediener konzentrieren sich oft darauf, eine Paste leicht streichfähig zu machen. Erfahrene Bediener gehen einen Schritt weiter: Wird sich dieselbe Paste nach dem Stehen, Pumpen, Beschichten, Erhitzen und Prägen gleich verhalten? Darin liegt der Unterschied zwischen einem Versuch, der zehn Minuten lang gut aussieht, und einem Prozess, der die Qualität fertiger Rollen unter Kontrolle hält.
Häufige Fragen von Bedienern
Sollte ich die Viskosität immer senken, wenn die Beschichtung rau aussieht?
Nicht sofort. Prüfen Sie zunächst den Zustand des Rakels, die Dispersionsqualität, die Pastentemperatur, eingeschlossene Luft und die Liniengeschwindigkeit. Wenn die Paste tatsächlich zu stark strukturiert ist, passen Sie sie schrittweise an und bestätigen Sie, dass Absacken, Penetration und Narbenreproduktion weiterhin akzeptabel bleiben.
Wie lange sollte PVC-Plastisol vor der Beschichtung ruhen?
Es gibt keine allgemeingültige Zeit. Sie hängt vom Harz, Weichmacherpaket, Energieeintrag beim Mischen, der Chargentemperatur und dem Entlüftungsbedarf ab. Verwenden Sie eine feste interne Konditionierungszeit und vergleichen Sie die Ergebnisse anschließend unter denselben Bedingungen.
Kann mehr Weichmacher eine Charge mit hoher Viskosität beheben?
Er kann die Viskosität senken, aber auch das Migrationsverhalten, die Weichheit, das Verschmelzungsverhalten, die Kontrolle des Beschichtungsgewichts und die mechanischen Eigenschaften verändern. Nehmen Sie eine kontrollierte Korrektur erst vor, nachdem Sie ermittelt haben, warum die Charge eine hohe Viskosität aufweist.
Warum verändert sich die Viskosität während eines langen Beschichtungslaufs?
Temperaturänderungen, fortgesetzte Scherung, das Gleichgewicht lösungsmittelfreier Plastisole, Rezirkulation, Verdunstung anderer Formulierungskomponenten oder uneinheitliches Mischen im Tank können dazu beitragen. Verfolgen Sie den Zeitpunkt der Veränderung; dieser weist häufig auf die tatsächliche Ursache hin.
Zuverlässige beschichtete Gewebe und Kunstleder beginnen mit einer Formulierung, die jedes Mal auf dieselbe Weise gemessen und anschließend auf der Linie bestätigt wird. Wenn die Auswahl von PVC-Pastenharz, Weichmacherverträglichkeit, Mischkontrolle und Beschichtungsbedingungen als ein System behandelt werden, wird die Viskosität zu einer beherrschbaren Prozessvariablen statt zu einer wiederkehrenden Fehlerquelle.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

