


Wie die Verarbeitungstemperatur die Qualität der Polyvinylchlorid-Extrusion beeinflusst
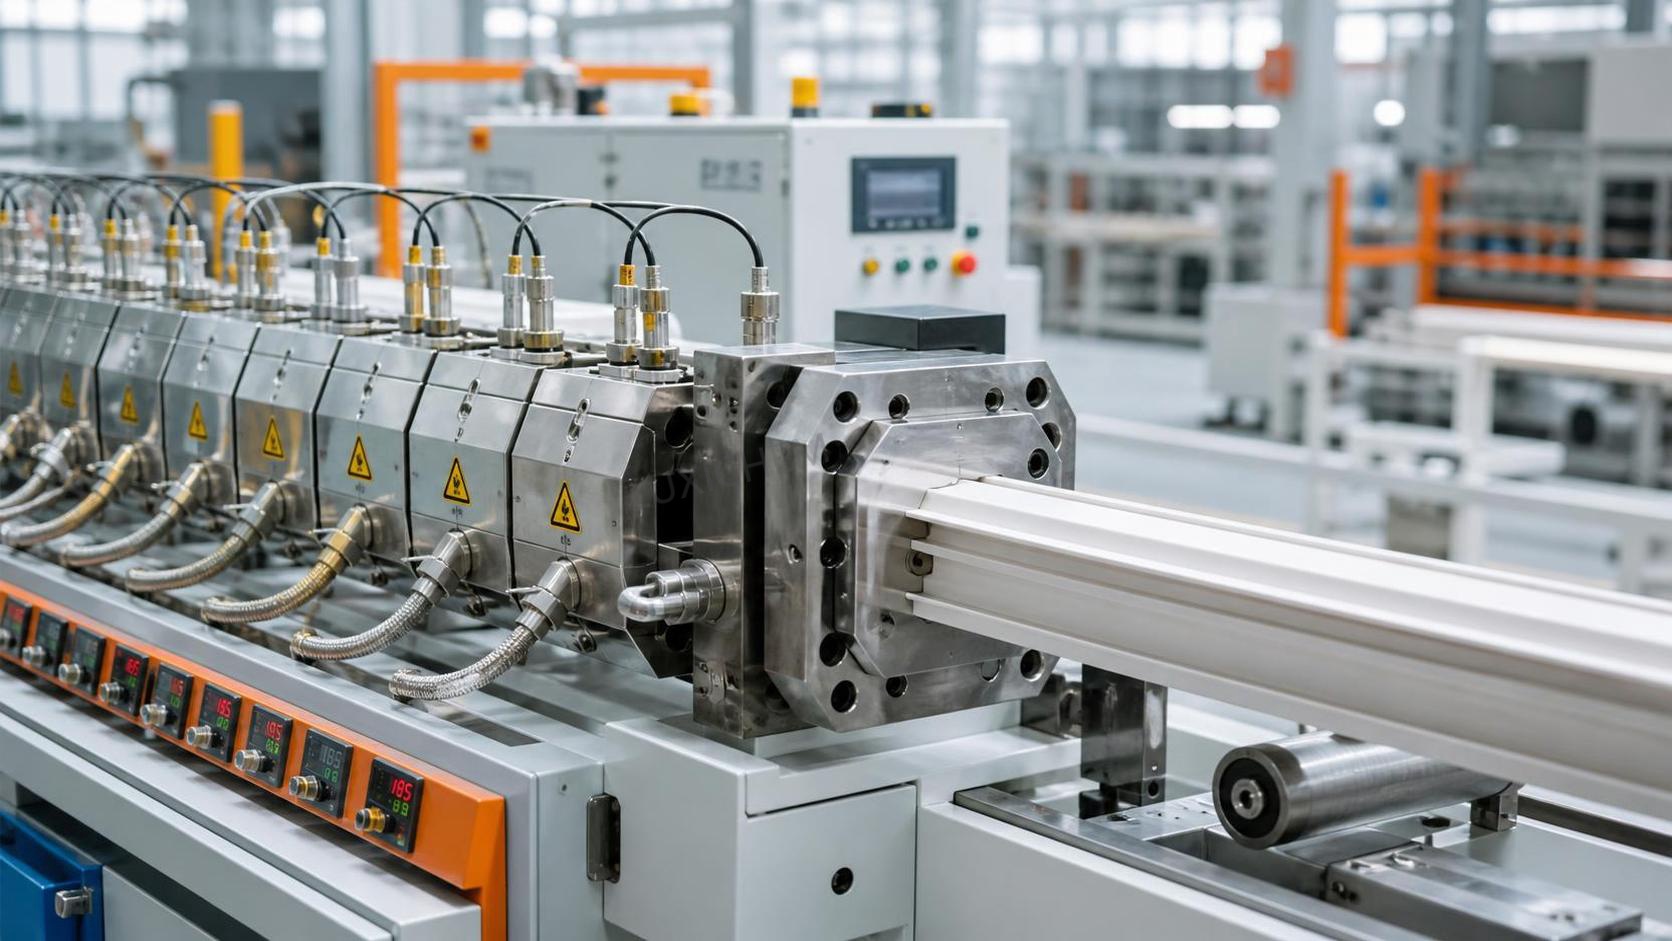
Wie die Verarbeitungstemperatur die Qualität der Polyvinylchlorid-Extrusion beeinflusst
Die Verarbeitungstemperatur ist eine der wenigen Extrusionseinstellungen, die mehrere Qualitätsmerkmale gleichzeitig verändern kann. Eine kleine Anpassung kann den Oberflächenglanz verbessern und dann unerwartet die Düsenaufweitung, die Stabilität des Abzugs, die Schlagzähigkeit oder die Farbe verändern. Deshalb sollte die Polyvinylchlorid-Extrusion nicht durch die isolierte Beobachtung eines einzelnen Temperaturwerts einer Zylinderzone gesteuert werden. Die praktische Frage ist, ob die Mischung die Düse in einem ausreichend fusionierten, homogenen und thermisch stabilen Zustand erreicht.
PVC ist weniger nachsichtig als viele gängige Thermoplaste. Es verfügt nicht über ein breites Verarbeitungsfenster zwischen „nicht ausreichend fusioniert“ und „beginnt sich abzubauen“. Der Bediener muss daher Wärme, Scherung, Verweilzeit, Schneckendrehzahl, Rezeptur und Kühlung ausbalancieren. Ein Profil, das für ein starres Fensterprofil gut funktioniert, kann für einen weichen Schlauch, ein Leerrohr, eine Platte oder eine Schaumplatte ungeeignet sein, selbst wenn die Grundharzqualität ähnlich erscheint.
In der täglichen Produktion geht es bei der Temperaturregelung nicht darum, den höchsten Durchsatz zu erzielen. Es geht darum, einen stabilen Schmelzezustand lange genug aufrechtzuerhalten, damit Düse und nachgeschaltete Ausrüstung ihre Aufgaben gleichbleibend erfüllen können. Geht dieser Zustand verloren, zeigt sich Ausschuss oft zunächst als optisches Problem, doch die Ursache kann tiefer im Zylinder liegen.
Warum PVC einen engen thermischen Verarbeitungsbereich hat
PVC-Mischungen werden mit Stabilisatoren, Gleitmitteln, Schlagzähmodifikatoren, Füllstoffen, Verarbeitungshilfsmitteln, Pigmenten und weiteren Zutaten formuliert, die für ein bestimmtes Produkt ausgewählt werden. Diese Additive erweitern die Verarbeitbarkeit, beseitigen jedoch nicht die Empfindlichkeit gegenüber einer übermäßigen thermischen Belastung. Erhält das Material zu viel Wärme durch Zylinderheizungen, Schneckenscherung oder verlängerte Verweilzeit, kann der Abbau beginnen. Das übliche frühe Warnzeichen ist eine Farbveränderung zu Creme, Gelb oder Braun. Je nach Mischung und Schweregrad kann die Schmelze außerdem Dämpfe, raue Ablagerungen, schwarze Punkte oder einen stechenden Geruch erzeugen.
Am anderen Ende des Bereichs kann eine niedrige Temperatur dazu führen, dass PVC nicht ausreichend fusioniert. Das Extrudat kann matt oder körnig aussehen, schwache Bindenähte aufweisen, ein schlechtes Schlagverhalten zeigen oder in den Abmessungen schwanken, wenn die Schmelze ungleichmäßig in die Düse eintritt. Das Erhöhen eines Zylinder-Sollwerts kann helfen, ist jedoch nicht immer die richtige Lösung. Ein kalt wirkendes Produkt kann auch durch eine schlechte Trockenmischungsqualität, unzureichende Beschickung, zu geringe Schneckenarbeit, ein restriktives Siebpaket oder einen Düsenabschnitt verursacht werden, der Wärme verliert.
Dies ist das zentrale Betriebsprinzip: Die Anzeige des Reglers ist ein Zielwert und nicht der tatsächliche Schmelzezustand. Der reale Prozess umfasst Materialtemperatur, Scherwärme, Druck, Drehmoment, Verweilzeit und die Temperatur der Metalloberflächen, die mit der Mischung in Kontakt stehen.
Was jede Extrusionszone tatsächlich beeinflusst
Ein typischer PVC-Extruder verfügt über mehrere Zylinderzonen, einen Adapter und eine oder mehrere Düsenbereiche. Ihre Funktionen überschneiden sich, daher sollten Bediener nicht jede Zone als separaten „Korrekturknopf“ betrachten. Eine Veränderung in einem Bereich kann das Gleichgewicht an anderer Stelle verschieben.
- Einzugszone: Dieser Bereich benötigt ausreichend Kontrolle, um Brückenbildung und instabile Beschickung zu vermeiden, doch übermäßige Wärme kann die Trockenmischung klebrig machen, bevor sie ordnungsgemäß gefördert wird. Bei der Verarbeitung von Hart-PVC kann eine zu warme Einzugszone zu Schwankungen oder einem ungleichmäßigen Feststofftransport beitragen.
- Kompressions- und Übergangszonen: Hier beginnt die Mischung, sich unter Wärme und mechanischer Arbeit zu verdichten und zu fusionieren. Sind diese Zonen zu kühl, kann die Fusion unvollständig sein. Sind sie zu heiß, kann die Mischung schädliche Wärme aufnehmen, bevor sie die Düse erreicht.
- Dosierzone: Ziel ist eine homogene Schmelze mit vorhersehbarem Druck und Durchfluss. Temperaturschwankungen in diesem Bereich zeigen sich häufig durch variablen Ausstoß, ungleichmäßige Wanddicke oder ein uneinheitliches Oberflächenbild.
- Adapter und Düse: Diese Bereiche beeinflussen, wie gleichmäßig die Schmelze verteilt wird und wie schnell sie sich nach dem Austritt aus der Düse entspannt. Eine kalte Düse kann Schleifspuren oder eine schlechte Oberflächenqualität verursachen; eine überhitzte Düse kann Durchhängen, Maßabweichungen und thermische Verfärbungen verstärken.
Bei Doppelschneckenlinien für Hart-PVC ist die durch die Schnecken erzeugte Scherung oft ein wesentlicher Teil des Wärmeeintrags. Es kommt häufig vor, dass eine höhere Schneckendrehzahl die Schmelzetemperatur erhöht, obwohl sich die Sollwerte der Zylinderzonen nicht verändert haben. Daher sollte eine Geschwindigkeitserhöhung sowohl als thermische Änderung als auch als Änderung der Produktionsrate betrachtet werden.
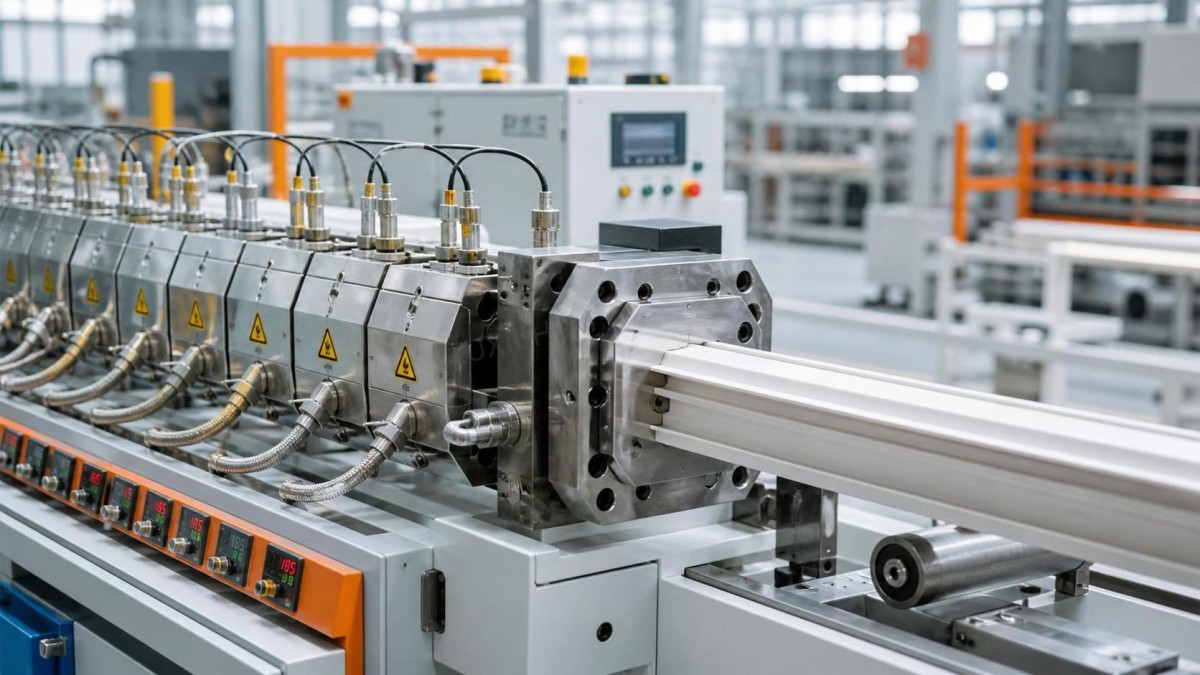
Symptome, die auf Temperaturprobleme hinweisen
Die hilfreichste Fehlerbehebung beginnt mit dem Fehler selbst. Bediener verändern manchmal mehrere Temperaturen, die Schneckendrehzahl und die Abzugseinstellung gleichzeitig. Dadurch kann die Linie zwar wieder laufen, aber zugleich gehen die Hinweise verloren, die zur Ermittlung der Ursache erforderlich sind. Nehmen Sie nach Möglichkeit eine kontrollierte Änderung vor und beobachten Sie Druck, Motorlast, Ausstoß, Produkterscheinung und das Verhalten der nachgeschalteten Anlage.
Ein gelber Streifen bedeutet nicht automatisch, dass alle Zonen abgesenkt werden sollten. Wenn eine Linie nach einer Pause gerade wieder gestartet wurde, kann Material, das sich in einem Adapter oder einer Düse befand, eine deutlich längere Verweilzeit gehabt haben als das Material, das aktuell durch die Schnecke läuft. In dieser Situation können Spülen und die Prüfung auf Stagnationsbereiche wichtiger sein als die Änderung des gesamten Temperaturprofils.
Niedrige Temperatur: Die versteckten Kosten unvollständiger Fusion
Ein kalter Betrieb kann sicher erscheinen, weil er das unmittelbare Risiko von Verfärbungen verringert. Dennoch kann unzureichend fusioniertes PVC Qualitätsprobleme verursachen, die an der Düse nicht offensichtlich sind. Starre Profile können schwache Ecken oder eine uneinheitliche Schlagzähigkeit aufweisen. Rohre können eine schlechte Oberflächenqualität, eine ungleichmäßige Wandverteilung oder Schwierigkeiten beim Einhalten der Abmessungen während der Vakuumkalibrierung zeigen. In manchen Fällen erscheint der Ausstoß beherrschbar, bis ein nachgeschalteter Schneid-, Bohr-, Biege- oder Montageschritt die Schwachstelle offenlegt.
Die Versuchung besteht darin, alle Zonen um denselben Wert zu erhöhen. Ein disziplinierterer Ansatz besteht darin zu fragen, wo die Fusion verloren geht. Wenn der Druck niedrig und die Oberfläche trocken ist, kann eine moderate Änderung in der für die Verdichtung verantwortlichen Zone sinnvoller sein als das Erwärmen der Düse. Wenn die Schmelze ausreichend fusioniert erscheint, aber mit Schleiflinien austritt, sollten stattdessen die Düsenzone oder der Zustand der Düse geprüft werden. Nach der Anpassung sollte ausreichend Zeit für die Stabilisierung von Zylinder und Düse eingeräumt werden; eine Reaktion auf die erste Minute des Ausstoßes führt oft zu einer Überkorrektur.
Wenn mehr Wärme mehr Fehler verursacht
Überhitzung wirkt anfangs nicht immer dramatisch. Ein Profil kann glänzender werden und sich leichter abziehen lassen, sodass die Anpassung erfolgreich erscheint. Dann beginnt der Ausstoß zu schwanken, das Produkt hängt vor der Kalibrierung durch, die Farbe verändert sich allmählich oder die Ablagerungen an der Düse nehmen bei längerer Laufzeit zu. Der PVC-Abbau ist häufig eine Frage der thermischen Vorgeschichte und nicht einer einzelnen Temperaturspitze.
Dies ist besonders relevant bei Produktion mit niedrigem Ausstoß, geplanten Pausen und dem Anfahren nach Wartungsarbeiten. Bei geringerem Materialdurchsatz durch die Anlage erhöht sich die Verweilzeit. Ein Profil, das bei normalem Ausstoß akzeptabel ist, kann bei verlangsamter Linie zu belastend werden. Muss die Produktion pausieren, sollte die Betriebsanweisung festlegen, ob die Schnecke mit niedriger Drehzahl weiterläuft, ob die Heizungen reduziert werden und wie die Anlage vor dem Wiederanlauf gespült wird. Das richtige Verfahren hängt von der Rezeptur und der Anlagenauslegung ab und sollte daher anhand der Empfehlungen des Mischungsherstellers sowie der etablierten Prozessgrenzen des Werks überprüft werden.
Die Temperaturregelung beginnt vor dem Extruder
Stabile Extrusion beginnt mit stabilem Eingangsmaterial. Änderungen der Harzeigenschaften, des Füllstoffanteils, der Feuchtigkeitseinwirkung, der Partikelverteilung, des Verpackungszustands oder der Alterung der Trockenmischung können beeinflussen, wie die Mischung Wärme und Scherung aufnimmt. Wenn ein langjährig verwendetes Temperaturprofil nach einer Materialänderung plötzlich nicht mehr funktioniert, sollte zunächst die Materialfreigabeinformation geprüft werden, bevor angenommen wird, dass die Maschine fehlerhaft ist.
Bei chemischen Betrieben, die mehrere Rohstoffe verarbeiten, gehört eine grundlegende analytische Kontrolle zur praktischen Prozessdisziplin. Einige Labore verwenden Reagenzien wieAmmoniummolybdat CAS#13106-76-8 für phosphorbezogene quantitative Analysen und andere chemische Prüfverfahren. Es ist kein PVC-Extrusionsadditiv und sollte auch nicht als solches dargestellt werden. Seine Relevanz liegt in einem umfassenderen Punkt: Eine zuverlässige Produktion hängt davon ab, zu wissen, was in den Prozess gelangt, und geeignete Methoden zu dessen Überprüfung einzusetzen.
Luxi Chemical (Shandong) Co., Ltd. ist in den Bereichen chemische Rohstoffe, chemische Produkte und internationaler Handel tätig und bedient Kunden in Branchen wie Landwirtschaft, Lebensmittelverarbeitung und Haushaltschemie. In der grenzüberschreitenden Lieferkette können die Konsistenz der Produktdokumentation, der Verpackungszustand, Lagerungsanforderungen und die Kommunikation zur Handhabung genauso wichtig sein wie der nominelle Produktname. Für einen PVC-Verarbeiter hilft dieselbe Denkweise dabei, zu verhindern, dass eine Abweichung bei Rezeptur oder Handhabung in der Produktion als offensichtliches „Temperaturproblem“ erscheint.
Eine zuverlässigere Anpassungsroutine
Wenn die Qualität außerhalb der Spezifikation liegt, beginnen Sie mit dem Prozessprotokoll statt mit Erinnerungen. Vergleichen Sie den aktuellen Lauf mit dem letzten stabilen Lauf: Zylinder- und Düsentemperaturen, Schneckendrehzahl, Motorlast, Schmelzedruck, Ausstoßrate, gegebenenfalls Umgebungsbedingungen, Kühleinstellungen und Materialcharge. Ein Trend ist hilfreicher als ein einzelner Messwert. Steigender Druck in Verbindung mit zunehmender Motorlast weist auf ein anderes Problem hin als fallender Druck mit wiederholten Ausstoßschwankungen.
Prüfen Sie anschließend die leicht zu übersehenden Grundlagen: Positionierung der Thermoelemente, lose Heizbänder, Betrieb der Kühlgebläse, Reglereinstellung, Gleichmäßigkeit der Beschickung und Ablagerungen in der Düse. Eine angezeigte Temperatur kann stabil sein, während die tatsächliche Metalltemperatur nahe dem Schmelzekanal nicht stabil ist. Ebenso kann eine sauber aussehende Düse noch immer Ablagerungen in einem Bereich mit geringem Durchfluss enthalten, in dem Material zu lange verweilt.
Nehmen Sie Änderungen in kleinen, nachvollziehbaren Schritten vor und geben Sie dem System Zeit zu reagieren. Wenn das Ziel eine Erhöhung des Ausstoßes ist, erhöhen Sie nicht gleichzeitig die Schneckendrehzahl und alle Temperaturzonen. Erhöhen Sie die Drehzahl vorsichtig, beobachten Sie Schmelzedruck und Produktverhalten und bestimmen Sie dann, ob tatsächlich eine lokale Temperaturanpassung erforderlich ist. Dies dauert länger als ein umfassendes Versuch-und-Irrtum-Verfahren, reduziert jedoch Ausschuss und liefert Einstellungen, die von der nächsten Schicht wiederholt werden können.
Das beste Profil ist dasjenige, das stabil bleibt
Es gibt kein universell „richtiges“ Temperaturprofil für die PVC-Extrusion. Das geeignete Profil hängt vom Harztyp, der Mischungsrezeptur, der Schneckenkonfiguration, der Düsengeometrie, dem Zielausstoß sowie den Maß- und mechanischen Anforderungen des Fertigprodukts ab. Ein von einer anderen Linie übernommener Wert kann ein nützlicher Ausgangspunkt sein, ist jedoch kein Nachweis dafür, dass der Prozess unter Kontrolle ist.
Gute Bediener beurteilen die gesamte Linie: Farbe, Glanz, Druck, Drehmoment, Kalibrierverhalten, Kühlreaktion und den Zustand des Produkts, nachdem es Zeit zum Stabilisieren hatte. Wenn diese Signale übereinstimmen, erfüllt die Temperatur ihre Aufgabe. Wenn sie widersprüchlich sind, lautet die Antwort selten einfach nur „höher stellen“ oder „niedriger stellen“.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

