


Wann beeinflusst die Ferrovanadium-Qualität die Leistung bei der Stahlherstellung?
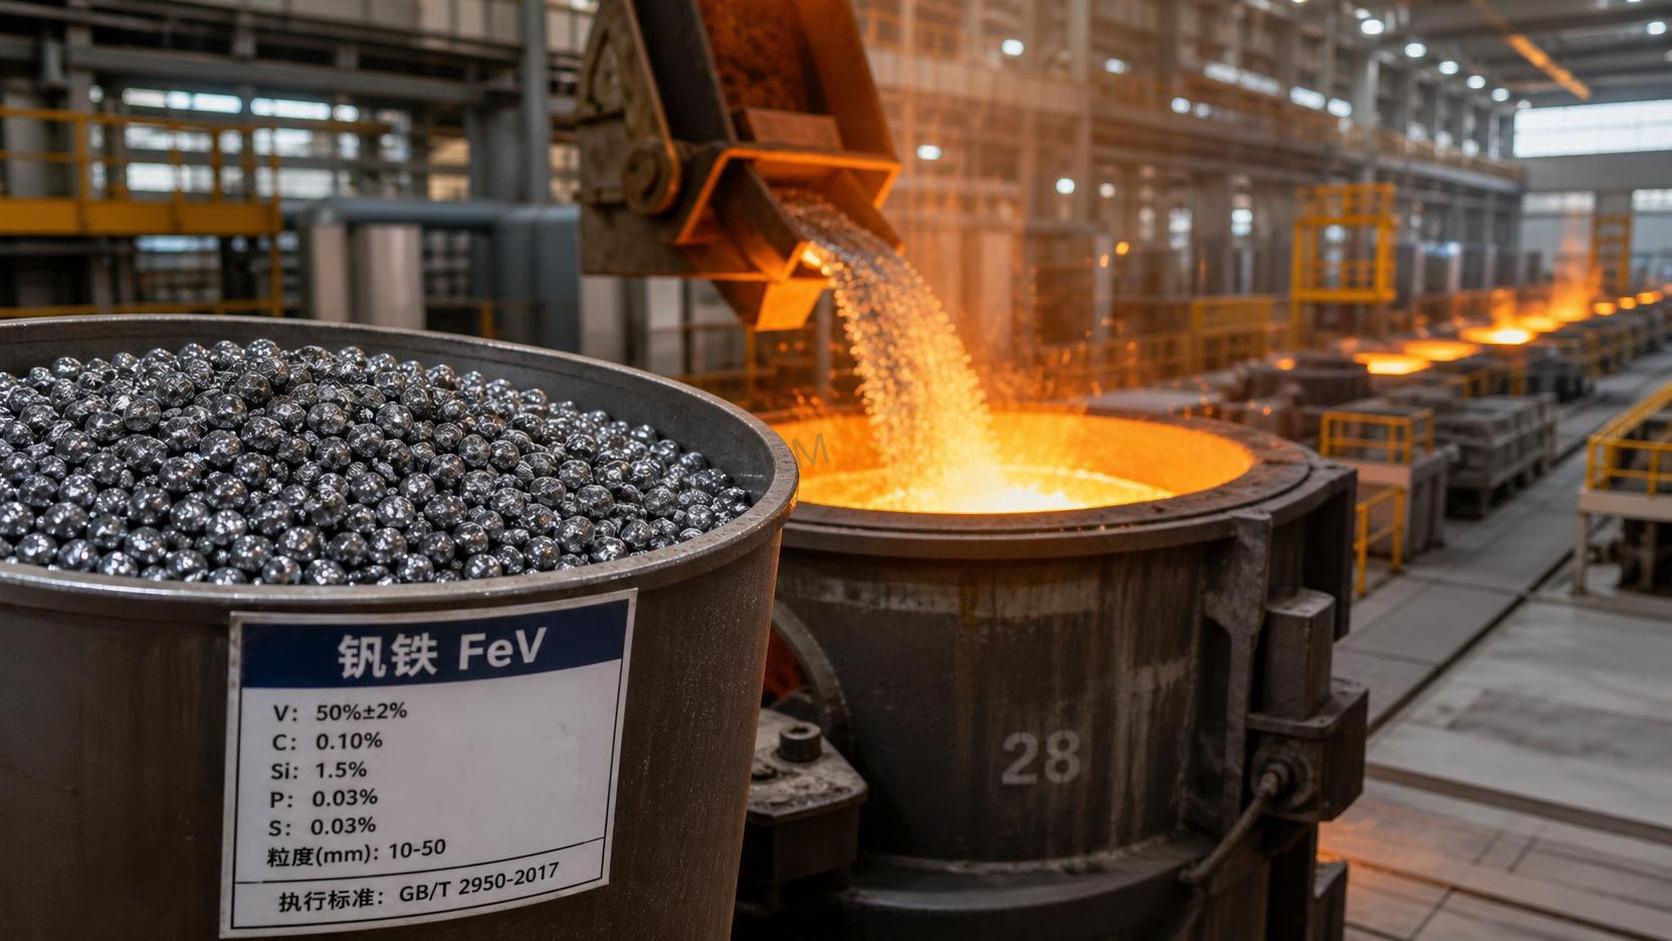
Die Ferrovanadiumsorte beeinflusst die Leistung bei der Stahlerzeugung, wenn die Stahlspezifikation nicht nur gegenüber dem endgültigen Vanadiumgehalt, sondern auch gegenüber der Ausbringung der Legierung, dem Eintrag von Verunreinigungen, der Zugabepraxis und der Chargenkonsistenz empfindlich ist. In relativ unkritischen Anwendungen kann ein Sortenwechsel wenig sichtbare Auswirkungen haben, sofern der erforderliche Vanadiumgehalt erreicht wird. Bei hochfestem Baustahl, mikrolegiertem Blech, Leitungsrohr, Schienenstahl, Werkzeugstahl oder schweißkritischen Konstruktionen kann dieselbe Änderung jedoch die Prozessstabilität beeinträchtigen und das Risiko erhöhen, Anforderungen an mechanische Eigenschaften oder Reinheit nicht zu erfüllen.
Der entscheidende Punkt ist, dass Ferrovanadium nicht einfach durch den Vergleich seines angegebenen Vanadiumanteils ausgewählt wird. Eine Legierung mit höherem Vanadiumgehalt ist nicht automatisch die bessere Wahl, und eine kostengünstigere Sorte ist nicht zwangsläufig gleichwertig, wenn Schmelzverluste, Chemiekorrekturen, Ofenzeit und Qualitätsrisiken berücksichtigt werden. Die Sorte ist besonders wichtig, wenn der Stahlerzeugungsprozess nur eine begrenzte Toleranz gegenüber Restelementen aufweist oder enge Eigenschaftsfenster wiederholt erreicht werden müssen.
Warum die Vanadiumzugabe in einigen Stählen überproportionale Auswirkungen hat
Vanadium wird hauptsächlich als Mikrolegierungselement eingesetzt. Bei geeigneten Stahlzusammensetzungen und thermischen Zyklen kann es zur Ausscheidungshärtung, Kornfeinung und verbesserten Festigkeit bei geringem Gewicht beitragen. Seine Wirkung hängt von Wechselwirkungen mit Kohlenstoff, Stickstoff, Titan, Niob, Mangan, Aluminium sowie dem Walz- oder Wärmebehandlungsplan ab. Die Legierungszugabe ist daher Teil eines umfassenderen metallurgischen Systems und wirkt nicht als isolierter Festigkeitssteigerer.
Geringe Schwankungen des Vanadiumgehalts können bedeutsam sein, da viele Spezifikationen vergleichsweise niedrige Zielzugaben vorsehen. Wenn der vorgesehene gelöste oder rückgewinnbare Vanadiumgehalt begrenzt ist, kann eine ungenaue Zugabe die Chemie außerhalb eines engen Regelbereichs verschieben. Überschüssiges Vanadium kann eine vermeidbare Kostenbelastung verursachen oder das angestrebte Eigenschaftsgleichgewicht erschweren; eine unzureichende Ausbringung kann dazu führen, dass Streckgrenze, Härte, Anlassbeständigkeit oder Kornregelungsleistung unter dem Zielwert bleiben.
Die Sortenauswahl wird besonders folgenreich, wenn ein Projekt reproduzierbare Eigenschaften über mehrere Schmelzen, Produktionsstandorte oder Stahllieferanten hinweg erfordert. Eine einzelne Schmelze kann manchmal durch zusätzliche Legierung oder Prozessanpassungen korrigiert werden. Wiederholte Schwankungen verringern jedoch die Prozessreserve und machen die Lieferleistung von Korrekturmaßnahmen statt von einer kontrollierten Eingangsqualität abhängig.
Was „Sorte“ bei einer Kaufentscheidung für Ferrovanadium bedeuten sollte
Handelsübliche Ferrovanadiumsorten werden üblicherweise durch den Vanadiumgehalt und die Grenzwerte für Begleitelemente unterschieden. Der nominelle Vanadiumanteil ist wichtig, da er die Masse der Legierungszugabe bestimmt und Berechnungen für Fracht, Handhabung, Lagerbestand und Dosierung beeinflusst. Er ist jedoch nur der Anfang der Spezifikation.
Für Zwecke der Stahlerzeugung sollte die Sorte anhand des vollständigen Rahmens des Analysezertifikats bewertet werden:
- Garantierter Vanadiumbereich und zulässige Schwankungen zwischen Losen;
- Grenzwerte für Kohlenstoff, Silizium, Aluminium, Phosphor, Schwefel und andere Restelemente;
- Eisenanteil und alle für die Schmelzchemie relevanten Spurenbestandteile;
- Korngrößenverteilung, Stückfestigkeit, Feingutanteil und Verpackungszustand;
- Kontrollen von Feuchtigkeit und Verunreinigungen, wenn Legierungshandhabung oder automatische Beschickung beteiligt sind;
- Analytische Methode, Probenahmegrundlage, Zertifikatsformat und Rückverfolgbarkeit bis zum Produktionslos.
Zwei Produkte mit einem ähnlich angegebenen Vanadiumgehalt können unterschiedlich funktionieren, wenn sich ihre Verunreinigungsprofile, Korngrößenverteilungen oder die analytische Zuverlässigkeit unterscheiden. Ein Beschaffungsdokument, das nur „Ferrovanadium, Mindest-V-Gehalt“ fordert, lässt erheblichen Spielraum für Material, das die Kernanforderung erfüllt, aber Probleme im Schmelzbetrieb verursacht.
Wann der Vanadiumgehalt selbst die Betriebsentscheidung verändert
Sorten mit höherem Gehalt reduzieren die physische Masse, die zur Zugabe einer bestimmten Vanadiummenge erforderlich ist. Dies kann wertvoll sein, wenn der Platz im Beschickungskübel begrenzt ist, Legierungszugaben in kleinen, präzise abgewogenen Mengen erfolgen oder Transport und Lagerung von Legierungsmaterialien minimiert werden müssen. Es kann auch die Lagerhaltung vereinfachen, da pro Schmelze weniger Material gehandhabt wird.
Die Option mit höherem Gehalt muss jedoch mit dem Zugabesystem des Werks kompatibel sein. Wird die Legierung manuell in kleinen Mengen zugegeben, kann stärker konzentriertes Material die Dosiergenauigkeit verbessern, aber auch die Bedeutung eines Wägefehlers erhöhen. In automatisierten Systemen müssen die Genauigkeit des Dosierers und der Korngrößenbereich für das ausgewählte Produkt validiert werden. Eine Sorte, die Brückenbildung oder Entmischung verursacht oder übermäßige Mengen Feingut erzeugt, kann den erwarteten Vorteil einer konzentrierteren Legierung zunichtemachen.
Ferrovanadium mit niedrigerem Gehalt kann geeignet sein, wenn große Zugaben erforderlich sind, die Schmelzbetriebspraxis zusätzliche Eiseneinheiten toleriert und das Restelementprofil akzeptabel ist. Es kann auch in einem Prozess mit weniger präzisen Dosieranlagen eine praktischere Regelung ermöglichen. Die Entscheidung sollte nicht auf dem Kaufpreis pro Tonne beruhen. Der relevante Vergleich ist der gelieferte Preis pro rückgewinnbarem Kilogramm Vanadium, bereinigt um Legierungsausbringung, zusätzliche Verunreinigungsfracht, Handhabungsverluste und alle zur Verwendung des Materials erforderlichen Prozessänderungen.
Verunreinigungsgrenzwerte sind wichtig, wenn der Stahl wenig chemische Reserve hat
Kohlenstoff ist eine der wichtigsten sortenbezogenen Überlegungen. In einigen Stahlfamilien ist der durch Ferrolegierungen eingebrachte Kohlenstoff im Vergleich zum gesamten Kohlenstoffziel vernachlässigbar. Bei kohlenstoffarmen, niedriglegierten, schweißbaren oder eng kontrollierten Stahlsorten ist er dies möglicherweise nicht. Liegt die Schmelze nahe an ihrem maximalen Kohlenstoffgrenzwert, kann eine Ferrovanadiumsorte mit höherem Kohlenstoffgehalt die für die Endkorrektur erforderliche Flexibilität nehmen.
Die praktische Folge ist nicht nur eine Laborabweichung. Die Kohlenstoffkontrolle kann die Schweißbarkeit, das Verhalten der Wärmeeinflusszone, die Zähigkeit oder die Fähigkeit beeinflussen, Kundengrenzwerte für das Kohlenstoffäquivalent einzuhalten. Wenn geschweißte Konstruktionen unter zyklischen Lasten, bei Tieftemperaturanwendungen oder unter Druckbehälterbedingungen eingesetzt werden, kann eine scheinbar geringfügige Vereinfachung bei der Legierungsauswahl nachgelagert zu einem Problem bei der Materialqualifizierung führen.
Silizium, Aluminium, Phosphor und Schwefel verdienen ähnliche Aufmerksamkeit, obwohl ihre Bedeutung je nach Stahlart und Prozessroute variiert. Silizium und Aluminium können mit der Desoxidationspraxis und der Einschlusskontrolle wechselwirken. Phosphor und Schwefel sind bei Anwendungen mit Anforderungen an Zähigkeit, Umformbarkeit oder Ermüdungsleistung im Allgemeinen begrenzt. Der zulässige Beitrag jeder einzelnen Ferrolegierung muss im Verhältnis zum gesamten Legierungspaket, zur Schrottchemie, zum Einsatz von Roheisen oder DRI und zu den erwarteten Prozessverlusten bewertet werden.
Eine hilfreiche Frage lautet nicht: „Erfüllt dieses Ferrovanadium seine eigenen veröffentlichten Grenzwerte?“, sondern: „Kann sein maximaler Verunreinigungsbeitrag akzeptiert werden, wenn alle anderen Einsatzstoffe an ihren zulässigen Obergrenzen liegen?“ Diese Worst-Case-Einsatzberechnung ist besonders wichtig bei Verträgen, die eine gleichbleibende Versorgung über längere Produktionskampagnen erfordern.
Ausbringung und Auflösung sind oft wichtiger als die nominelle Chemie
Ferrovanadium kann je nach Ofenroute, Stahlsorte und Betriebspraxis zu unterschiedlichen Zeitpunkten zugegeben werden. Der Zeitpunkt beeinflusst Oxidationsverluste, Auflösung, Einschlussverhalten, Temperaturanforderungen und die Möglichkeit, die Endchemie zu korrigieren. Eine Sorte, die bei einer Zugabepraxis ausreichend funktioniert, kann bei einer anderen ungeeignet sein.
Wird die Legierung zu früh in einer oxidierenden Phase zugegeben, kann die Vanadiumausbringung sinken. Wird sie zu spät oder unter Bedingungen mit unzureichender Durchmischung zugegeben, können ungelöste Partikel oder eine ungleichmäßige Verteilung problematisch werden. Die Pfannenmetallurgie wird häufig zur Verbesserung der Kontrolle eingesetzt, doch das tatsächliche Ergebnis hängt weiterhin von Temperatur, Rührenergie, Schlackenzustand und Legierungsform ab.
Die Partikelgröße ist daher ein Betriebsparameter und nicht nur ein Verpackungsdetail. Überdimensionierte Stücke können sich in einem kurzen Behandlungsfenster langsam auflösen. Übermäßiges Feingut kann leichter oxidieren, bei der Handhabung verloren gehen, sich in Dosierern ansammeln oder eine uneinheitliche Dosierung verursachen. Eine Entmischung innerhalb von Säcken oder Schüttgutbehältern kann außerdem dazu führen, dass die ersten und letzten Anteile eines Loses ein unterschiedliches effektives Zugabeverhalten aufweisen.
Spezifikationen sollten den akzeptablen Korngrößenbereich angeben und, soweit relevant, Grenzwerte für Feingut festlegen. Bei Projekten mit entfernter oder wechselnder Handhabung am Standort ist auch die Haltbarkeit der Verpackung wichtig. Wassereintritt, zerrissene Säcke und wiederholter Umschlag zwischen Lagern können die nutzbare Partikelverteilung verändern, bevor die Legierung die Ofenebene erreicht.
Die Stahlleistung wird durch die vorgesehene Verarbeitungsroute geprägt
Dasselbe Vanadiumziel hat nicht bei jedem Stahlprodukt identische Folgen. Bei warmgewalzten mikrolegierten Konstruktionsprofilen oder Blechen hängt der Beitrag von Vanadium stark von Wiedererwärmung, Walzreduktion, Fertigwalztemperatur, Abkühlrate und Haspelbedingungen ab. Wenn der Walzplan das vorgesehene Ausscheidungsverhalten nicht unterstützt, wird eine höhere Legierungsqualität allein nicht die erwartete Festigkeit liefern.
Bei vergüteten oder legierten Maschinenbaustählen kann Vanadium für das Gleichgewicht in Bezug auf Härtbarkeit, Anlassbeständigkeit, Kornkontrolle oder Karbideffekte ausgewählt werden. Hier sind Wechselwirkungen mit Chrom, Molybdän, Mangan und der Wärmebehandlungspraxis von zentraler Bedeutung. Eine Sorte, die übermäßigen Kohlenstoff oder unerwünschte Restelemente einbringt, kann problematischer sein, als ihr nomineller Vanadiumgehalt vermuten lässt.
Bei schweißbaren hochfesten Stählen ist das Ziel häufig ein Gleichgewicht und nicht die maximal erreichbare Festigkeit. Eine höhere Festigkeit ist nur dann nützlich, wenn Zähigkeit, Duktilität, Umformbarkeit und Schweißverhalten innerhalb der Spezifikation bleiben. Die Auswahl von Ferrovanadium sollte daher mit der freigegebenen Stahlerzeugungs- und Walzroute verknüpft sein und nicht als isolierte Beschaffungsalternative behandelt werden.
Wo eine Sortensubstitution versteckte Projektrisiken schafft
Der Austausch von Ferrovanadium während eines laufenden Produktionsplans kann unkompliziert erscheinen, wenn das Zertifikat des Ersatzmaterials einen gleichen oder höheren Vanadiumgehalt ausweist. Diese Schlussfolgerung ist unvollständig. Eine Änderung des Kohlenstoffgrenzwerts, der Partikelgröße, der Loskonsistenz oder des Ausbringungsverhaltens kann neue Einstellungen im Schmelzbetrieb, überarbeitete Zugabeberechnungen oder zusätzliche Laborprüfungen erforderlich machen.
Das Risiko ist am größten, wenn die Produktion an vorqualifizierte Werkstoffsorten, kundenspezifische Genehmigungssysteme oder Fertigungspläne gebunden ist, die wenig Spielraum für Wiederholungsschmelzen lassen. Eine Substitution kann auch Dokumentationsprobleme verursachen, wenn das Materialzertifikat nicht die vom Qualitätssystem des Stahlherstellers geforderte Rückverfolgbarkeit oder Berichterstattung über Verunreinigungen bietet.
Der technisch fundierte Ansatz besteht darin, eine Materialänderung als kontrollierte metallurgische Änderung zu behandeln. Vergleichen Sie die neue Sorte mit der freigegebenen Legierung nicht nur anhand typischer Werte, sondern auch anhand vertraglicher Höchst- und Mindestwerte. Bestätigen Sie die Auswirkungen auf Einsatzberechnungen, Prozessanweisungen, Endchemiefenster und etwaige Prüfpflichten. Wenn das Ersatzmaterial einen anderen Zugabezeitpunkt oder eine andere Beschickungspraxis erfordert, sollte es nicht als gleichwertige Beschaffungsänderung eingestuft werden.
Die Qualitätsdokumentation sollte den Folgen eines Fehlers entsprechen
Für die unkritische Stahlerzeugung können ein Standard-Werkszeugnis und eine Wareneingangsprüfung ausreichen. Anwendungen mit höheren Folgen erfordern eine stärkere Nachweiskette: Losidentifikation, repräsentative Probenahme, verifizierte Analyse, aufbewahrte Zertifikate und Verfahren zur Behandlung nichtkonformen Materials. Die erforderliche Sorgfalt sollte den Kosten einer Chemieabweichung, eines zurückgewiesenen Coils, einer verzögerten Fertigung oder einer nicht bestandenen Qualifikationsprüfung entsprechen.
Wareneingangsprüfungen sollten sich auf die Parameter konzentrieren, die die freigegebene Schmelzpraxis verändern könnten. Dazu können Vanadiumgehalt, Kohlenstoff, Silizium, Phosphor, Schwefel, Korngrößenverteilung, sichtbare Verunreinigungen und Sackzustand gehören. Ein Zertifikat ist wertvoll, ersetzt jedoch keine Überprüfung, wenn das Material in einer Stahlsorte mit enger Prozessreserve eingesetzt wird oder wenn ein neuer Lieferant, eine neue Route oder eine neue Sorte eingeführt wird.
Beschaffungssysteme profitieren ebenfalls von einer klaren Kategorientrennung. Chemiekataloge können nicht verwandte Materialien enthalten, die in Lieferketten für Lebensmittel, Pharmazie oder allgemeine Verarbeitung eingesetzt werden, wie etwaMagnesiumstearat CAS#557-04-0. Diese Produkte erfordern völlig andere Qualitäts-, Sicherheits- und Regulierungskriterien als metallurgische Legierungen. Ähnliche Namenskonventionen oder gemeinsame Handelskanäle für Chemikalien dürfen niemals zu kombinierten Spezifikationen, austauschbaren Zertifikaten oder abgeschwächten Wareneingangskontrollen führen.
Eine praktische Grundlage für die Sortenauswahl
Die richtige Ferrovanadiumsorte ist diejenige, die die freigegebene Stahlchemie und Prozessroute mit dem geringsten Gesamtaufwand für die Prozesskontrolle unterstützt. Beginnen Sie mit der Stahlspezifikation: Zielwert für Vanadium, maximale Reststoffgrenzwerte, Anforderungen an mechanische Eigenschaften, Erwartungen an die Schweißbarkeit und erforderliche Produktkonsistenz. Überführen Sie diese Anforderungen anschließend in legierungsspezifische Grenzwerte, anstatt sich auf eine allgemeine Handelsbeschreibung zu verlassen.
Modellieren Sie anschließend den maximalen Verunreinigungsbeitrag der Legierung bei der geplanten Zugaberate. Diese Berechnung sollte das obere Ende des vom Lieferanten zulässigen Verunreinigungsbereichs verwenden, nicht nur eine repräsentative Analyse. Prüfen Sie, ob Zugabemasse, Korngrößenverteilung und Verpackung für den tatsächlichen Ofen- oder Pfannenbetrieb geeignet sind. Bewerten Sie abschließend die Leistungsfähigkeit des Lieferanten hinsichtlich Loskonsistenz, Zertifizierung, Rückverfolgbarkeit und Versorgungskontinuität der erforderlichen Sorte.
Die Sorte wird weniger wichtig, wenn die Stahlchemie großzügige Toleranzen aufweist, die Legierungszugabe groß genug ist, um übliche Schwankungen aufzufangen, und der Prozess die Endzusammensetzung zuverlässig korrigieren kann. Sie wird entscheidend, wenn Vanadiumzugaben klein und präzise sind, Reststoffgrenzwerte eng sind, Schweiß- oder Zähigkeitsleistung kritisch ist oder Zeitdruck Nacharbeit unakzeptabel macht. Unter diesen Bedingungen sollte Ferrovanadium als kontrollierter metallurgischer Einsatzstoff spezifiziert werden – und nicht als Handelsware, die nur durch ihren Vanadiumanteil definiert ist.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

