


Leitfaden zur Auswahl von PVC-Suspensionsharz für starre Profile und Spritzguss
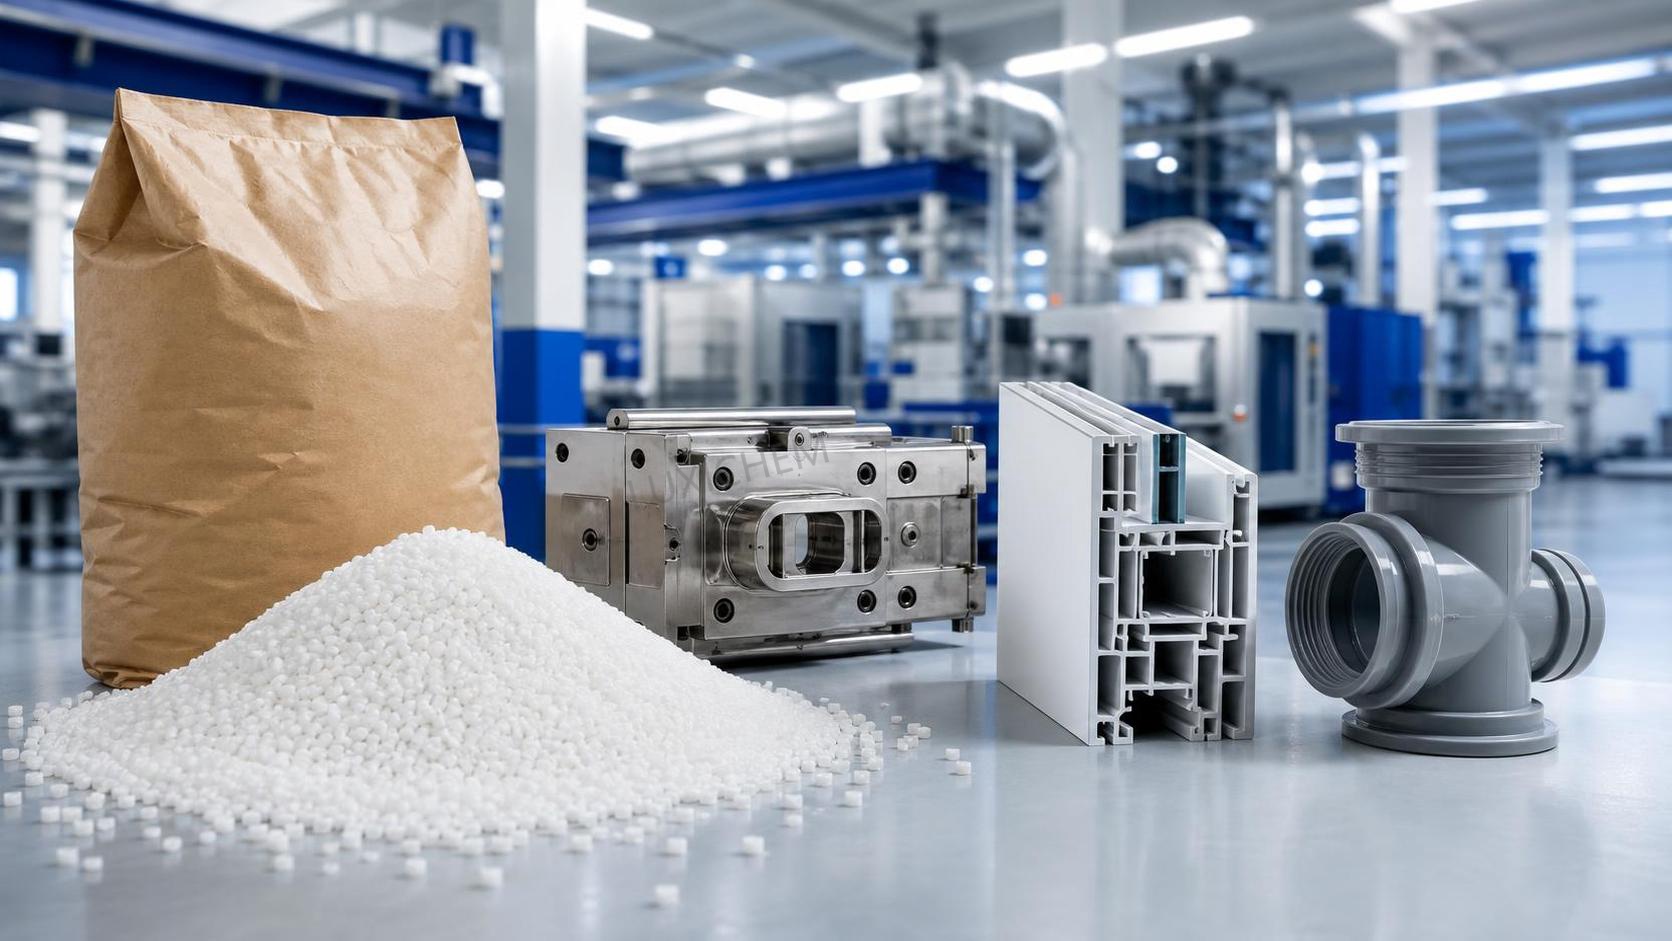
Für Verarbeiter, die mit starren PVC-Profilen oder spritzgegossenen Teilen arbeiten, ist die Harzauswahl nur selten eine theoretische Angelegenheit. Sie wirkt sich direkt auf die Produktionsstabilität, den Düsendruck, das Fusionsverhalten, den Glanz, die Schlagzähigkeit und die Ausschussquote aus. Deshalb geht es bei der Auswahl des richtigen PVC-Suspensionsharzes weniger darum, einen „besten Typ“ zu finden, sondern vielmehr darum, das Verhalten des Harzes an die tatsächlichen Bedingungen Ihrer Anlagen, Rezeptur und Produktanforderungen anzupassen.
In der Praxis beginnen Einkäufer und Bediener häufig mit einem vertrauten Typ und überdenken ihre Wahl erst, wenn Probleme auftreten: ungleichmäßige Plastifizierung, Fischaugen, schlechte Entformbarkeit, uneinheitliche Weißfärbung oder eine Zykluszeit, die sich nicht weiter verkürzen lässt. Zu diesem Zeitpunkt geht es nicht mehr nur um die Materialkosten. Es wird zu einem Problem der Produktionseffizienz. Ein etwas günstigeres Harz kann letztlich höhere Kosten verursachen, wenn es das Verarbeitungsfenster verengt oder die Ausschussquote erhöht.
Bei starren Profilen und beim Spritzgießen überschneiden sich die Auswahlkriterien in einigen Bereichen, doch die Prioritäten sind nicht identisch. Profile erfordern in der Regel ein stabiles Fusionsfenster, eine konstante Schüttdichte, gute Fließeigenschaften der Trockenmischung und eine vorhersehbare Schmelzefestigkeit beim Durchgang durch die Düse. Beim Spritzgießen liegt der Schwerpunkt stärker auf dem Fließverhalten, der thermischen Stabilität unter kurzen, aber intensiven Verarbeitungsbedingungen, der Formfüllung, der Oberflächenqualität des Teils und der Maßhaltigkeit nach dem Abkühlen. Beide Anwendungen so zu behandeln, als könnten sie mit demselben Harztyp gleichermaßen gut betrieben werden, ist einer der häufigsten Fehler bei Beschaffung und Produktionsplanung.
Was Anwender tatsächlich entscheiden möchten
Wenn jemand nach einem Leitfaden zu PVC-Suspensionsharz für diese Anwendungen sucht, lautet die eigentliche Frage meist nicht „Was ist Suspensionsharz?“, sondern eher: Welcher Typ läuft zuverlässig auf meiner Linie, erzeugt Teile, die die Prüfung bestehen, und vermeidet vermeidbare Prozessprobleme?
Diese Entscheidung beruht normalerweise auf vier praktischen Fragen:
- Wie problemlos lässt sich das Harz auf der vorhandenen Anlage verarbeiten?
- Unterstützt es die erforderlichen mechanischen Eigenschaften und Oberflächeneigenschaften?
- Wie umfangreich muss die Rezeptur angepasst werden?
- Kann eine gleichbleibende Versorgungsqualität über verschiedene Chargen und längere Zeit gewährleistet werden?
Dies sind Fragen auf Bediener- und Einkaufsebene und sie sind wichtiger als allgemeine Typenbeschreibungen. Zwei Lieferanten können beide ein Harz innerhalb einer ähnlichen nominalen Klassifizierung anbieten, doch die tatsächliche Leistung kann aufgrund von Partikelgrößenverteilung, Porosität, Restflüchtigen, Verunreinigungskontrolle und Chargenkonstanz unterschiedlich sein.
Beginnen Sie mit der Anwendung, nicht mit dem Katalog
Starre Profile und spritzgegossene PVC-Teile können beide Suspensionsharz verwenden, doch sie nutzen die Eigenschaften des Harzes nicht auf dieselbe Weise.
Für starre Profile
Fensterprofile, Rohre mit profilähnlichen Querschnitten, Abdeckleisten und andere extrudierte starre Formen benötigen normalerweise ein Harz, das eine stabile Plastifizierung und ausreichend Schmelzefestigkeit bietet, damit die Form nach dem Austritt aus der Düse erhalten bleibt. Wenn das Harz zu langsam fusioniert, kann das Profil eine schlechte Oberflächenqualität, geringe Festigkeit oder innere Fehler aufweisen. Wenn es zu schnell fusioniert, kann das Verarbeitungsdrehmoment steigen, der Spielraum für die thermische Stabilität schrumpfen und die Liniensteuerung bei warmem Wetter oder höherem Durchsatz schwieriger werden.
In diesem Segment achten Verarbeiter in der Regel besonders auf den K-Wert beziehungsweise den Polymerisationsgrad, die Schüttdichte, die Porosität und die Kompatibilität mit der Trockenmischung. Für die starre Extrusion wird häufig ein mittlerer bis höherer K-Wert bevorzugt, da er Festigkeit und Steifigkeit unterstützen kann. Der optimale Bereich hängt jedoch von der Auslegung der Linie, der Schneckenkonfiguration, dem Schmierstoffsystem und davon ab, ob ein hoher Füllstoffanteil eingesetzt wird.
Für das Spritzgießen
Das PVC-Spritzgießen von Fittings, Elektroteilen, Industriekomponenten oder speziellen starren Teilen erfordert normalerweise eine leichtere Formfüllung und einen saubereren Schmelzefluss bei kontrollierter thermischer Belastung. Das Harz muss schnell genug verarbeitet werden können, um eine unzureichende Replikation oder Schweißnahtprobleme zu vermeiden, darf jedoch nicht so wärmeempfindlich sein, dass während der Verweilzeit eine Zersetzung einsetzt. Ein Typ, der bei der Extrusion gut funktioniert, kann sich beim Spritzgießen zu „steif“ anfühlen, wenn Maschine oder Werkzeug nicht optimal darauf abgestimmt sind.
Mit anderen Worten: Dieselbe Harzeigenschaft, die bei der Profilextrusion zur Formbeständigkeit beiträgt, kann einer schnellen und gleichmäßigen Formfüllung beim Spritzgießen manchmal entgegenwirken.
Harzeigenschaften, die besonders sorgfältig beachtet werden sollten
Viele Beschaffungsgespräche konzentrieren sich nach wie vor zu stark auf einen einzigen Parameter, normalerweise den K-Wert. Dieser ist nützlich, aber nicht ausreichend. Für reale Produktionsentscheidungen ist eine breitere Gruppe von Kennwerten relevant.
Unter diesen ist der K-Wert weiterhin der sichtbarste Bezugspunkt, sollte jedoch als Eingangskriterium und nicht als endgültige Antwort betrachtet werden. Zwei Harze mit ähnlichen K-Werten können sich hinsichtlich Extrusionsdrehmoment, Fusionszeit und Aussehen des fertigen Teils sehr unterschiedlich verhalten.
Wie Verarbeiter starrer Profile einen Typ bewerten sollten
Bei Profillinien zeigt sich der Wert des richtigen Harzes normalerweise daran, wie tolerant es gegenüber Schwankungen ist. Bediener wünschen sich im Allgemeinen einen Typ, der bei normalen Schwankungen der Umgebungstemperatur, der Mischbedingungen und der Liniengeschwindigkeit eine stabile Produktion ermöglicht. Ein Harz, das nur unter engen Einstellungen gut funktioniert, kann bei einem Lieferantenversuch akzeptabel erscheinen, im täglichen Betrieb jedoch Probleme verursachen.
Mehrere Anzeichen sprechen dafür, dass ein Typ gut für starre Profile geeignet ist:
- Die Trockenmischung wird gleichmäßig zugeführt, ohne erkennbare Brückenbildung oder Entmischung
- Die Fusion entwickelt sich gleichmäßig, ohne plötzliche Drehmomentspitzen
- Die Profiloberfläche bleibt bei praxisgerechten Durchsätzen gleichmäßig
- Vakuumkalibrierung und nachgeschaltete Kühlung bleiben stabil
- Die fertigen Profile behalten Maßgenauigkeit und Schlagzähigkeit
Vorsicht ist bei der Annahme geboten, dass „ein höheres Molekulargewicht immer eine bessere Festigkeit bedeutet“. In der tatsächlichen Profilproduktion kann ein Harz, wenn es die Fusion zu schwierig macht, eine aggressivere Verarbeitung oder Änderungen an der Rezeptur erforderlich machen, wodurch der erwartete Leistungsvorteil zunichtegemacht werden kann. Mechanische Eigenschaften werden nicht allein durch die Harzspezifikation bestimmt. Sie entstehen aus dem Zusammenspiel von Harz, Stabilisatorpaket, Schmierstoffen, Füllstoffen, Verarbeitungsbedingungen und Kühlungssteuerung.
Aus diesem Grund sollten Linienversuche auch nicht nur anhand einer einzigen störungsfreien Schicht beurteilt werden. Ein guter Versuch prüft die Durchsatzkonstanz, das Aussehen der Schnittkanten, die Häufigkeit der Schneckenreinigung, die Farbstabilität und die Frage, ob der Prozess nach einem Wechsel der Rohstoffchargen stabil bleibt.
Wie Spritzgießer über die Auswahl nachdenken sollten
Beim Spritzgießen beginnt eine praktische Bewertung mit Werkzeug und Maschine, nicht nur mit dem Datenblatt des Harzes. Angussauslegung, Ausgewogenheit des Angusssystems, Zustand des Zylinders, Schneckengeometrie und Verweilzeit beeinflussen, welches Harzverhalten verarbeitbar ist. Ein Typ, der auf dem Papier leicht fließend erscheint, kann dennoch Vergilbung oder Anhaften verursachen, wenn die Maschine Totzonen aufweist oder der Zyklus zu lang ist.
Für Spritzgießer sollte das bevorzugte PVC-Suspensionsharz häufig Folgendes unterstützen:
- Vorhersehbare Plastifizierung und kurze, stabile Zykluszeiten
- Saubere Formfüllung ohne übermäßigen Einspritzdruck
- Akzeptable Entformbarkeit und Oberflächenqualität der Teile
- Geringe Neigung zu Brandstellen oder Zersetzungsstreifen
- Wiederholbare Maßhaltigkeit nach dem Abkühlen und Konditionieren
Wenn die Anwendung Fittings oder Teile betrifft, die Druck, Stoßbelastung oder elektrischer Belastung ausgesetzt sind, sollte die Harzauswahl zusätzlich anhand der erforderlichen Norm für das fertige Teil geprüft werden. Einige Eigenschaften hängen stark von der Rezeptur und der Teilekonstruktion ab. Daher können „Universaltypen“ riskant werden, wenn die Anforderungen an den Endgebrauch anspruchsvoller sind, als es das Gespräch mit dem Lieferanten vermuten lässt.
Wo Einkäufer und Bediener häufig in die Irre geführt werden
Eine verbreitete Fehlannahme ist, dass ein Harz mit breiterer Marktnutzung automatisch die sicherste Option darstellt. Tatsächlich werden weit gehandelte Typen häufig gewählt, weil sie vielseitig einsetzbar sind, nicht weil sie für jede Linie optimiert wurden. Vielseitigkeit ist hilfreich, aber nicht gleichbedeutend mit Eignung.
Eine weitere schwache Annahme besteht darin, dass sich eine ungeeignete Harzauswahl immer durch eine Änderung der Stabilisatoren oder Schmierstoffe ausgleichen lässt. Eine Anpassung der Rezeptur kann helfen, manchmal sogar erheblich, doch sie hat Grenzen. Wenn das grundlegende Verhalten des Harzes nicht zum Prozess passt, verfolgen Bediener häufig nur Symptome, anstatt die Ursache zu beheben.
Auch eine Beschaffungsgewohnheit sollte hinterfragt werden: die Bewertung von Harz hauptsächlich nach dem gelieferten Preis pro Tonne. Bei Profil- und Spritzgussanwendungen ist die Gesamtproduktionskosten meist die aussagekräftigere Kennzahl. Dazu gehören Durchsatz, Ausschuss, Energieverbrauch, Reinigungshäufigkeit, Stillstandszeiten und Kundenreklamationen aufgrund schwankender Teilequalität. Ein Harz, das etwas mehr kostet, aber stabil läuft, kann über einen Monat oder ein Quartal hinweg die kostengünstigere Option sein.
Die Lieferantenbewertung ist ebenso wichtig wie die Typenauswahl
Im B2B-Chemikalieneinkauf reicht der Typenname allein nicht aus. Bediener sollten fragen, wie stabil der Herstellungsprozess des Lieferanten ist, ob die Schwankungen von Charge zu Charge streng kontrolliert werden und wie die technische Unterstützung gehandhabt wird, wenn sich das Verhalten auf der Linie verändert. Dies ist besonders wichtig für Anwender, die mehrere Werke betreiben oder Kunden mit strengen Anforderungen an die Konstanz beliefern.
Nützliche Fragen an den Lieferanten sind unter anderem:
- Wie konstant sind die wesentlichen Harzparameter über die letzten Produktionschargen hinweg?
- Welche Prüfverfahren werden zur Qualitätsfreigabe eingesetzt?
- Können repräsentative Proben aus der Standardproduktion und nicht nur aus Versuchsmaterial bereitgestellt werden?
- Wie wird vorgegangen, wenn sich das Harzverhalten nach der kommerziellen Lieferung verändert?
- Sind bei Bedarf Konformitätsdokumente oder anwendungsspezifische Erklärungen verfügbar?
Für exportorientierte Hersteller können Dokumentation und logistische Zuverlässigkeit fast ebenso wichtig sein wie die Harzleistung. Verzögerte Lieferungen, uneinheitliche Verpackung oder unvollständige Konformitätsunterlagen können die Produktion ebenso schwer beeinträchtigen wie ein Verarbeitungsproblem.
In der umfassenderen Beschaffung von Chemikalien können Unternehmen, die verschiedene Rohstoffe anbieten, Einkäufern helfen, das Lieferantenmanagement über mehrere Kategorien hinweg zu vereinfachen. In diesem Zusammenhang prüfen einige Einkaufsteams neben den Kernpolymeren auch nicht verwandte Spezialprodukte. Bei der Bewertung der Koordinationsfähigkeit eines Lieferanten kann ein Einkäufer beispielsweise darauf achten, wie zuverlässig derselbe Partner Nischenprodukte wieIndole-3-Butyric Acid CAS#133-32-4 zusammen mit größeren Mengen industrieller Materialien abwickelt. Es geht dabei nicht um eine Überschneidung der Produkte, sondern darum, ob der Lieferant über verschiedene Produktlinien hinweg eine sorgfältige Dokumentation, kontrollierte Lieferungen und eine gute Kommunikationsqualität aufrechterhalten kann.
Eine praktische Versuchsmethode vor dem Wechsel des Typs
Vor der Freigabe eines neuen Harzes für die vollständige Produktion sollten Verarbeiter vermeiden, sich auf einen einzelnen Labortest oder einen kurzen Maschinenlauf zu verlassen. Eine aussagekräftigere Versuchsstruktur umfasst sowohl Prozessbeobachtungen als auch die Prüfung der fertigen Teile.
Eine sinnvolle Bewertungsfolge ist in der Regel:
- Die Konsistenz der Zertifikate und grundlegende physikalische Kennwerte über mehrere Probenchargen hinweg prüfen
- Das Harz zunächst in der bestehenden Rezeptur einsetzen, bevor Additive optimiert werden
- Drehmoment, Fusionsverhalten, Schmelzetemperatur, Durchsatz und Aussehen dokumentieren
- Die für die Anwendung relevanten wesentlichen Eigenschaften des fertigen Teils messen
- Reinigungshäufigkeit, Ausschussquote und erforderliche Eingriffe des Bedienpersonals vergleichen
- Den Versuch bei mindestens leicht unterschiedlichen Durchsatz- oder Umgebungsbedingungen wiederholen
Dies ist wichtig, weil einige Typen bei sorgfältig überwachten Probenläufen akzeptabel erscheinen, aber instabil werden, sobald die Produktion wieder mit normalem Tempo und üblicher Überwachung läuft. Ziel ist es festzustellen, ob das Harz gewöhnliche Schwankungen im Betrieb tolerieren kann.
Worauf bei aktuellen Entscheidungen zu achten ist
Für viele Einkäufer lautet die Marktfrage nicht mehr nur „Welcher Harztyp funktioniert?“, sondern auch „Welcher Typ kann ausreichend verfügbar, konform und stabil bleiben, um Kundenverpflichtungen zu unterstützen?“ Daher ist eine doppelte Betrachtung erforderlich: Einerseits die Prozessleistung, andererseits die Versorgungskontinuität.
Je nach Region und Endanwendung müssen Anwender möglicherweise auch Einschränkungen oder Erklärungen zu Restmonomeren, Schwermetallen in Stabilisatorsystemen, der Eignung für den Lebensmittelkontakt oder anwendungsbezogenen Compliance-Anforderungen im Bauwesen prüfen【待核实】. Diese Anforderungen gelten nicht in allen Märkten in gleicher Form, können jedoch beeinflussen, ob ein technisch geeignetes Harz auch kommerziell akzeptabel ist.
Für Bediener und Einkaufsteams ist der beste Entscheidungsrahmen normalerweise unkompliziert: Definieren Sie das tatsächliche Prozessfenster, bestimmen Sie die Eigenschaften des fertigen Teils, bei denen keine Kompromisse möglich sind, und wählen Sie anschließend das PVC-Suspensionsharz, das innerhalb dieser Grenzen zuverlässig funktioniert. Dieser Ansatz ist langsamer, als aus Gewohnheit oder ausschließlich nach dem Preis einzukaufen, bewährt sich jedoch normalerweise, sobald der Produktionsdruck steigt.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

