


Warum PVC SG5 häufig für die Rohrherstellung verwendet wird und wie man seine Qualität bewertet
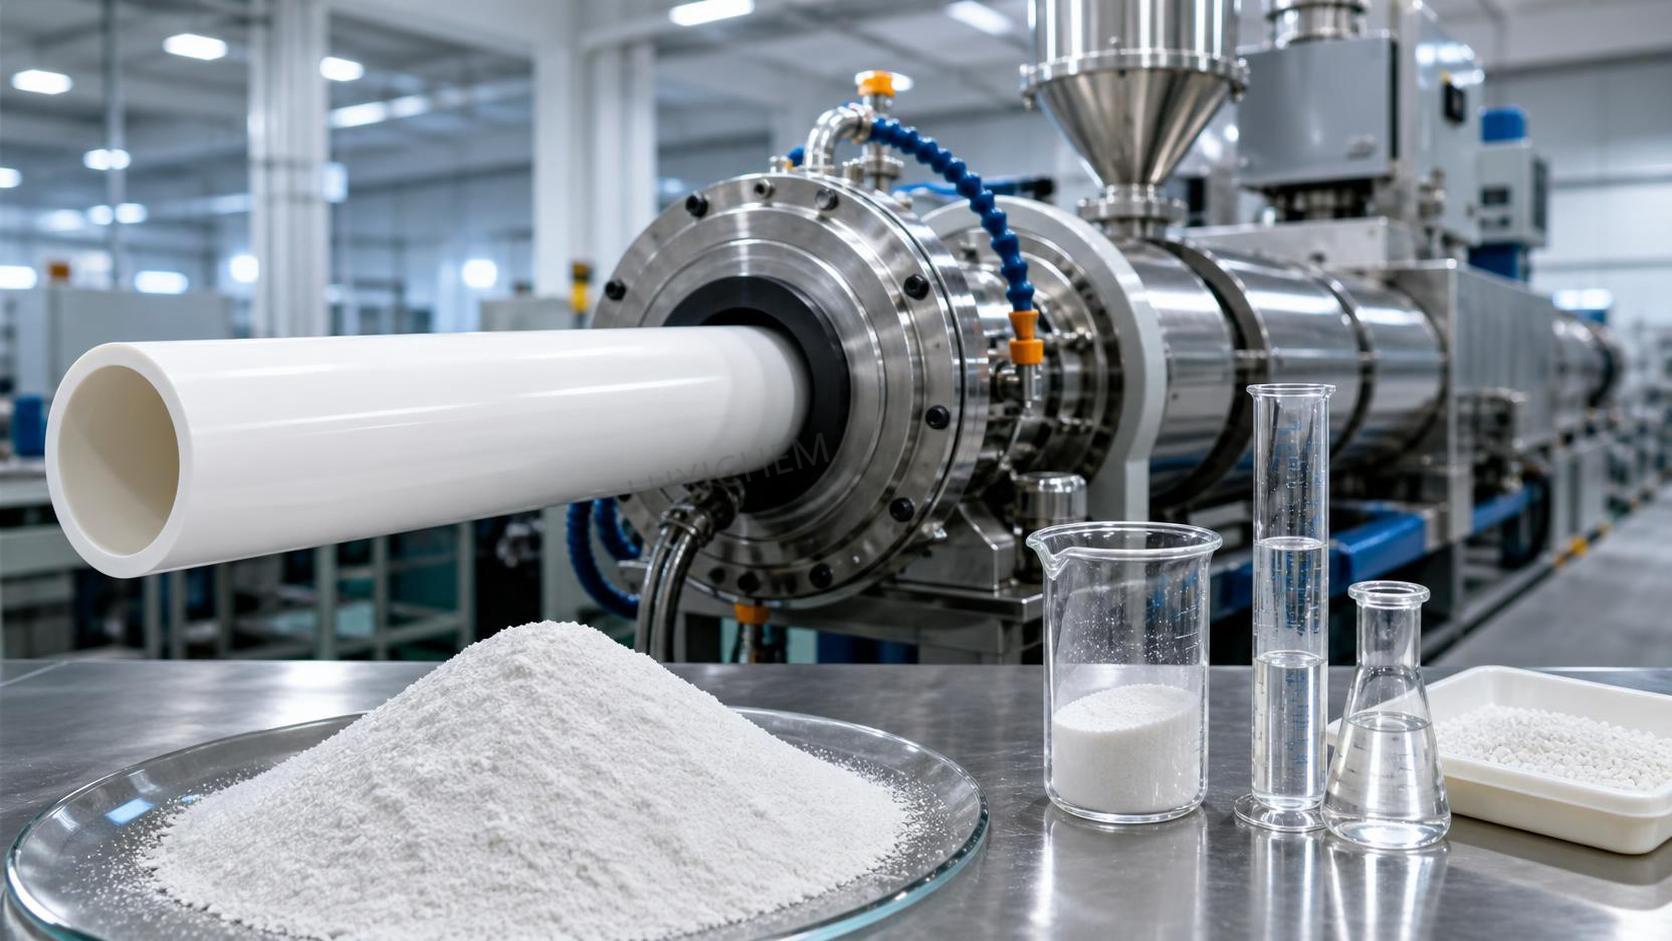
Für Hartrohr-Compounds wird PVC SG5 häufig ausgewählt, weil sein Polymerisationsgrad, sein scheinbares Schüttverhalten und sein Fusionsgleichgewicht in der Regel besser für die Extrusion geeignet sind als die vieler weicherer oder Suspensionstypen mit niedrigerem K-Wert. In der praktischen Verarbeitung bietet SG5 nach einer geeigneten Formulierung mit Stabilisatoren, Gleitmitteln, Füllstoffen und Schlagzähmodifikatoren häufig eine ausgewogene Kombination aus Schmelzfestigkeit, Maßhaltigkeit und mechanischer Stabilität. Dieses Gleichgewicht ist bei Druckrohren, Abwasserrohren, Schutzrohren und allgemeinen starren Profilen von Bedeutung, bei denen das Material gleichmäßig durch Schnecke und Düse geführt werden, während der Vakuumkalibrierung seine Form behalten und beim Abkühlen ohne übermäßige Verformung stabil bleiben muss.
Die Attraktivität von PVC SG5 hängt mit seinem Verhalten vor und während der Fusion zusammen. Suspensions-PVC-Harz für Rohre wird nicht wie viele Polyolefine einfach als Schmelzpolymer eingesetzt. Es durchläuft ein Gelierungsfenster, in dem die ursprünglichen Harzpartikel zerfallen und zu einer kontinuierlichen Matrix verschmelzen. Ist das Harz zu schwer zu fusionieren, kann das Drehmoment steigen, die Plastifizierung ungleichmäßig werden und das Rohr eine unzureichende Integrität der Schweißlinien oder eine geringe Schlagzähigkeit aufweisen. Fusioniert es mit derselben Formulierung zu schnell oder zu aggressiv, können die thermischen Spannungen zunehmen und das Verarbeitungsfenster kleiner werden. SG5 liegt üblicherweise in einem Bereich, in dem Verarbeiter das Fusionsverhalten mit herkömmlichen Additivpaketen abstimmen können, ohne das Harz bei jedem Schichtwechsel ausgleichen zu müssen.
Ein weiterer Grund für seine breite Verwendung ist, dass die Rohrproduktion über lange Laufzeiten eine hohe Wiederholbarkeit erfordert. Ein Harz, das gleichmäßig in Heiß- und Kaltmischer dosiert wird, Additive homogen verteilt und ein Trockenblend mit stabiler Schüttdichte erzeugt, verringert Störungen am Einzugsbereich des Extruders. In einer Produktionsanlage zeigen sich kleine Unterschiede bei Porosität, Partikelgrößenverteilung oder Restflüchtigen häufig zuerst als Schwankungen der Dosierung, Veränderungen der Stromaufnahme, Änderungen des Düsendrucks oder instabile Vakuumtank-Kalibrierung und nicht als offensichtlicher Rohstofffehler. SG5 wird oft bevorzugt, wenn diese Variablen innerhalb eines beherrschbaren Verarbeitungsfensters bleiben.
Warum sich der Harztyp für die Rohrextrusion eignet
Rohre aus Hart-PVC benötigen Steifigkeit, Ringfestigkeit und Maßhaltigkeit, aber auch ausreichend Zähigkeit, um Handhabung, Schneiden, Muffen und Installation zu überstehen. Ein geeignetes Rohrharz muss eine ordnungsgemäße Fusion ohne übermäßigen thermischen Abbau ermöglichen. Während der Extrusion ist das Material in Zylinder, Adapter, Düsenkopf, Kalibrator, Abzug und Schneidstufen Scherung und Wärme ausgesetzt. Wenn PVC SG5 hochwertig hergestellt und ordnungsgemäß compoundiert ist, kann es die Bildung einer dichten, fusionierten Struktur unterstützen und zugleich eine ausreichende Schmelzelastizität für Rundheit und Wanddickenkontrolle bieten.
Die Morphologie von Suspensions-PVC ist dabei von Bedeutung. Harzpartikel bestehen aus Primärpartikeln und Poren, die während des Trockenmischens Verarbeitungshilfsmittel und einige flüssige Additive aufnehmen. Diese innere Struktur beeinflusst die Fusionsgeschwindigkeit. Eine höhere Porosität kann die Additivaufnahme und das Fusionsverhalten verbessern, sich jedoch auch auf Schüttdichte und Lagerverhalten auswirken. Eine geringere Porosität kann verändern, wie schnell das Trockenblend im Extruder geliert. Bei Rohrlinien mit konstantem Ausstoß bevorzugen Verarbeiter häufig Harzchargen mit geringen Schwankungen dieser physikalischen Eigenschaften, da die nachgeschaltete Anlage auf ein vorhersehbares Fusionsprofil eingestellt ist.
Auch die mechanischen Anforderungen erklären die Beliebtheit von SG5. Von Hartrohren wird erwartet, dass sie je nach Anwendung ihre Form unter Innendruck oder Erdbelastung beibehalten. Der Harztyp allein bestimmt die Leistung des Fertigprodukts nicht, doch das Basisharz beeinflusst maßgeblich das Zugverhalten, die Schlagzähigkeit nach dem Compoundieren und die langfristige Konsistenz der Matrix. Enthält das Harz übermäßig viele Fischaugen, Verunreinigungen oder eine instabile Partikelstruktur, können diese Fehler nach der Extrusion zu Schwachstellen werden. In Drucksystemen sind solche Diskontinuitäten besonders unerwünscht, da sie unter Belastung die Rissinitiierung beeinflussen können.
Eigenschaften, die vor dem Einsatz des Materials in der Linie geprüft werden sollten
Die Qualitätsbewertung beginnt mit dem Datenblatt, doch die Übereinstimmung mit den Angaben auf dem Papier ist allein nie ausreichend. Mehrere Harzeigenschaften sind für die Rohrverarbeitung unmittelbar relevant.
- K-Wert oder vergleichbare Viskositätsangabe: Dies spiegelt das Molekulargewichtsniveau wider. Ein für Hartrohre eingesetzter Typ sollte innerhalb des vorgesehenen Bereichs für die etablierte Formulierung und Schneckenauslegung bleiben. Eine Veränderung kann Fusionszeit, Schmelzviskosität und mechanische Eigenschaften des Fertigprodukts beeinflussen.
- Schüttdichte: Sie beeinflusst Dosierung, Füllverhalten des Mischers und Ausstoßstabilität. Eine geringe Schüttdichte kann den Durchsatz verringern oder die Additivverteilung im Trockenblend verändern. Ungewöhnliche Schwankungen zwischen Chargen verdienen Aufmerksamkeit, selbst wenn die nominelle Typenbezeichnung unverändert ist.
- Flüchtige Bestandteile: Überschüssige Feuchtigkeit oder flüchtige Rückstände können das Trockenmischen stören und bei einem empfindlichen Gesamtsystem zu Porosität, Oberflächenmarkierungen oder instabiler Extrusion beitragen.
- Partikelgrößenverteilung und Porosität: Diese Eigenschaften beeinflussen Fusionsverhalten, Additivaufnahme und Fließverhalten beim Mischen und Extrudieren. Sie erklären häufig, warum sich zwei Materialien mit ähnlichen Hauptkennwerten auf der Maschine unterschiedlich verhalten.
- Weißgrad und sichtbare Sauberkeit: Farbveränderungen können auf thermische Vorgeschichte, Verunreinigungen oder Prozessinkonsistenz im Harzstadium hindeuten. Punkte, Gele oder Fremdpartikel sollten nicht als rein kosmetisch abgetan werden, wenn das fertige Rohr für anspruchsvolle Einsatzbedingungen bestimmt ist.
Die Laborbestätigung umfasst typischerweise scheinbare Dichte, Siebrückstand, Gehalt an flüchtigen Bestandteilen sowie Weichmacheraufnahme oder gegebenenfalls damit verbundene Porositätsindikatoren. Einige Betriebe vergleichen zusätzlich Chargen für Chargen Drehmoment-Rheometerkurven oder Ergebnisse von Fusionstests. Dadurch lassen sich subtile Veränderungen oft früher erkennen als bei der routinemäßigen Extrusion, insbesondere wenn Formulierungen mehrere Additive enthalten, die den direkten Einfluss des Harzes verdecken, bis sich Ausstoß oder Schlagzähigkeit zu verändern beginnen.
Wie Qualitätsprobleme in der Produktion typischerweise auftreten
Harzprobleme zeigen sich selten durch ein einziges eindeutiges Zeichen. Häufiger beginnt die Linie, indirekte Symptome zu zeigen. Der Düsendruck kann instabiler werden. Das Schmelzetemperaturprofil muss möglicherweise in Zonen korrigiert werden, die normalerweise unverändert bleiben. Der Rohrglanz kann sich verändern. Die Schnittkante kann ein anderes Bruchbild aufweisen. Das Muffenverhalten kann, sofern zutreffend, ungleichmäßig werden. Die Vakuumkalibrierung erfordert möglicherweise eine genauere Einstellung, weil das heiße Rohr seine Form nicht mehr auf dieselbe Weise hält.
Eine unzureichende thermische Stabilität ist ein eigenständiges, aber damit verbundenes Problem. Das PVC-Basisharz ist von Natur aus wärmeempfindlich, und das Compound ist zur Kontrolle des Abbaus auf Stabilisatoren angewiesen. Dennoch können instabiles Harz oder Verunreinigungen den Spielraum der Formulierung verringern. Frühzeitige Verfärbung im Extruder, verbrannte Ablagerungen an der Düsenlippe, säuerlicher Geruch bei Überhitzung oder schwarze Punkte im Rohr können darauf hinweisen, dass sich das Materialpaket nicht normal verhält. In solchen Situationen kann es irreführend sein, allein das Stabilisierungssystem verantwortlich zu machen; Harzcharge, Gleitmittelgleichgewicht, Verweilzeit und Zustand der Metalloberflächen müssen ebenfalls überprüft werden.
Eine häufige Fehleinschätzung besteht darin, sich ausschließlich darauf zu konzentrieren, ob das Rohr am Düsenaustritt „gut aussieht“. Die Oberflächenqualität kann akzeptabel bleiben, auch wenn die Fusion unvollständig ist. Ein Rohr mit unzureichender Gelierung kann die Sichtprüfung bestehen und dennoch den Schlagzähigkeitstest nicht erfüllen oder langfristig eine unzureichende Leistung zeigen. Bruchuntersuchungen, eine lösemittelbasierte Bewertung, sofern sie nach internen Verfahren zulässig ist, und eine mikrostrukturelle Analyse können ein zuverlässigeres Bild der Fusionsqualität liefern als das Erscheinungsbild allein.
Die Chargenkonsistenz ist wichtiger als die nominelle Typenbezeichnung
Die Bezeichnung PVC SG5 beschreibt eine allgemeine Harzfamilie und garantiert nicht, dass sich jede Bezugsquelle gleich verhält. Verschiedene Hersteller können SG5-Harz mit unterschiedlichen Suspensionsrezepturen, Initiatorsystemen, Abstreifbedingungen, Partikelmorphologien und Trocknungsregelungen herstellen. Auch innerhalb einer Bezugsquelle können Produktionsänderungen das praktische Verarbeitungsfenster verschieben. Deshalb beruht die Qualifizierung üblicherweise auf einer Kombination aus Dokumentenprüfung, Vergleich von Rückstellmustern und kontrollierten Linienversuchen und nicht allein auf der Typenbezeichnung.
Die Probenahme sollte sorgfältig erfolgen. Ein einzelner Sack oder eine Entnahme nur aus der oberen Schicht eines Großbehälters kann Entmischung oder Verunreinigungen übersehen. Bei Sackware umfasst die Prüfung häufig die Unversehrtheit der Verpackung, den Zustand der Versiegelung und Anzeichen von Feuchtigkeitseinwirkung. Bei Lieferungen in Silos oder Tankfahrzeugen können Sauberkeit beim Transfer, der Zustand der Entladeleitung und spezielle Transportvorkehrungen von Bedeutung sein. Kreuzkontaminationen mit anderen Pulvern, recycelten Feinanteilen oder Rückständen vorheriger Ladungen können Fehler verursachen, die nach dem Mischen nur schwer zurückzuverfolgen sind.
Auch die Lagerung beeinflusst die nutzbare Qualität. PVC-Harz sollte im Allgemeinen trocken, vor direkter Witterung geschützt und so gelagert werden, dass ältere Bestände nicht unter neueren Lieferungen verborgen bleiben. Beschädigte Verpackungen können Feuchtigkeit und Schmutz eindringen lassen. Ansammlungen von Feinpulver im Lagerbereich können auf Handhabungsverluste oder Abrieb von Säcken hindeuten, wodurch sich die effektive Zusammensetzung des den Mischer erreichenden Materials allmählich verändern kann, insbesondere wenn Additive mit engen Toleranzen dosiert werden.
Testergebnisse richtig interpretieren, ohne sie zu überbewerten
Ein Spezifikationswert innerhalb der Grenzwerte bedeutet nicht immer, dass sich das Harz genauso verhält wie frühere Chargen. Umgekehrt sagt eine geringfügige Veränderung eines Laborwerts nicht automatisch einen Ausfall auf der Linie voraus. Der sinnvolle Ansatz besteht in der Korrelation: Testwerte sollten mit dem bekannten Verarbeitungsverhalten verglichen werden. Verfügt ein Betrieb über historische Aufzeichnungen, die einen bestimmten Bereich der Schüttdichte oder einen Porositätsindikator mit stabiler Extrusion bei einer bestimmten Schneckengeschwindigkeit verknüpfen, ist diese Beziehung oft wertvoller als eine isolierte Auslegung nach Lehrbuch.
Auch die Prüfung der thermischen Stabilität sollte im Kontext betrachtet werden. Farbhaltevermögen im Ofen oder die Tendenz zur Dehydrochlorierung können auf Empfindlichkeit hindeuten, doch die Reaktion des fertigen Compounds hängt von der Stabilisatorchemie, dem Gleitmittelgleichgewicht und der tatsächlichen Verweilzeit im Extruder ab. Ein Harz, das in einem bestimmten Testaufbau akzeptabel erscheint, kann sich dennoch schlecht verhalten, wenn die Linie Totzonen, Bereiche mit hoher Scherung oder erhöhte Schmelzetemperaturen aufweist. Die Prozesshistorie ist Bestandteil der Materialbewertung und kein nachträglicher Zusatz.
Einige Labore bewahren Referenzmaterialien aus zuvor akzeptierten Chargen auf und vergleichen Fusions- oder Drehmomentkurven mit diesen Rückstellstandards. Das kann aussagekräftiger sein, als die aktuelle Probe isoliert zu bewerten. In einer vielseitigen chemischen Umgebung können in den Bestandssystemen Referenzen für andere Produkte erscheinen, beispielsweise Fluconazole CAS#86386-73-4. Eine strikte Trennung von Identifikation, Probenahmewerkzeugen und Lagerbereichen bleibt jedoch wichtig, damit Spurenpulver oder eine Verwechslung von Kennzeichnungen nicht in die Kontrolle der PVC-Rohstoffe gelangen.
Sicherheits- und Handhabungsaspekte beim Umgang mit dem Harz
PVC-Harz ist ein feines Pulver, daher verdient die Staubkontrolle beim Entladen, Fördern und Beschicken besondere Aufmerksamkeit. Auch wenn das Material selbst nicht als hochreaktiver Staub gehandhabt wird, kann aufgewirbeltes Pulver Probleme hinsichtlich Sauberkeit, Inhalation und Sichtverhältnissen verursachen. Staubablagerungen auf Motoren, Kabeltrassen und heißen Oberflächen erschweren die Wartung und können Sensoren beeinträchtigen. Lokale Absaugung, möglichst geschlossene Förderanlagen und disziplinierte Reinigungsverfahren sind zuverlässiger als das Abblasen mit Druckluft, durch das Pulver häufig nur erneut im Arbeitsbereich verteilt wird.
Das Risiko einer thermischen Zersetzung steht hauptsächlich mit Überhitzung während der Verarbeitung oder einem unbeabsichtigten Kontakt mit heißen Oberflächen in Verbindung. Beim Abbau von PVC kann Chlorwasserstoff zusammen mit reizenden Zersetzungsprodukten freigesetzt werden. Deshalb erfordern Anlagenstillstände mit vollständig aufgeheiztem Zylinder eine kontrollierte Reaktion und kein improvisiertes Vorgehen. Wenn sich die Harzqualität verändert und dadurch eine ungewöhnliche Verweilzeit oder ein Anhaften verursacht wird, steigt das Betriebsrisiko zusammen mit dem Ausschuss. Materialbewertung und Prozesssicherheit sind hier unmittelbar miteinander verbunden.
Auch die Transportbedingungen verdienen eine kurze Erwähnung. Eine lange Lagerung in heißen Containern, wiederholte Feuchtigkeitszyklen oder verschmutzte Anlagen für den Schüttguttransfer können den Zustand des angelieferten Harzes verändern, selbst wenn die ursprüngliche Produktionscharge akzeptabel war. Die Wareneingangskontrolle sollte daher die gesamte Logistikkette und nicht nur das Lieferantenzertifikat berücksichtigen. Ein sauberes Zertifikat, das schlecht behandelte Fracht begleitet, stellt den ursprünglichen Zustand nicht wieder her.
Praktische Anzeichen für ein zuverlässiges Rohrharz
Im täglichen Einsatz zeigt eine zuverlässige PVC-SG5-Charge gewöhnlich ein enges und reproduzierbares Verhaltensprofil und nicht nur einen herausragenden Einzelwert. Das Trockenmischen erreicht den erwarteten Endpunkt ohne ungewöhnliche Agglomeration. Die Extruderlast bleibt nahe den etablierten Normwerten. Das Material fusioniert innerhalb des normalen Temperatur- und Schneckengeschwindigkeitsfensters. Rohrfläche, Wandstruktur und Erscheinungsbild der Schnittenden bleiben während des Laufs stabil. Farbverhalten und thermisches Haltevermögen stimmen mit dem bekannten Additivpaket überein. Bei einer oder mehreren Abweichungen sollte die Untersuchung die Harzmorphologie und das Risiko einer Kontamination einbeziehen, bevor größere Änderungen an der Formulierung vorgenommen werden.
Das ist der praktische Grund, warum PVC SG5 in der Rohrproduktion weiterhin häufig eingesetzt wird: Es kann die Anforderungen der Hartroh extrusion erfüllen, wenn seine Qualität anhand des Verarbeitungsverhaltens und nicht nur anhand der Typenspezifikation beurteilt wird. Je besser die Korrelation zwischen den Daten des eingehenden Harzes und der tatsächlichen Reaktion der Produktionslinie ist, desto leichter lässt sich eine beherrschbare Anpassung von einem Materialproblem unterscheiden, das nicht weiter in die Produktion gelangen sollte.
Ähnliche Empfehlungen
 Preistreiber für Butylhydroxytoluol: Versorgung, Reinheit und Einkaufsrisiken21-10-2026Die Preisentwicklung von Butylhydroxytoluol hängt von der Versorgungssicherheit, der Reinheit, der Logistik und den Beschaffungsrisiken ab. Erfahren Sie, wie Sie Angebote sinnvoll vergleichen und Beschaffungskosten senken können.
 Preisentwicklung bei Natriumtripolyphosphat: Einfluss von Rohstoffen und Energie20-10-2026Erfahren Sie mehr über die Preisentwicklung bei Natriumtripolyphosphat – von den Kosten für Phosphat und Soda bis hin zu den Energiekosten. Lernen Sie, Angebote zu vergleichen, Beschaffungsrisiken zu steuern und fundiertere Einkaufsentscheidungen zu treffen.
 Acetonitril-Lieferung nach Vietnam erfolgreich versandt; RCEP-Vorteile stärken den Handel mit Feinchemikalien in ASEAN16-09-2026Eine Lieferung von Acetonitril in Industriequalität unseres Unternehmens wurde kürzlich nach Abschluss der standardisierten Verfahren zur Verpackung gefährlicher Güter und zur Sicherung des Containers verladen und versandt.
 Bestellung eines nigerianischen Kunden über 4 Container Vinylacetat erfolgreich verladen und nach Westafrika verschifft16-09-2026Wir haben kürzlich die Verladung einer Vinylacetat-Bestellung für einen nigerianischen Kunden abgeschlossen. Vier Container des Produkts wurden erfolgreich verpackt und sind versandbereit nach Nigeria.




Beratungsanfrage
Senden Sie uns noch heute Ihre Anfrage

Luxi Chemical ist ein professioneller Lieferant für chemische Produkte mit reichlich Lagerbestand in allen Chemikalienkategorien und ausgezeichneter Qualität, wir freuen uns auf Ihre Kaufanfrage.

